Solicitar presupuesto
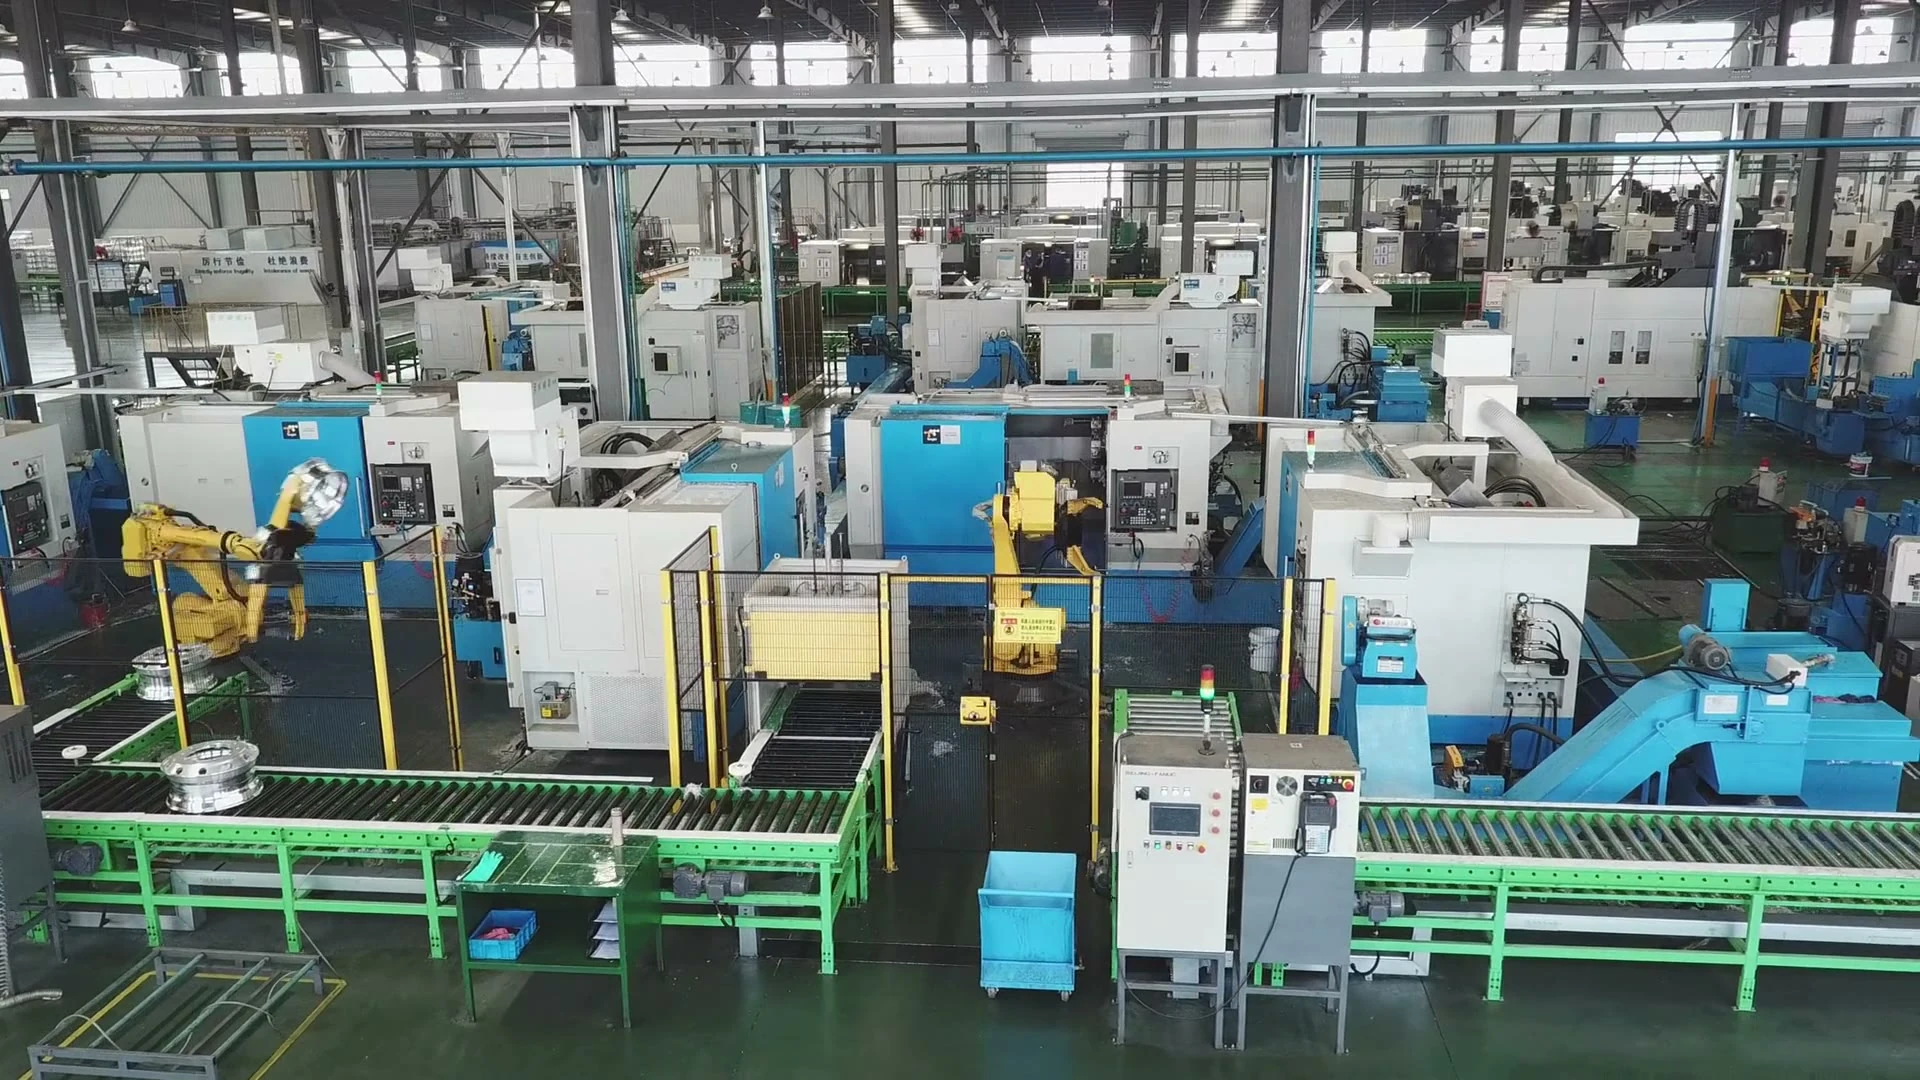
LSW manufacturing facility

LSW / FABRICACIÓN

Desde la preparación hasta la inspección final, descubre cómo cada etapa convierte el diseño en producto.

Ver el proceso de fabricación

EL PROCESO DE FABRICACIÓN

Explora cada etapa.
Conoce cómo toma forma una llanta.

Forjado, tratamiento térmico, mecanizado y acabado forman una secuencia. Síguela para comprender cada etapa y la información dimensional, visual y de calidad que debe revisarse.

Explorar el proceso de fabricación →

Capacidades principales

Etapas de fabricación y controles principales.

Cada etapa recibe el resultado de la anterior y prepara la siguiente. Sigue material, conformado, tratamiento térmico y mecanizado para entender cómo surge el diseño. Los controles corresponden al producto concreto.

Línea de conformado en tres etapas formada por prensas de 6000T, 12000T y 800T.
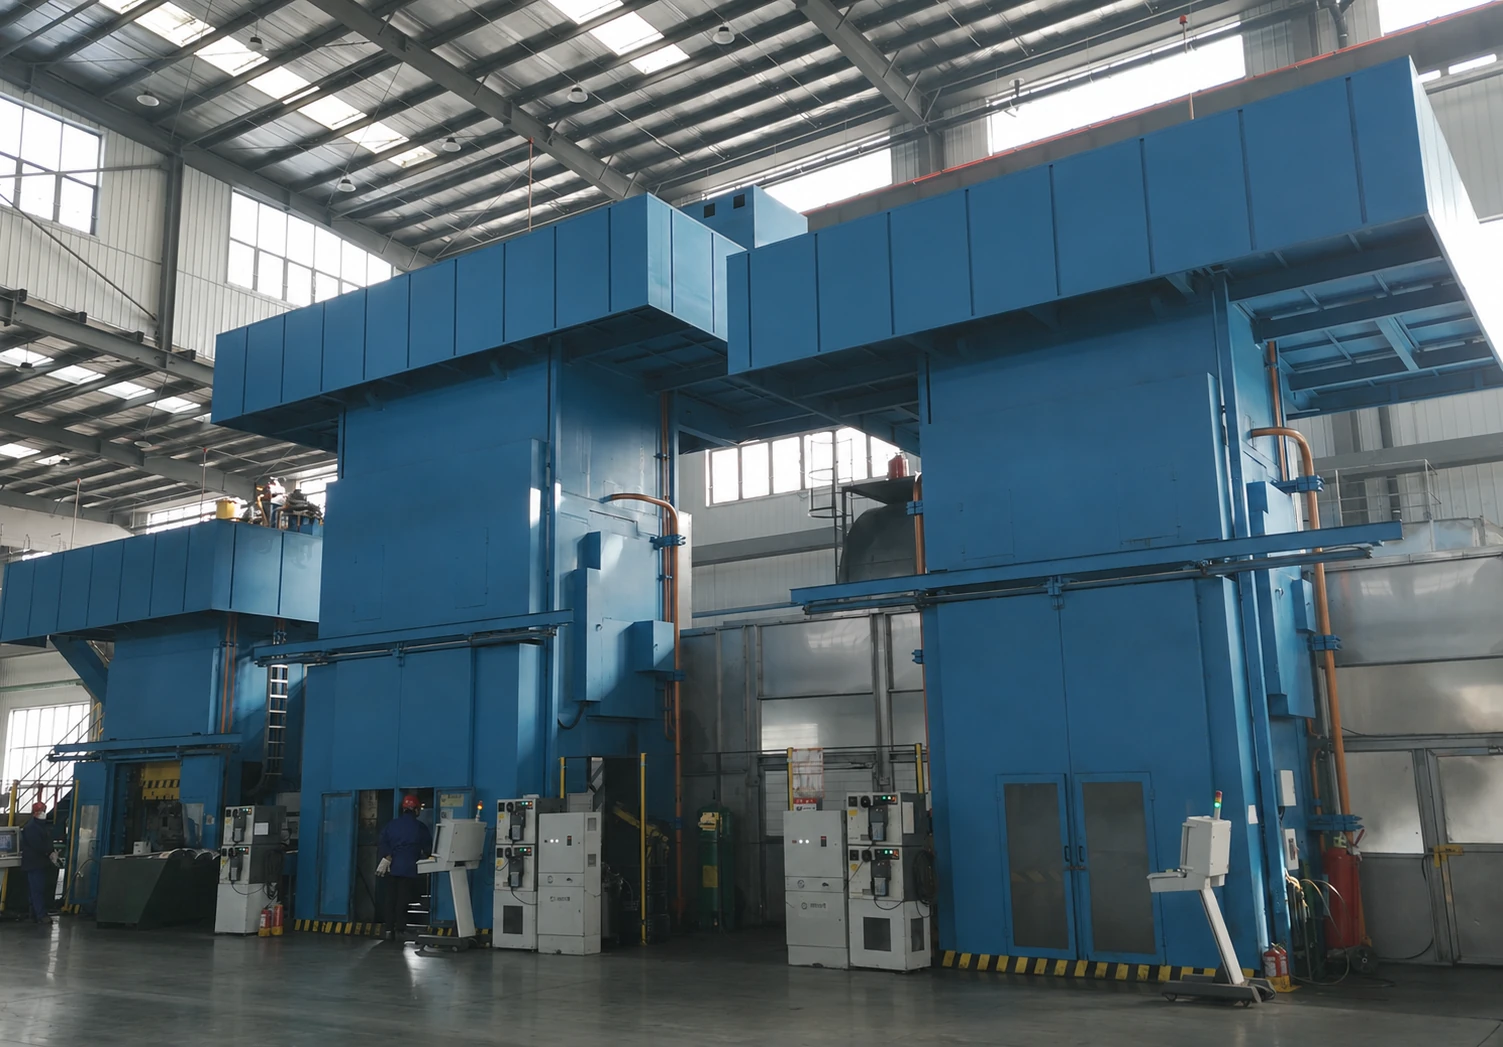
Línea LSW de tres etapas con prensas de 6000T, 12000T y 800T

La forja en tres etapas es una secuencia de operaciones

La documentación disponible muestra una línea formada por prensas de 6000T, 12000T y 800T. Para interpretarla, debe analizarse la función de cada puesto en el preformado, el conformado principal y el calibrado o enlace posterior, además del control del tocho entre puestos. No se pueden sumar los tonelajes para describir las prestaciones del producto.

El tonelaje no es una conclusión de calidad

El tonelaje indica la capacidad nominal de presión; no equivale a la carga real de conformado de una rueda ni demuestra por sí solo resistencia o vida a fatiga. El proceso también depende del tamaño y estado del tocho, geometría de la matriz, contacto, temperatura, secuencia de prensado y mantenimiento del equipo.

El conformado progresivo favorece una distribución estable del material

El conformado en varios puestos divide cambios geométricos grandes en distintas etapas, ayuda a llevar progresivamente el material al centro, los radios y el aro y deja sobrematerial razonable para tratamiento térmico y mecanizado. El cumplimiento se confirma con dimensiones y superficie de la preforma, sobrematerial posterior y, cuando proceda, controles de calidad interna.
Ver más

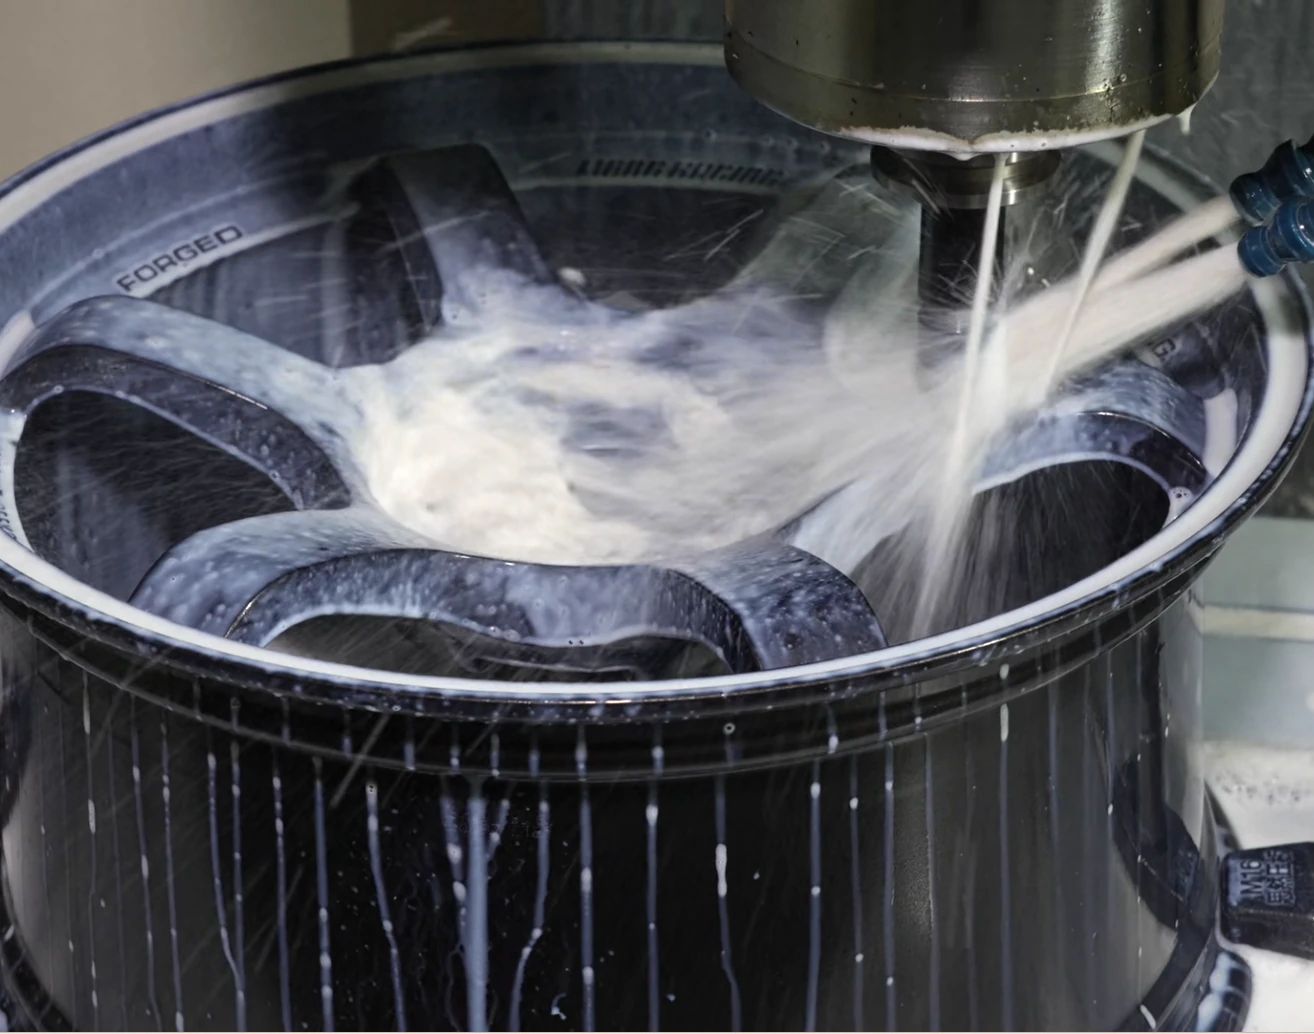
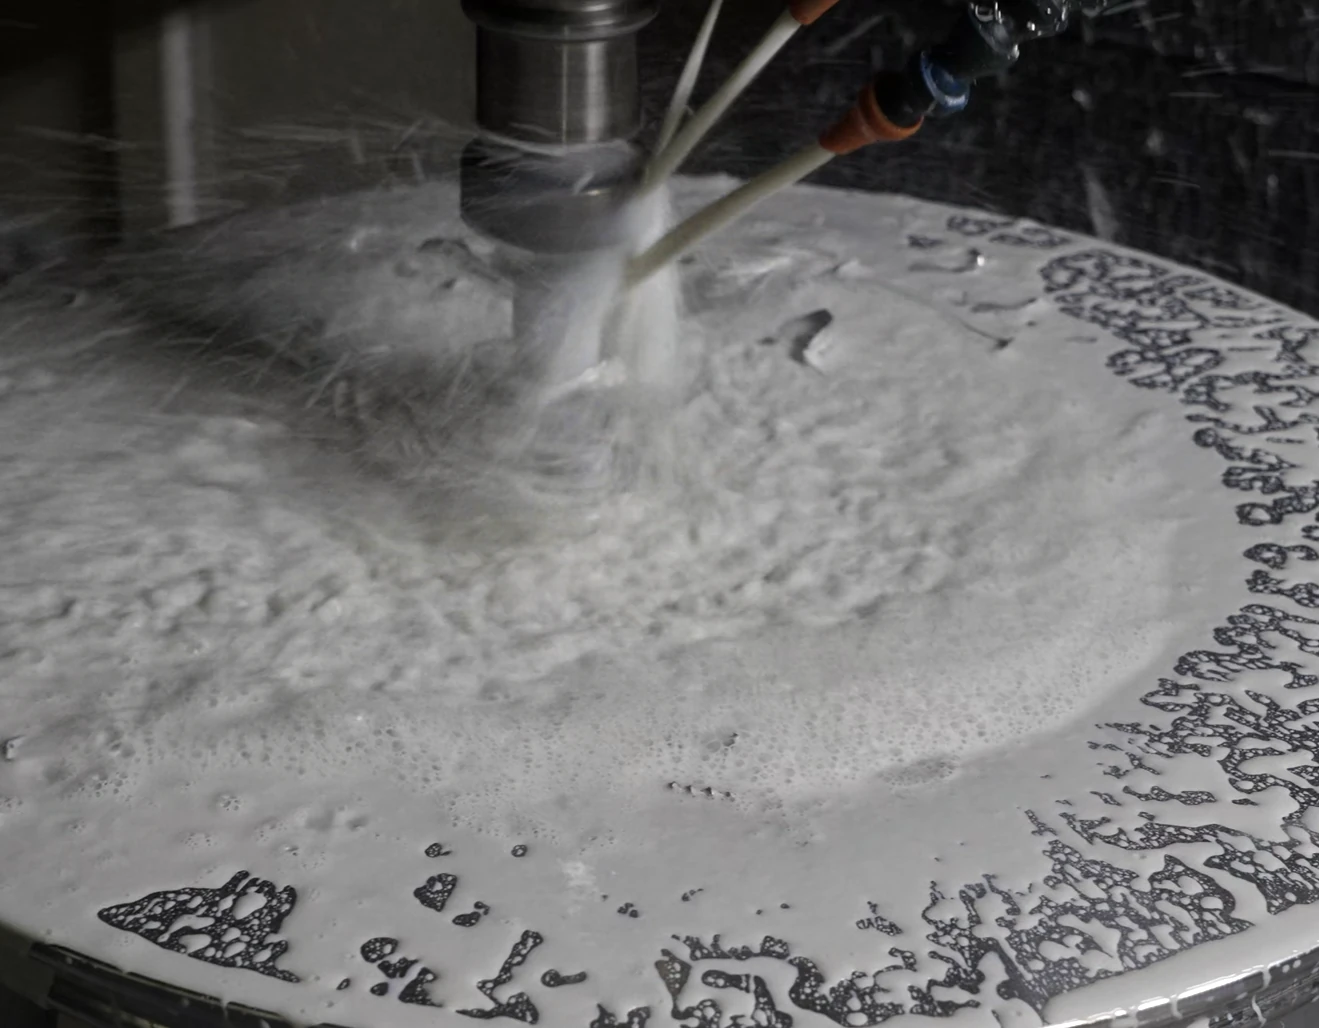
Mecanizado de precisión de radios, aro y plano de montaje; la precisión concreta se rige por los planos técnicos oficiales.

Mecanizado CNC de cinco ejes de una llanta forjada LSW

Cinco ejes describen el movimiento de la máquina

Un CNC de cinco ejes combina tres ejes lineales con ejes giratorios para cambiar la orientación de la pieza o herramienta y mejorar el acceso a laterales de radios, ventanas, cara posterior y transiciones complejas. Es una capacidad de mecanizado y no proporciona automáticamente una cota, tolerancia o calidad superficial concreta.

El sistema de referencias determina las relaciones geométricas

El mecanizado debe mantener una localización y transferencia de referencias coherentes entre plano de montaje, buje central, orificios, aro y radios. Si la sujeción no reproduce las referencias de forma estable, un mismo programa puede generar desviaciones de posición o geometría.

Programa, herramientas y medición forman un circuito cerrado

El programa define la trayectoria; el estado de la herramienta condiciona el corte real; y la medición determina ajustes de compensación o parada. Las áreas pueden requerir estrategias distintas de desbaste, semiacabado y acabado. Las tolerancias, rugosidad y frecuencias de control concretas deben seguir el plano y el plan de calidad del producto.

Ver más

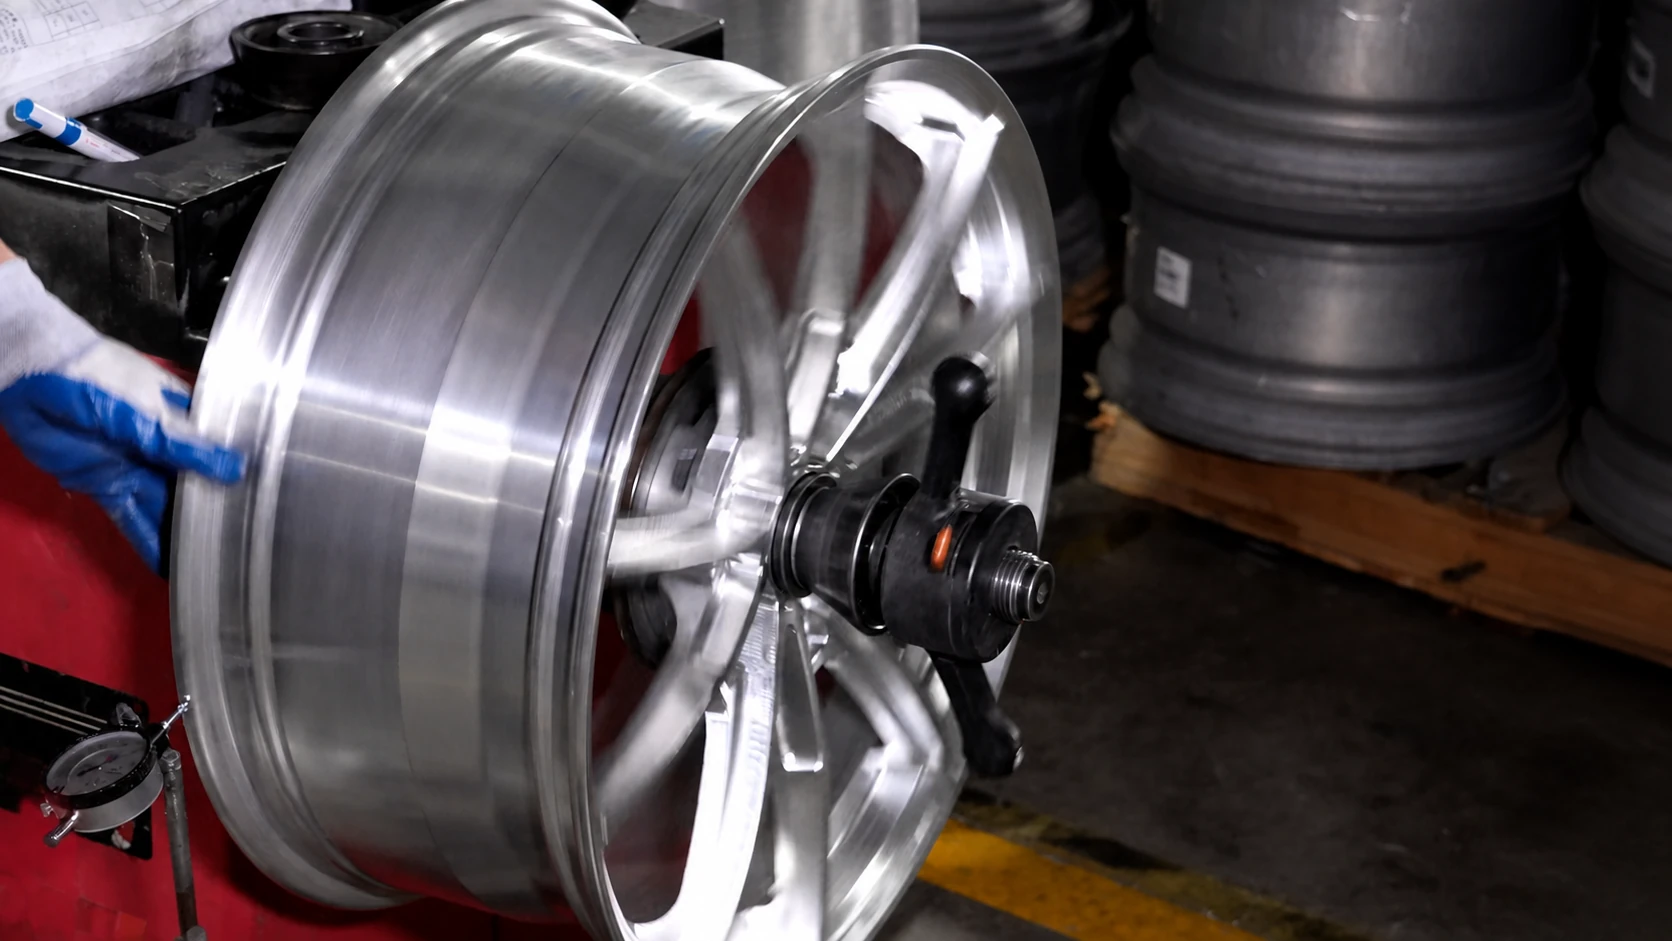
Los equipos específicos miden el descentramiento radial y lateral para comprobar la geometría del aro durante el giro. Los criterios de aceptación se rigen por el plano técnico formal.

Medición del descentramiento de una llanta LSW con comparador

Descentramiento y desequilibrio son problemas distintos

El descentramiento radial describe la desviación de la circunferencia de la llanta con respecto al eje de rotación, y el descentramiento de la cara del extremo describe la desviación de la planitud del lado de la llanta con respecto al eje de rotación; Ambos reflejan la precisión geométrica del propio cubo de la rueda, que generalmente se mide durante el proceso de producción mediante equipos de prueba especiales combinados con un indicador de cuadrante o una sonda láser. El equilibrio dinámico describe si la distribución de masa del cubo de la rueda (normalmente junto con el neumático) es uniforme con respecto al eje de rotación. Incluso si el descentramiento de un cubo de rueda está completamente dentro del rango de tolerancia, si la distribución de masa es desigual, aún se requiere una corrección del equilibrio dinámico mediante contrapesos.

Por qué ambos afectan la experiencia de dirección

El descentramiento radial o de la cara del extremo excesivo provocará cambios periódicos de altura o ángulo en el punto de contacto del neumático en cada revolución. Incluso si el equilibrio dinámico es bueno, el conductor aún puede sentir vibraciones periódicas en el volante o en la carrocería. Por lo general, esta vibración no se puede eliminar agregando o quitando contrapesos. La causa debe buscarse en la precisión geométrica del cubo de la rueda o del propio neumático. El desequilibrio se manifiesta más como una vibración del volante o del asiento que aumenta a medida que aumenta la velocidad del vehículo, lo cual es un síntoma típico que la corrección del equilibrio dinámico debería resolver.

Puntos clave para la corrección del equilibrio dinámico durante la instalación

Después de ensamblar el cubo de la rueda y el neumático, generalmente es necesario probarlos en una máquina equilibradora dinámica y se deben pegar o instalar pesos en los lados interior y exterior de la llanta de acuerdo con la cantidad y el ángulo del desequilibrio mostrado. Antes de realizar la prueba, se debe confirmar que el cubo de la rueda se ha colocado correctamente en el eje de la máquina equilibradora dinámica para evitar desviaciones adicionales de medición debido a errores de posicionamiento; Los métodos de posicionamiento y esquemas de ponderación de diferentes equipos de equilibrio dinámico pueden ser diferentes, y las operaciones específicas deben seguir los procedimientos estándar del fabricante y almacén del equipo.

Ver más

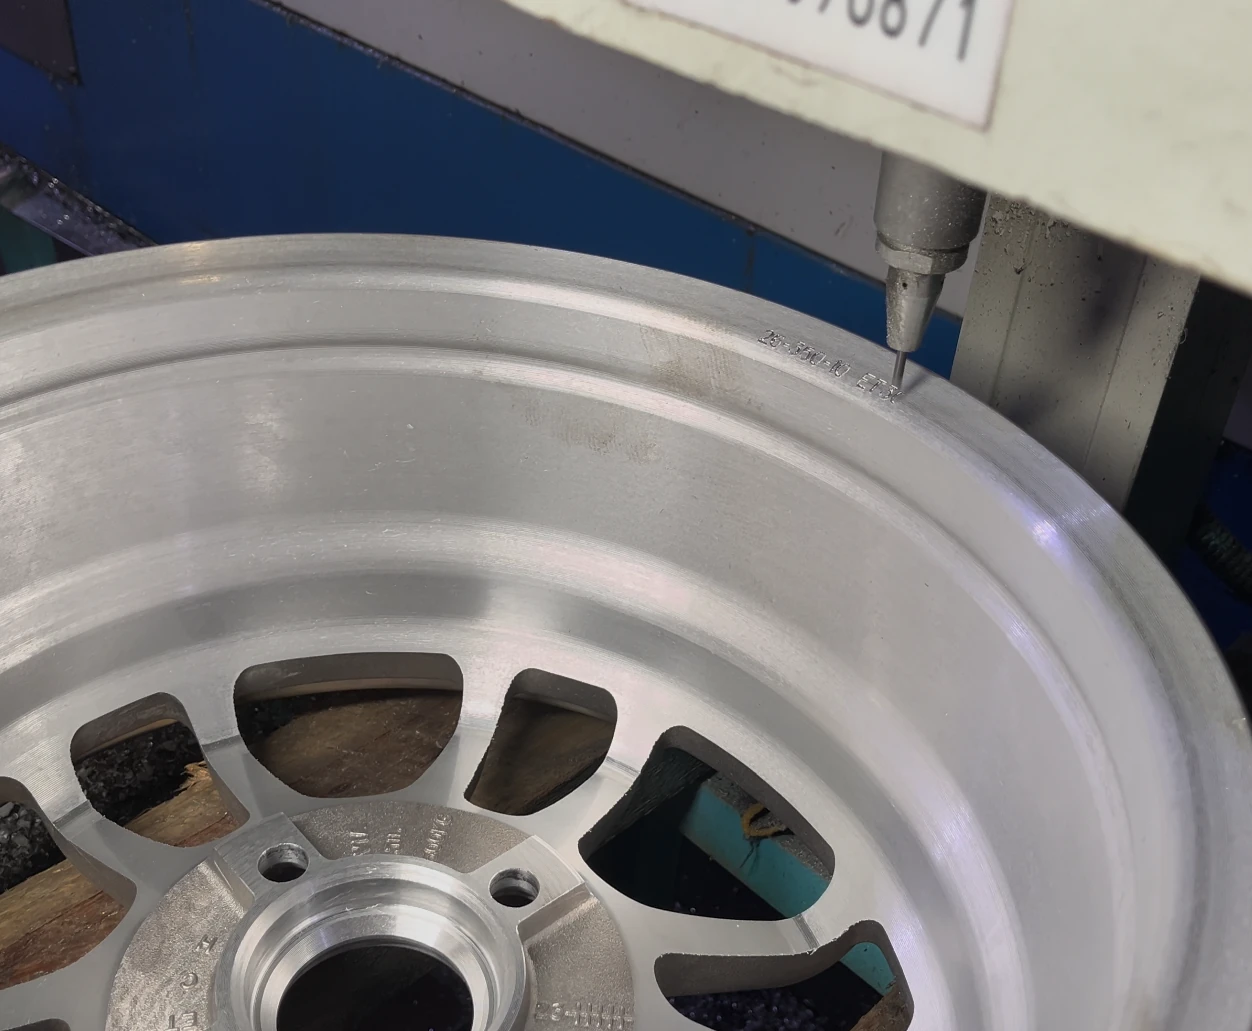
El número de rueda vincula lote de material, operaciones e inspecciones; el alcance exacto depende del sistema real de la empresa.

Marcado de lote y trazabilidad en el interior de una rueda LSW

Distinga entre capacidad de ensayo y conclusión de certificación

Que una fábrica disponga de determinado equipo no significa que todas las especificaciones del producto cuenten con la certificación correspondiente. La página debe separar el método, las condiciones, la muestra y la conclusión documentada, sin sustituir pruebas de producto por afirmaciones generales de marca.

Qué debe responder, como mínimo, un documento verificable

El informe de material debe vincular la aleación con el lote; el informe de ensayo debe identificar la muestra, el método, las condiciones, la fecha y la conclusión; y un certificado de sistema o producto debe indicar número, organismo emisor, titular, alcance y estado de validez. Un icono sin alcance no permite saber si cubre una especificación concreta.

Información de fabricación para tu especificación

La capacidad de las prensas, las tolerancias de mecanizado, las inspecciones y la trazabilidad deben interpretarse junto con los registros de los equipos, los planos y los documentos de calidad correspondientes. Para consultar un modelo o pedido concreto, indica el modelo, las dimensiones y el uso previsto, de modo que se puedan confirmar la información pertinente y su alcance.

Ver más

Capítulo de Fabricación

Archivo de procesos de fabricación

Selecciona una etapa para conocer su función, proceso y controles principales.

Pantalla de proceso / 01
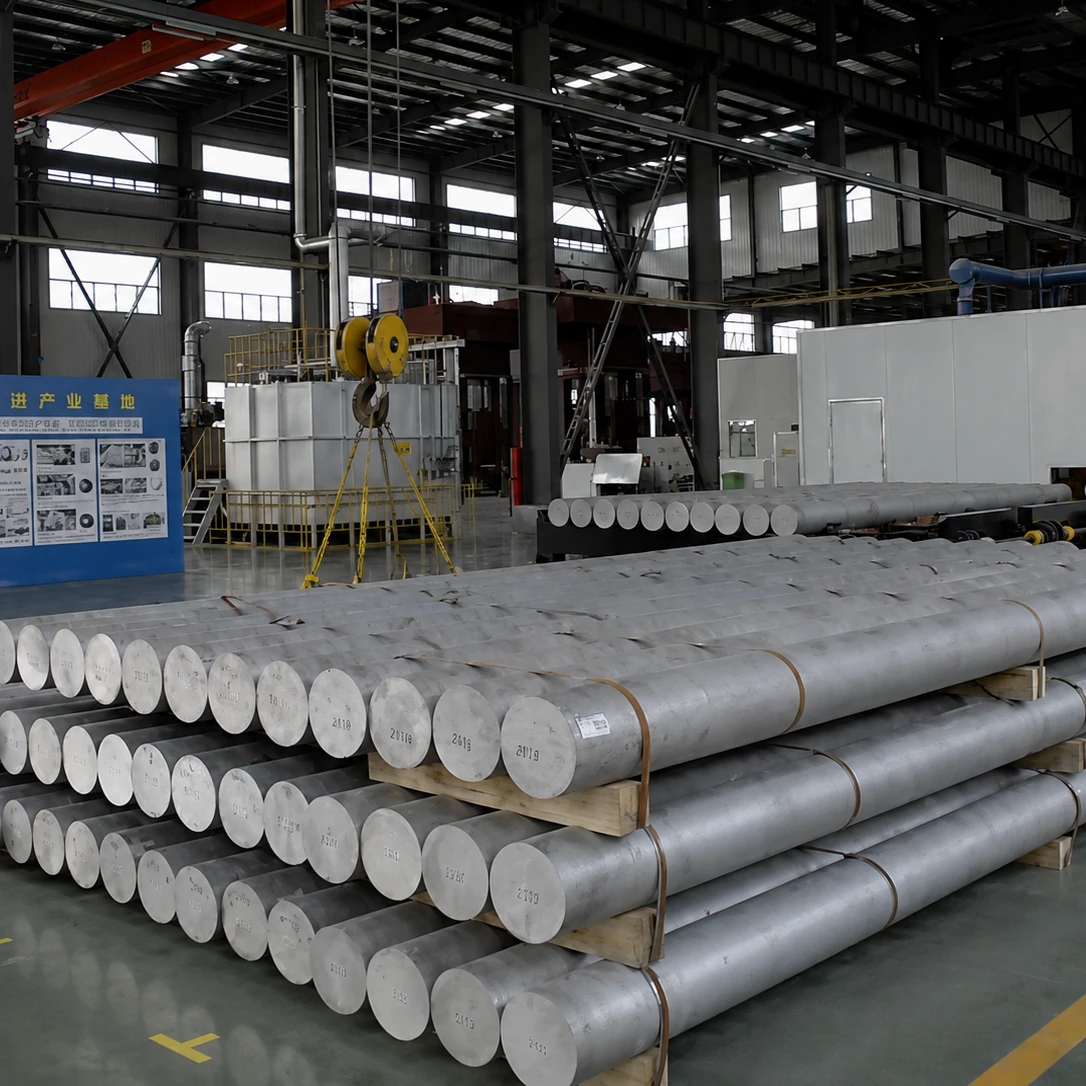
Materias primas de barra redonda de aleación de aluminio 6061-T6 cuidadosamente apiladas en la fábrica de ruedas forjadas de LSW
Las materias primas de aleación de aluminio 6061-T6 ingresan a la fábrica.

Proceso actual / 01

Recepción de materia prima

A la recepción se verifican aleación, lote, dimensiones y aspecto, conservando la relación con el lote de material.

Cada etapa recibe el resultado de la anterior y prepara la siguiente. Sigue material, conformado, tratamiento térmico y mecanizado para entender cómo surge el diseño. Los controles corresponden al producto concreto.

Estado de documentación
Información de material y lote
Puntos de calidad
Composición, dimensiones y control visual
Trazabilidad
Vinculación con el lote de material

Centro de validación

Fabricada.
Después, validada.

Espacios previstos para cargas, impacto, dimensiones y entorno. Las conclusiones formales se publican por especificación.

Ver documentación y límites de validación

Ensayo de durabilidad por fatiga radial

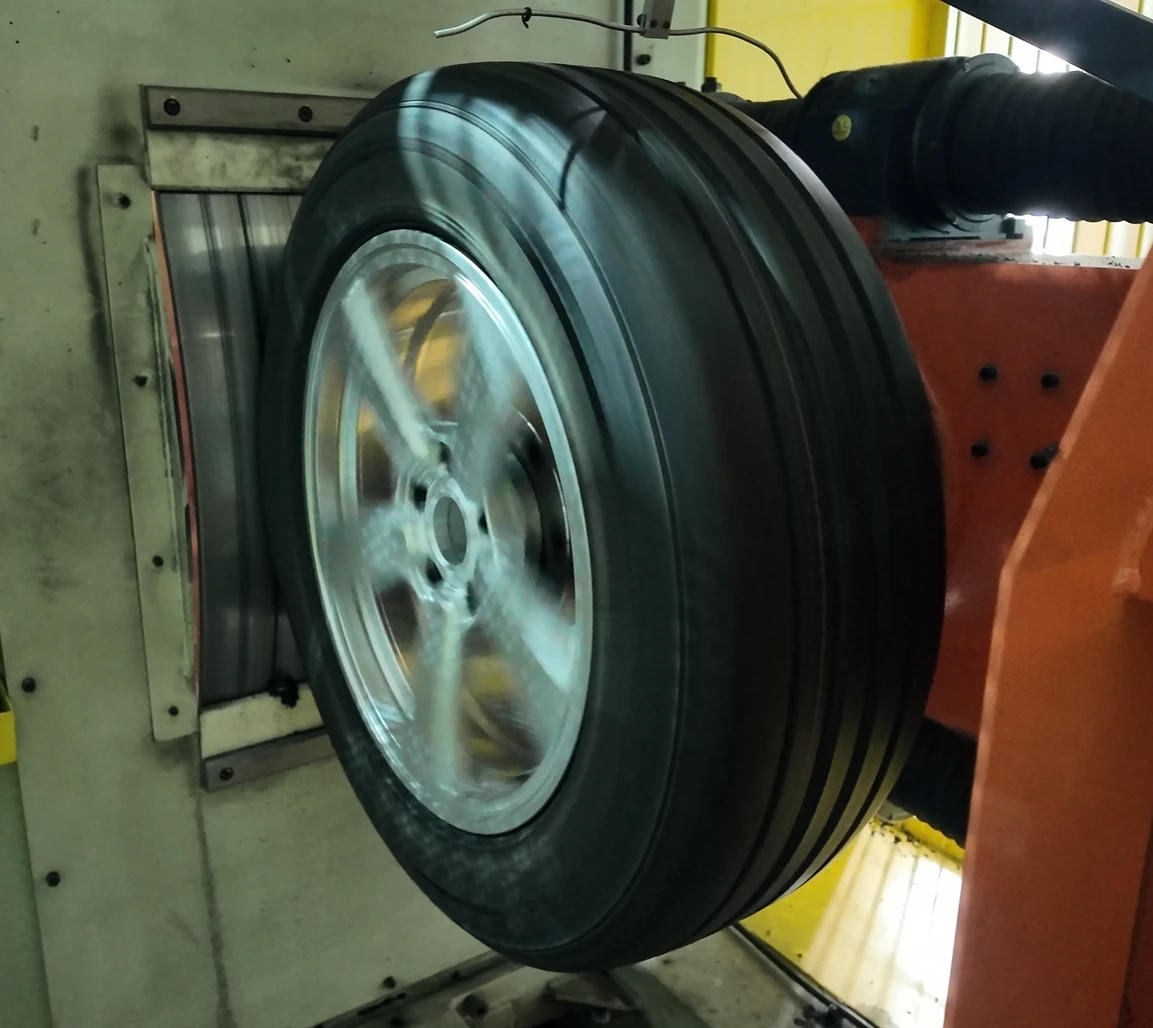
Máquina de fatiga radial LSW realizando un ensayo de durabilidad con neumático cargado

El ensayo simula la acción radial continua de rodadura

Normalmente, el conjunto de rueda y neumático se instala en el equipo, se carga y se hace rodar de forma continua para someter aro y radios a una carga radial repetida, próxima a ciertas características de marcha recta. Evalúa la durabilidad bajo ciclos y no representa todas las cargas que aparecen en carretera.

Las condiciones de entrada determinan si el resultado puede interpretarse

El informe debe identificar la muestra y especificación, neumático e inflado, montaje, carga, ciclos, condiciones de parada y norma o requisito del cliente. Sin este contexto, un vídeo del equipo no permite juzgar el resultado ni extrapolar una muestra a toda la gama.

El seguimiento del proceso y la inspección posterior son igual de importantes

Durante el ensayo deben controlarse equipo y muestra según el procedimiento y registrarse anomalías, paradas y ajustes. Después, deben inspeccionarse conforme al método el aro, los radios, la zona de montaje y posibles grietas o deformaciones anómalas, conservando imágenes y registros vinculados a la muestra.

Ver más
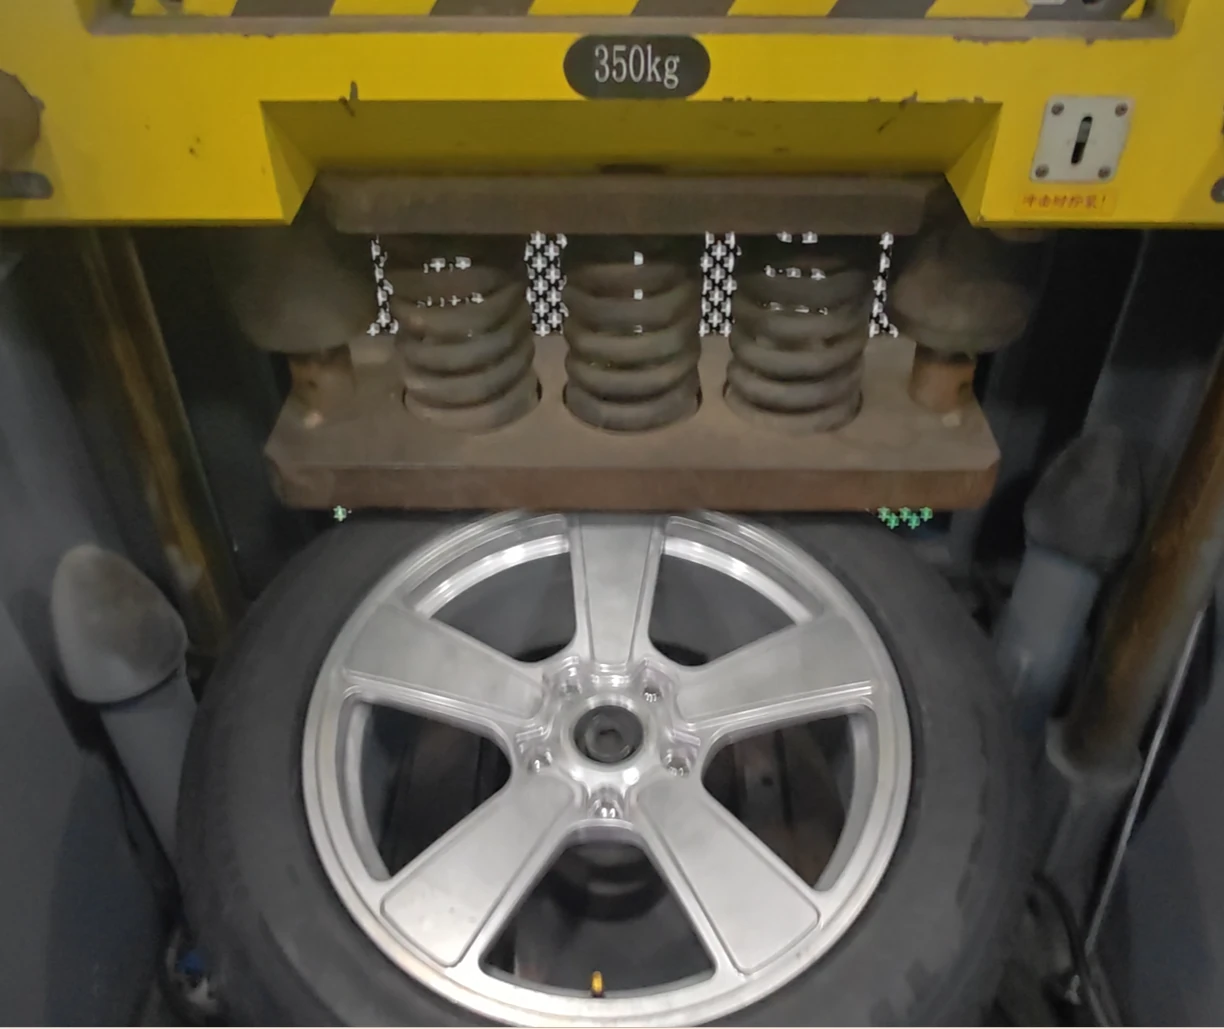
Máquina LSW ensayando el impacto de una rueda de aluminio con neumático

El ensayo de impacto estudia una carga elevada de corta duración

A diferencia de los ciclos continuos de fatiga, el ensayo utiliza condiciones prescritas, como masa y altura de caída, para producir una acción instantánea y observar el conjunto de rueda y neumático bajo una disposición de impacto específica. Los 13° son una condición geométrica habitual de ciertos métodos y no deben interpretarse fuera del método completo.

La energía de impacto procede de un conjunto de entradas controladas

Antes del ensayo deben confirmarse muestra, neumático, presión, orientación, punto de impacto, estado del percutor y requisitos del método. La masa, altura u otros ajustes energéticos deben proceder de la norma, especificación o requisito del cliente aplicable. El sitio no ha recibido esos valores y no los presupone.

La inspección posterior determina cómo se forma la conclusión

Tras el impacto, deben inspeccionarse conforme al método la retención del neumático y los daños visibles, grietas, separaciones o deformaciones anómalas del aro y los radios, y registrarse según las definiciones aplicables. Las fotografías ayudan a la trazabilidad, pero no sustituyen el procedimiento de evaluación prescrito.

Ver más
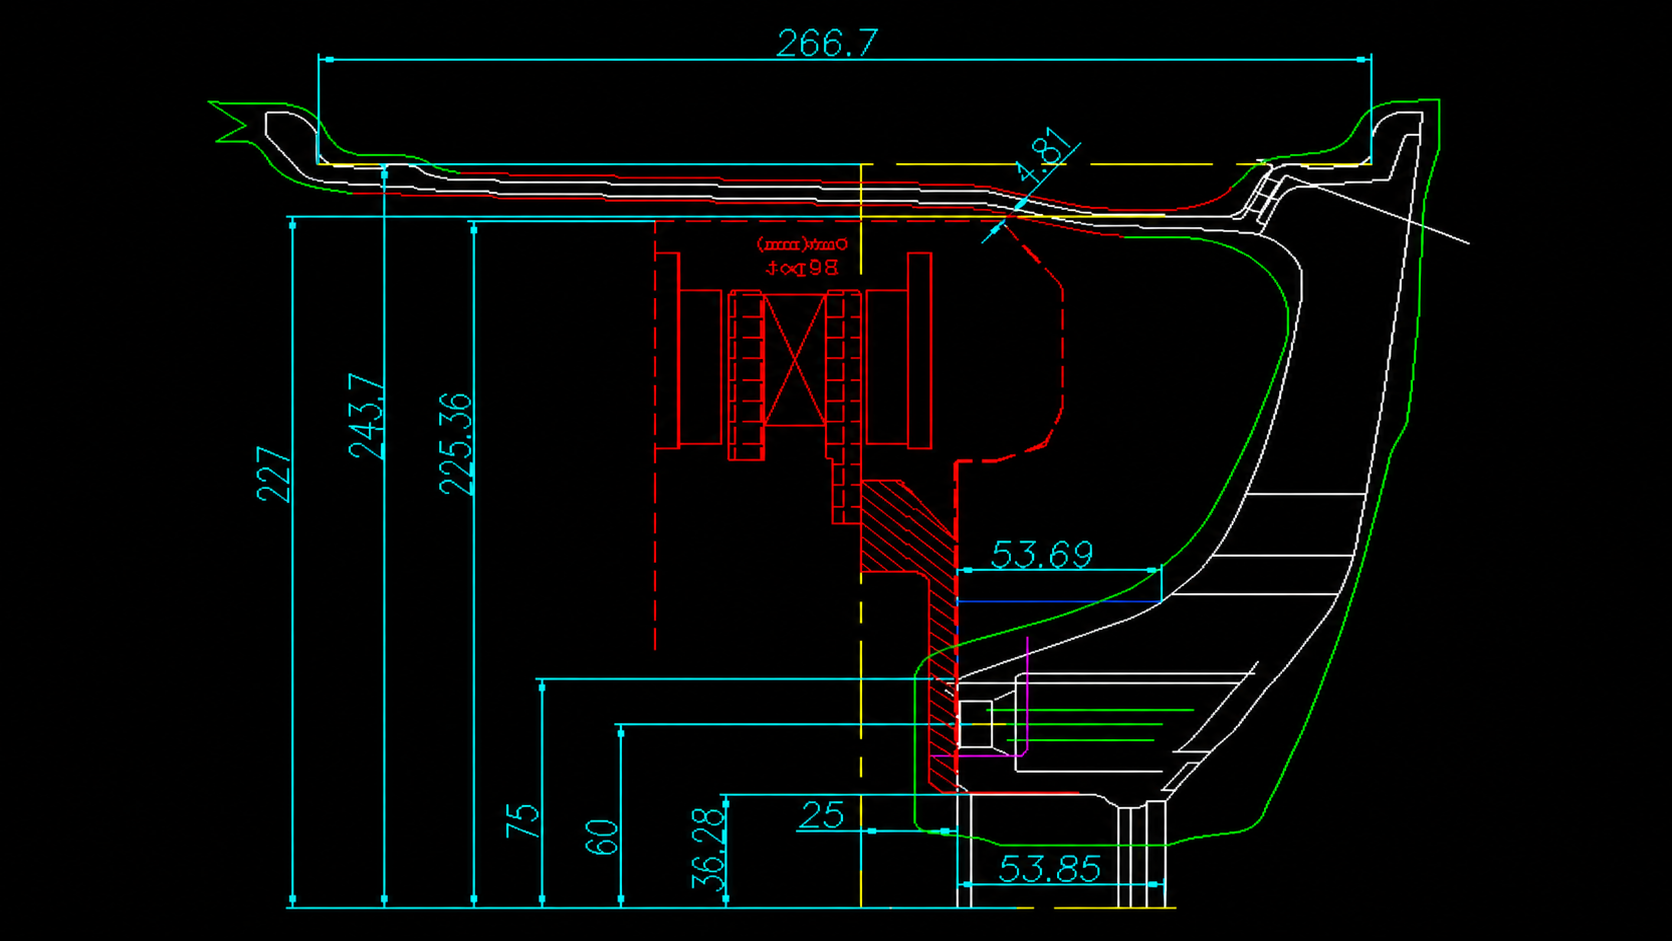
Sección técnica de una rueda LSW con cotas críticas

Descentramiento y desequilibrio son problemas distintos

El descentramiento radial describe la desviación de la circunferencia de la llanta con respecto al eje de rotación, y el descentramiento de la cara del extremo describe la desviación de la planitud del lado de la llanta con respecto al eje de rotación; Ambos reflejan la precisión geométrica del propio cubo de la rueda, que generalmente se mide durante el proceso de producción mediante equipos de prueba especiales combinados con un indicador de cuadrante o una sonda láser. El equilibrio dinámico describe si la distribución de masa del cubo de la rueda (normalmente junto con el neumático) es uniforme con respecto al eje de rotación. Incluso si el descentramiento de un cubo de rueda está completamente dentro del rango de tolerancia, si la distribución de masa es desigual, aún se requiere una corrección del equilibrio dinámico mediante contrapesos.

Por qué ambos afectan la experiencia de dirección

El descentramiento radial o de la cara del extremo excesivo provocará cambios periódicos de altura o ángulo en el punto de contacto del neumático en cada revolución. Incluso si el equilibrio dinámico es bueno, el conductor aún puede sentir vibraciones periódicas en el volante o en la carrocería. Por lo general, esta vibración no se puede eliminar agregando o quitando contrapesos. La causa debe buscarse en la precisión geométrica del cubo de la rueda o del propio neumático. El desequilibrio se manifiesta más como una vibración del volante o del asiento que aumenta a medida que aumenta la velocidad del vehículo, lo cual es un síntoma típico que la corrección del equilibrio dinámico debería resolver.

Puntos clave para la corrección del equilibrio dinámico durante la instalación

Después de ensamblar el cubo de la rueda y el neumático, generalmente es necesario probarlos en una máquina equilibradora dinámica y se deben pegar o instalar pesos en los lados interior y exterior de la llanta de acuerdo con la cantidad y el ángulo del desequilibrio mostrado. Antes de realizar la prueba, se debe confirmar que el cubo de la rueda se ha colocado correctamente en el eje de la máquina equilibradora dinámica para evitar desviaciones adicionales de medición debido a errores de posicionamiento; Los métodos de posicionamiento y esquemas de ponderación de diferentes equipos de equilibrio dinámico pueden ser diferentes, y las operaciones específicas deben seguir los procedimientos estándar del fabricante y almacén del equipo.

Ver más
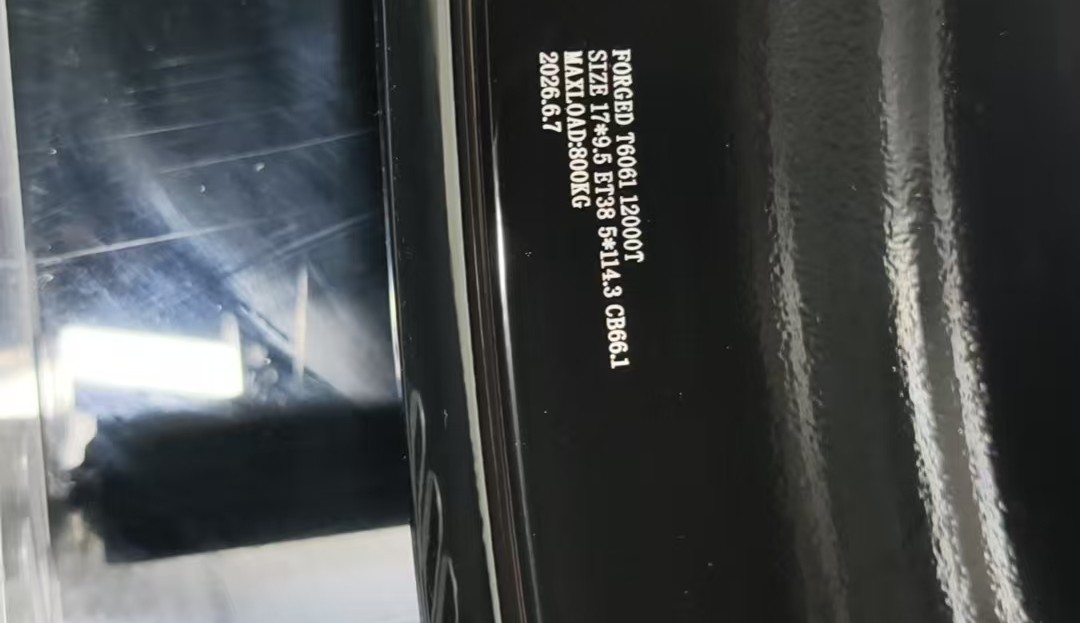
Marcado láser interior con especificación, carga y trazabilidad de una rueda negra LSW

Distinga entre capacidad de ensayo y conclusión de certificación

Que una fábrica disponga de determinado equipo no significa que todas las especificaciones del producto cuenten con la certificación correspondiente. La página debe separar el método, las condiciones, la muestra y la conclusión documentada, sin sustituir pruebas de producto por afirmaciones generales de marca.

Qué debe responder, como mínimo, un documento verificable

El informe de material debe vincular la aleación con el lote; el informe de ensayo debe identificar la muestra, el método, las condiciones, la fecha y la conclusión; y un certificado de sistema o producto debe indicar número, organismo emisor, titular, alcance y estado de validez. Un icono sin alcance no permite saber si cubre una especificación concreta.

Información de fabricación para tu especificación

La capacidad de las prensas, las tolerancias de mecanizado, las inspecciones y la trazabilidad deben interpretarse junto con los registros de los equipos, los planos y los documentos de calidad correspondientes. Para consultar un modelo o pedido concreto, indica el modelo, las dimensiones y el uso previsto, de modo que se puedan confirmar la información pertinente y su alcance.

Ver más

De las medidas del plano al producto terminado.

La fabricación conecta el diseño con el producto físico. Preparación, forjado, tratamiento térmico y mecanizado cumplen tareas distintas; el estado de una etapa influye en las siguientes. Para entender la capacidad de fabricación, conviene revisar el proceso completo y después las medidas clave, la superficie y los métodos de inspección.

Los detalles de fabricación dan forma al resultado.

Valoramos la coordinación entre el perfil de los radios y las zonas de montaje. La cara expresa el diseño; superficies de apoyo, orificios y dimensiones del aro son esenciales para confirmar la configuración. Relacionar detalles visibles y requisitos dimensionales muestra el paso de la idea a su aplicación.

Dar contenido concreto a cada comprobación.

Aspecto, dimensiones y comportamiento de rotación aportan perspectivas distintas. La inspección superficial revisa color, textura y detalles; la dimensional sigue requisitos de ingeniería; excentricidad y equilibrio tienen métodos propios. Sus resultados sustentan la conversación sobre calidad y no pueden deducirse solo de una fotografía del equipo.

En consultas de personalización o lotes, conviene definir vehículo, combinaciones de medidas, acabado y documentación junto con diseño y cantidad. Aclararlo al inicio permite trabajar con una misma solicitud e identificar las comprobaciones de muestra, producción y entrega.

Visita / Cooperación / Consulta de ingeniería

¿Desea conocer mejor
¿Sistema de fabricación LSW?

Contactar con fabricación