获取报价
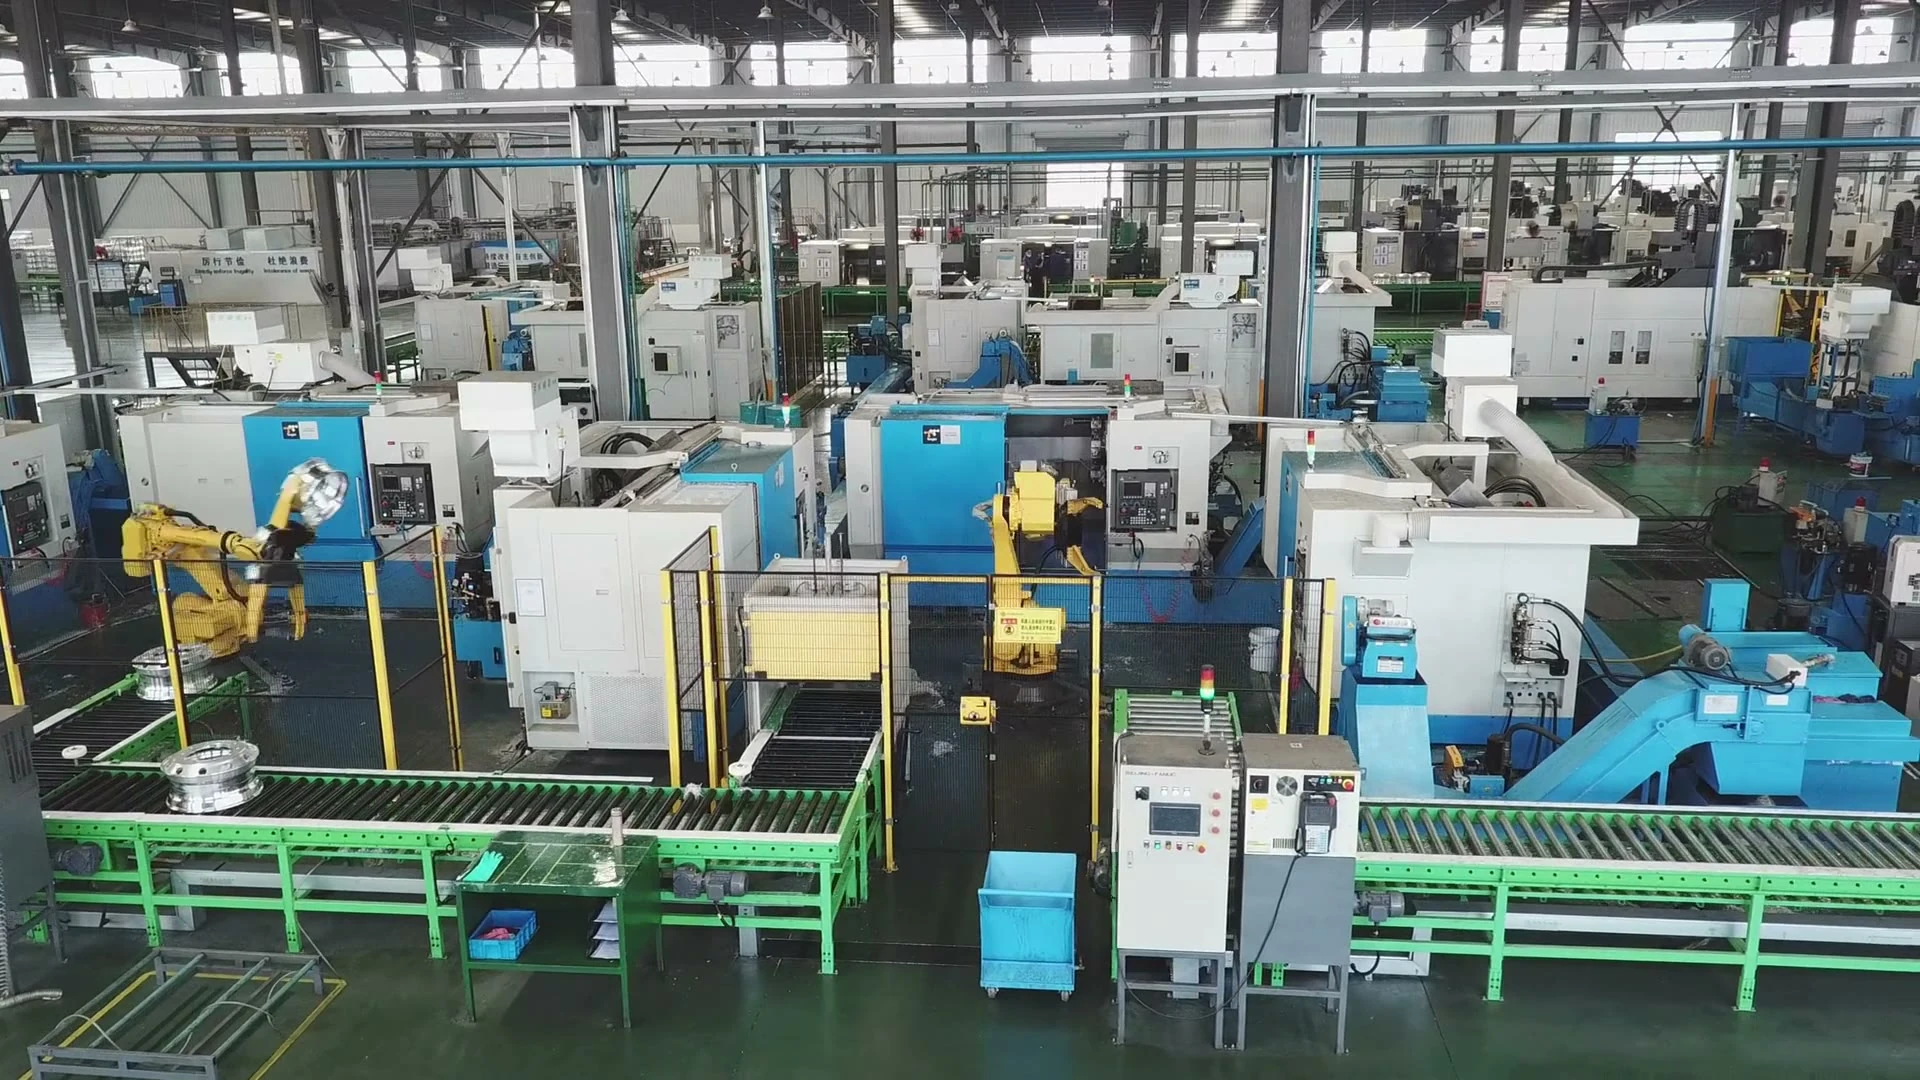
LSW manufacturing facility

LSW / 制造工艺

从材料准备到成品检查,了解每一道工序如何把设计转化为具体产品。

浏览制造流程

制造流程概览

从工序到细节,
了解轮毂如何成形。

锻造、热处理、精密加工与表面处理前后相连。沿着制造流程,了解各环节的任务,以及需要核对的尺寸、外观与质量信息。

浏览制造流程 →

核心能力

制造环节与检查重点。

每一步工序都承接上一步的状态,也为下一步准备条件。沿着材料、成型、热处理与加工的顺序观察,可以看到轮毂如何从基础形态逐渐呈现设计细节。具体工艺安排与检查要求,需要对应所选产品理解。

由 6000T、12000T 与 800T 锻压设备组成的三级锻造成型产线。
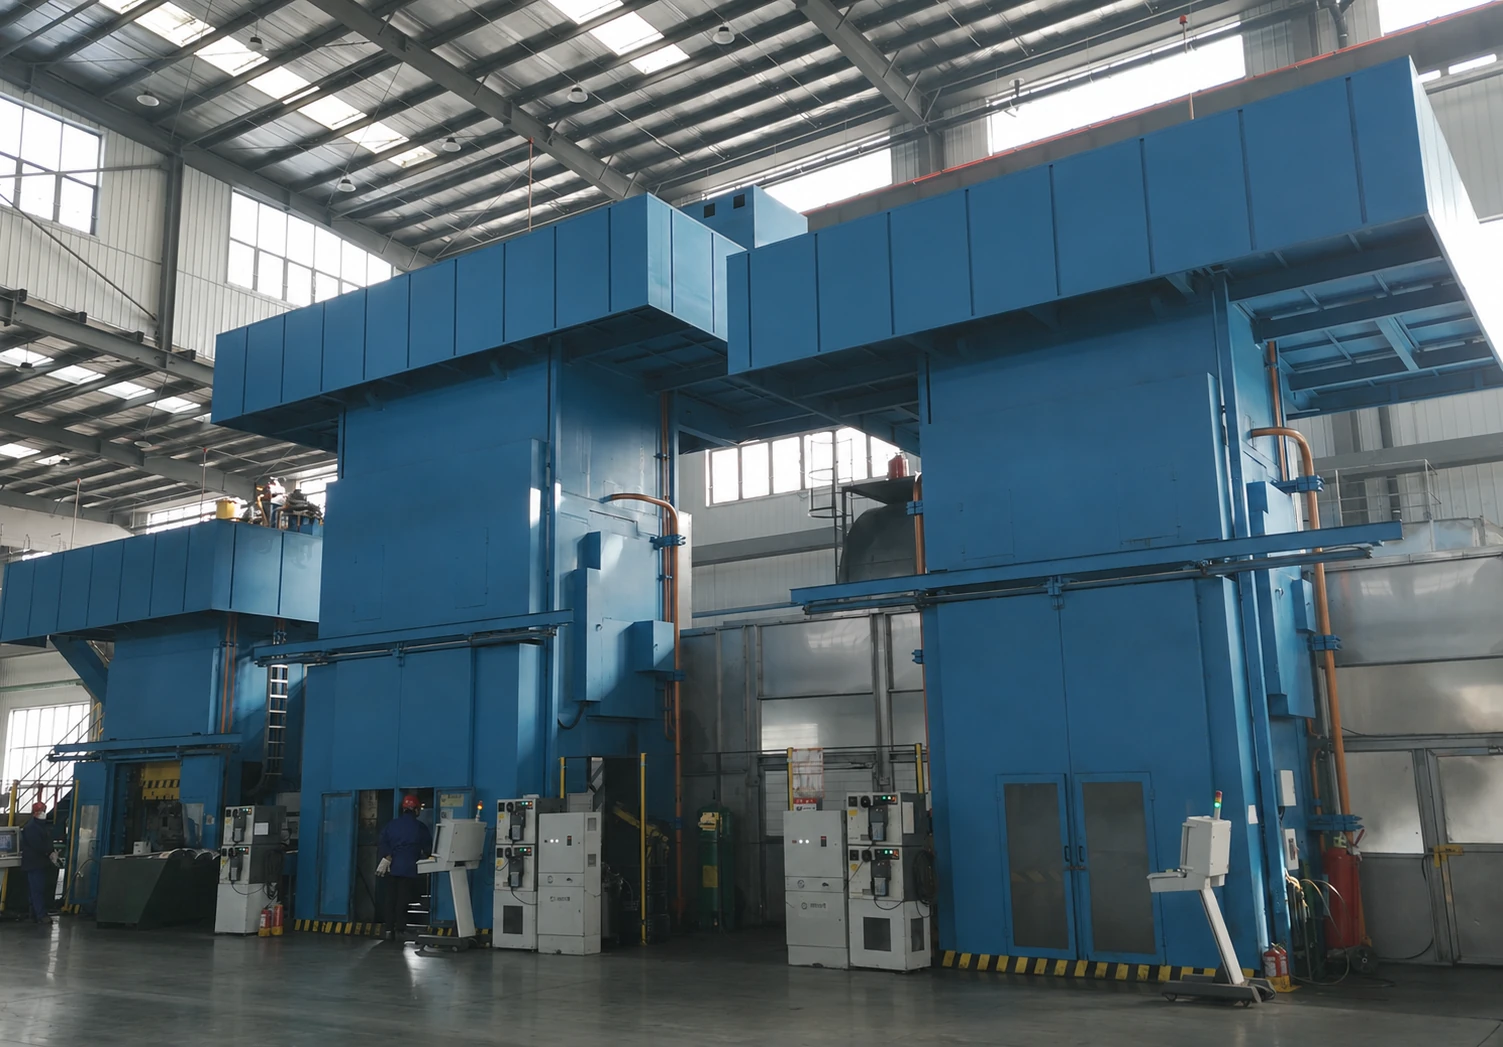
LSW 轮毂工厂 6000T、12000T 与 800T 三级锻造成型产线

三级锻造是一条工序链

现有资料显示产线由 6000T、12000T 与 800T 锻压设备组成。理解这组设备时,应关注各工位在坯料预成形、主体成形和后续整形或工序衔接中的作用,以及坯料如何在工位之间保持受控状态;不能仅用吨位相加来描述产品性能。

吨位不是质量结论

设备吨位表示公称压力能力,不直接等同于某一轮毂的实际成形载荷,更不能单独证明强度或疲劳寿命。实际工艺还取决于坯料尺寸、材料状态、模具几何、接触条件、温度、压下节奏与设备维护状态。

逐级成形服务于稳定的材料分配

多工位成形可以把较大的几何变化拆分到不同步骤,帮助材料逐步进入轮心、轮辐和轮缘区域,并为热处理与精加工预留合理余量。是否达到目标,需要通过毛坯尺寸、表面状态、后续加工余量和必要的内部质量检查来确认。
查看更多

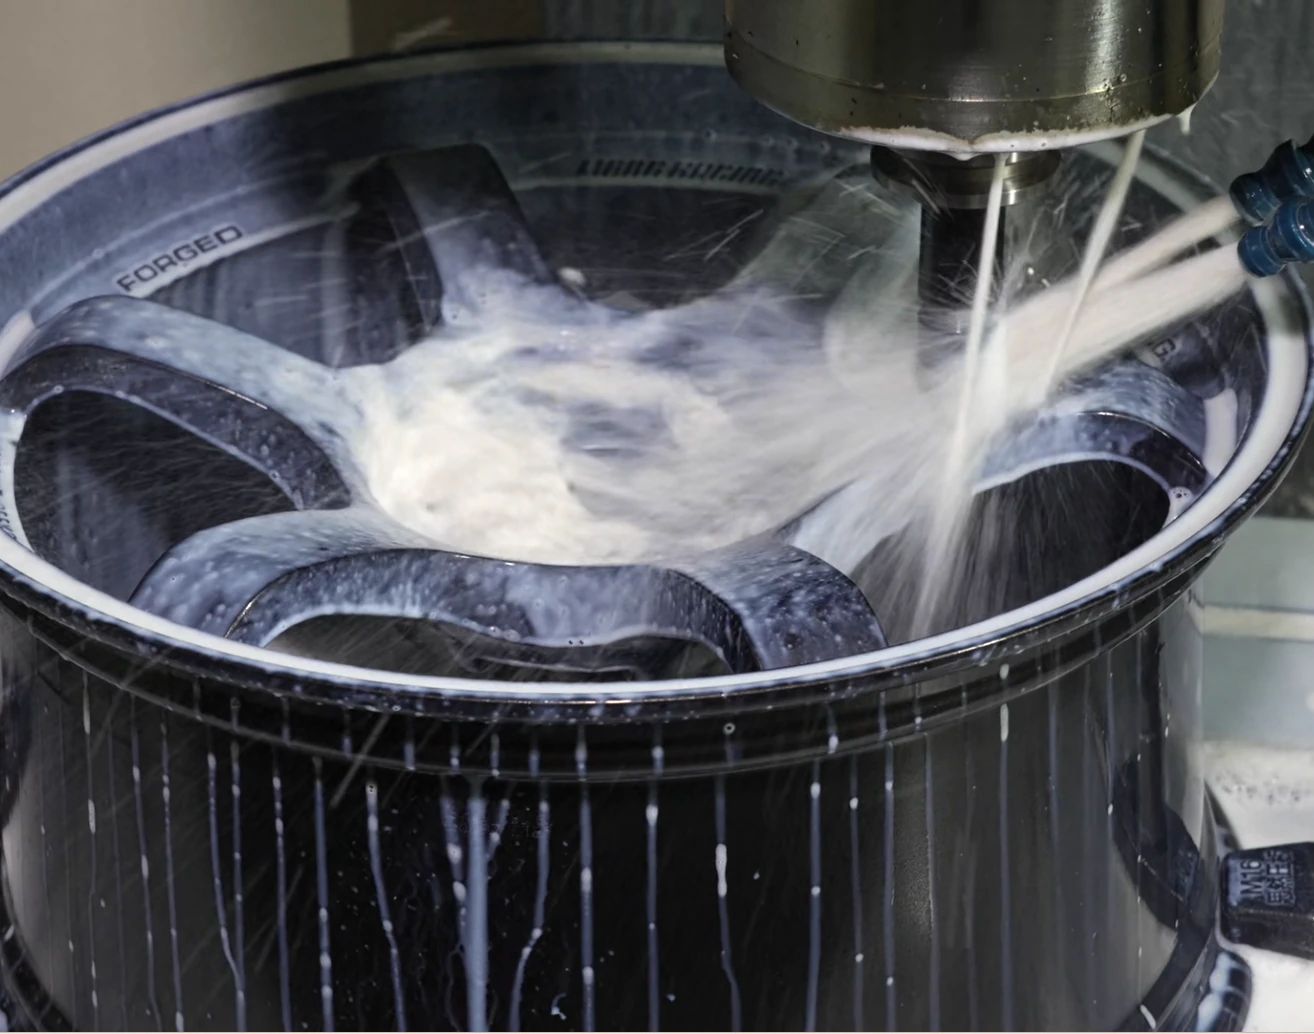
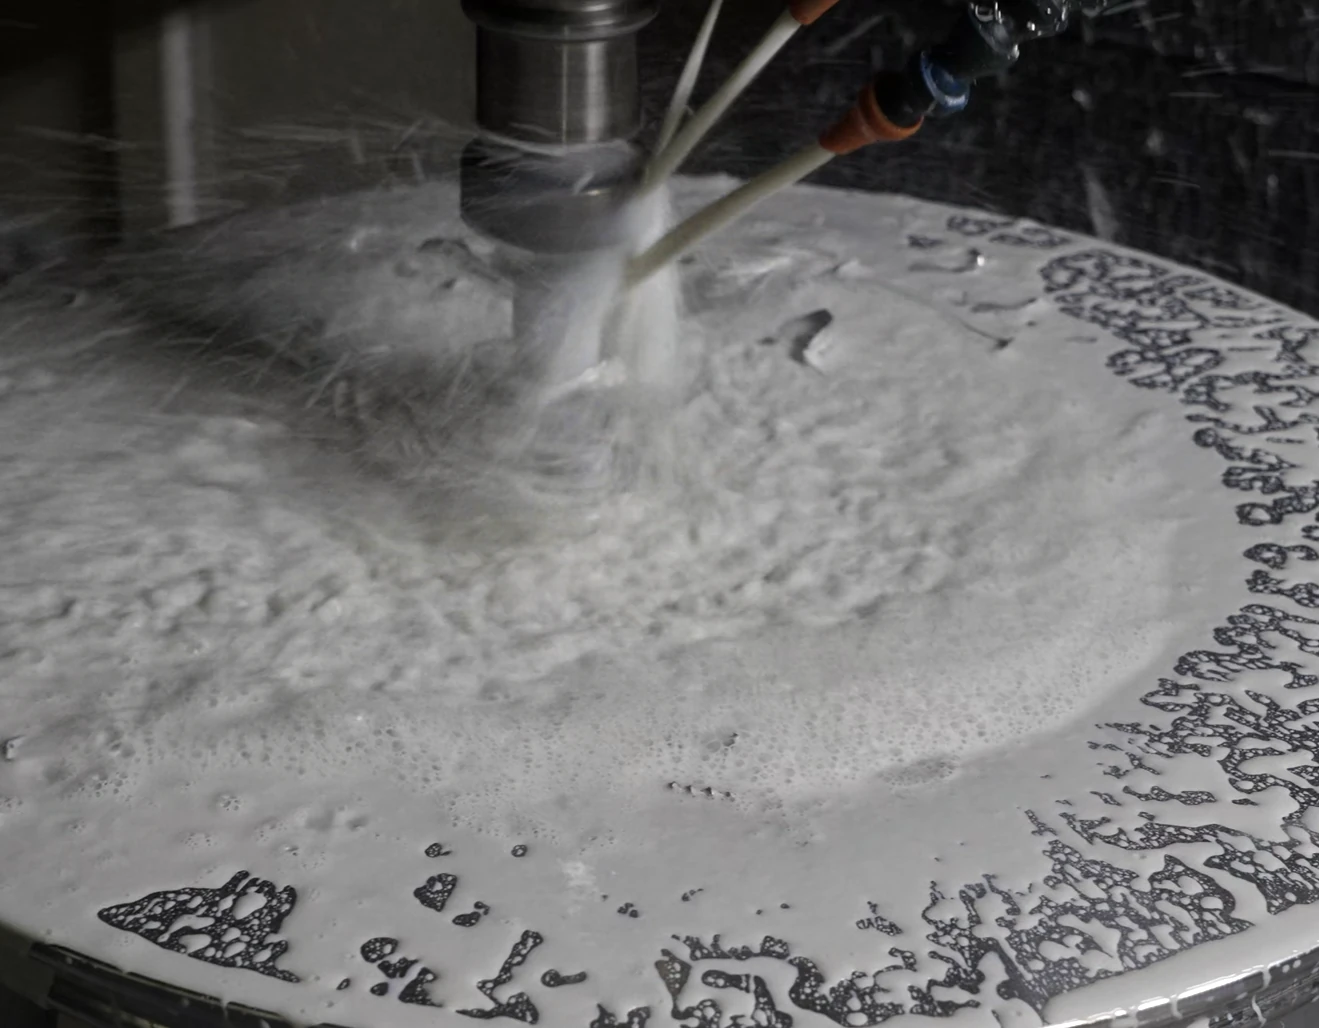
对轮辐、轮缘、安装面等关键区域进行五轴精密加工,具体加工精度以正式工程图纸为准。

LSW 锻造轮毂五轴 CNC 加工中心正在进行轮毂精密加工

五轴描述的是运动能力

五轴 CNC 可在三个直线轴基础上配合旋转轴改变工件或刀具姿态,改善轮辐侧壁、窗口、背面和复杂过渡区域的可达性。它是一种加工能力描述,并不自动给出某个尺寸、公差或表面质量结论。

基准体系决定几何关系

轮毂加工需要围绕安装面、中心孔、螺栓孔、轮辋和轮辐等要素建立一致的定位与基准传递。装夹方案若不能稳定复现基准,即使程序路径相同,也可能产生位置或形位偏差。

程序、刀具与测量形成闭环

数控程序定义轨迹,刀具状态影响实际切削,测量结果用于判断是否需要补偿或停机处置。不同区域可能采用不同的粗加工、半精加工和精加工策略;具体公差、粗糙度与检测频率应以产品图纸和质量计划为准。

查看更多

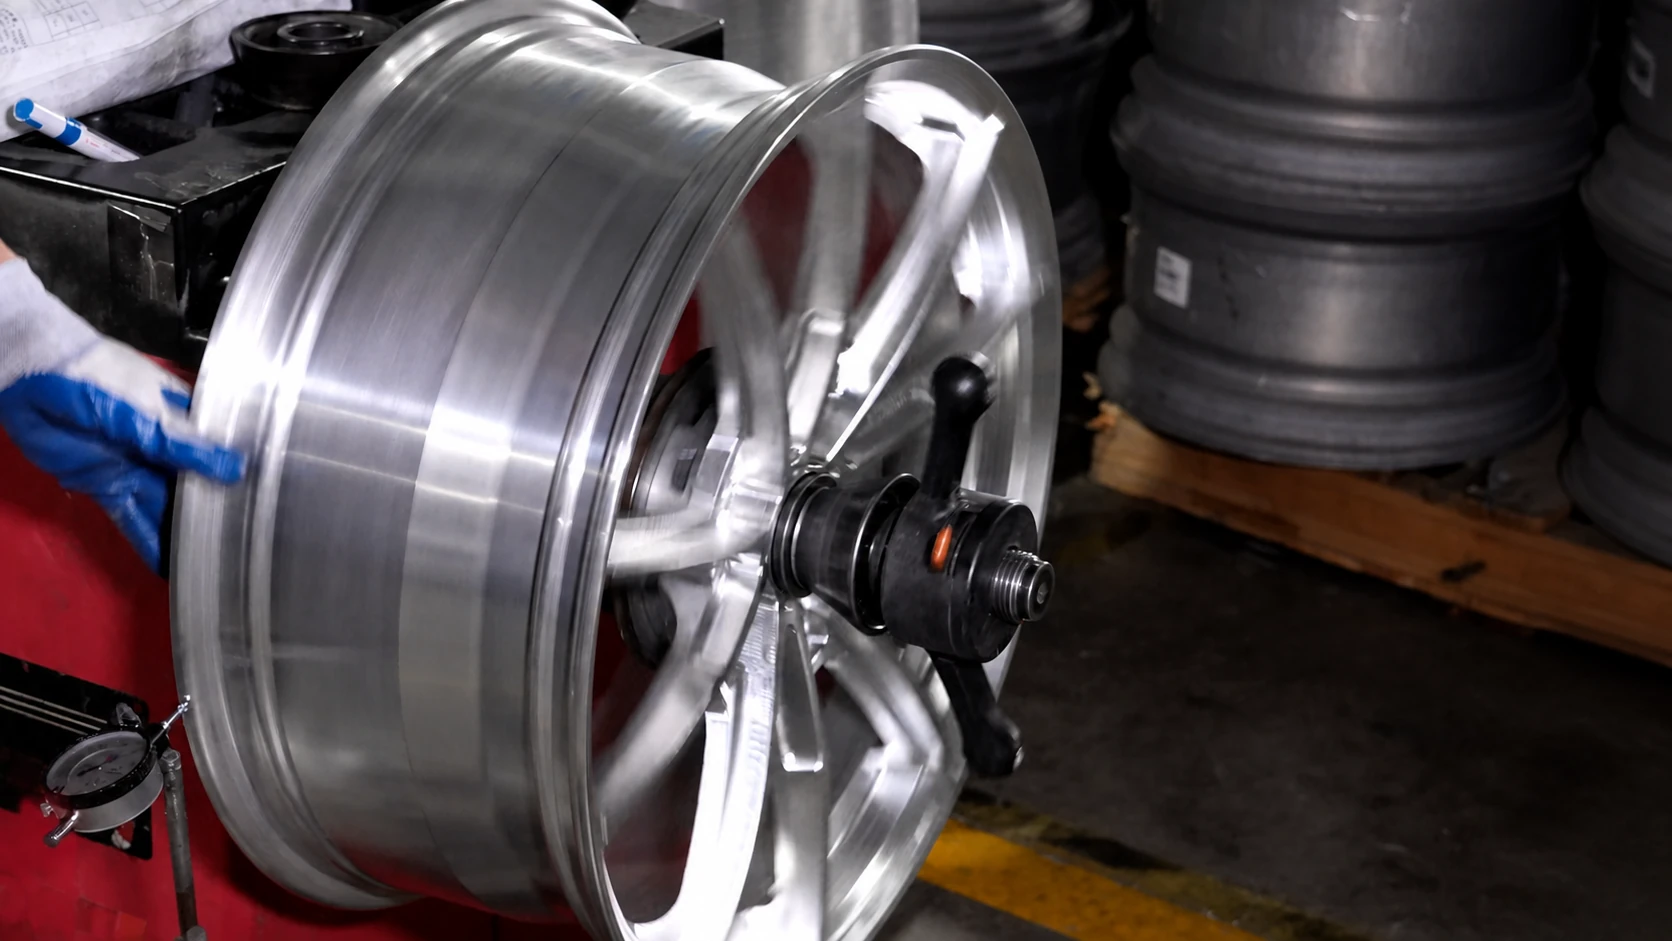
通过专用设备检查轮毂的径向跳动与端面跳动,确认轮辋旋转精度;判定标准以正式工程图纸为准。

LSW 锻造轮毂跳动检测设备通过百分表检查轮辋旋转精度

跳动与不平衡是两个不同的概念

径向跳动描述轮辋圆周相对旋转轴心的偏差,端面跳动描述轮辋侧面相对旋转轴心的平面度偏差;两者反映的是轮毂本身的几何精度,通常在生产环节通过专用检测设备结合百分表或激光测头进行测量。动平衡则描述轮毂(通常连同轮胎)质量分布相对旋转轴心是否均匀,即使一个轮毂的跳动完全在公差范围内,如果质量分布不均,仍然需要通过配重块进行动平衡校正。

为什么两者都会影响转向体验

过大的径向或端面跳动,会在每一转中让轮胎接地点产生周期性的高度或角度变化,即使动平衡良好,驾驶者仍可能感受到方向盘或车身的周期性振动,且这种振动通常无法通过增减配重块消除,需要从轮毂或轮胎本身的几何精度上寻找原因。不平衡则更多表现为随车速上升而加剧的方向盘或座椅震颤,是动平衡校正要解决的典型症状。

安装环节的动平衡校正要点

轮毂与轮胎装配完成后,通常需要在动平衡机上进行检测,并根据显示的不平衡量和角度在轮辋内外侧粘贴或安装配重块。检测前应确认轮毂已正确定位在动平衡机主轴上,避免因定位误差引入额外的测量偏差;不同动平衡设备的定位方式和配重方案可能不同,具体操作应遵循设备厂商和门店的标准流程。

查看更多

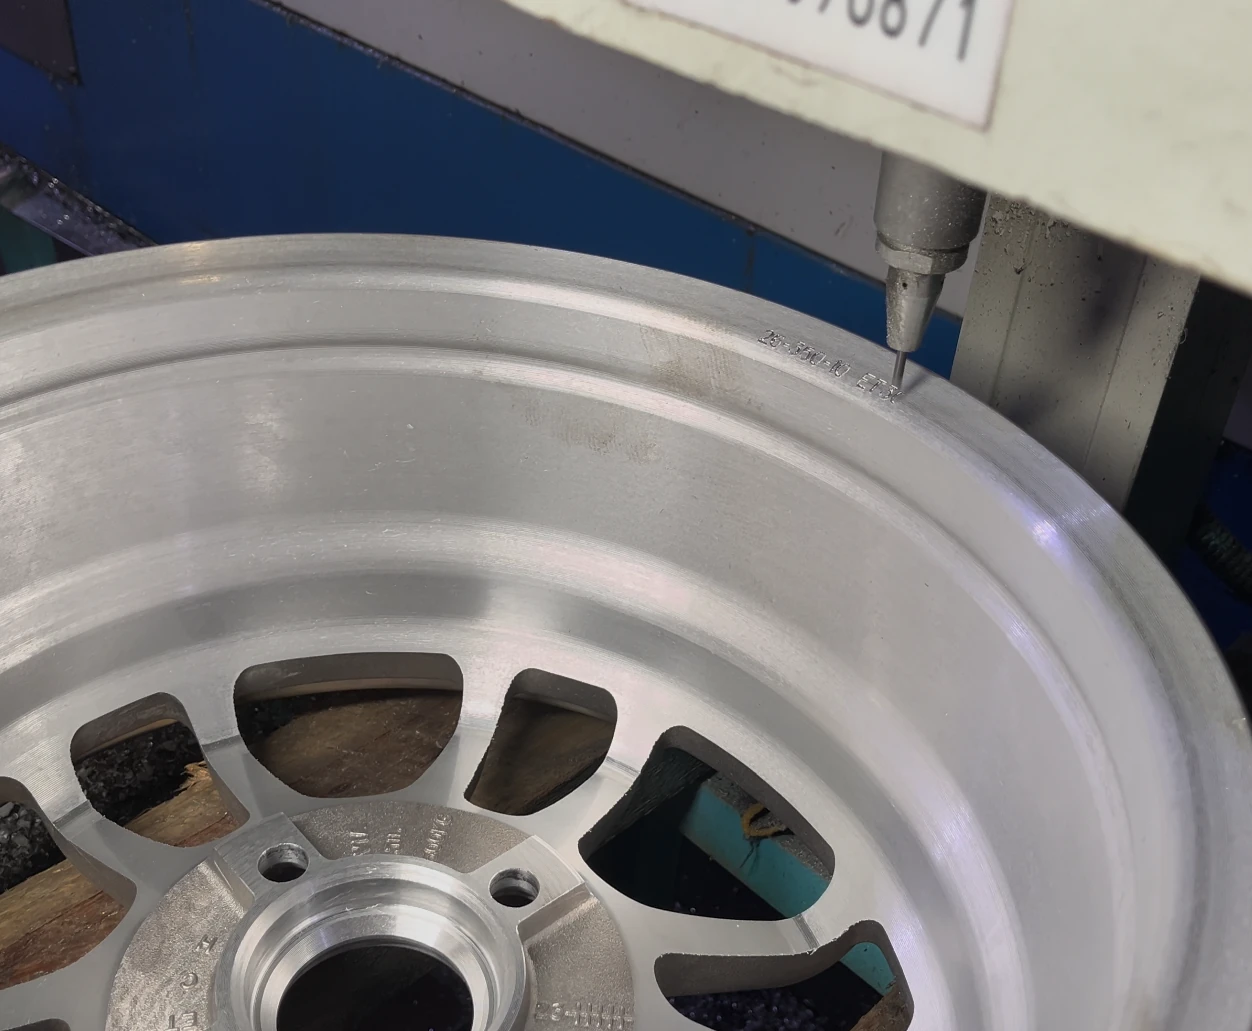
通过轮毂编号关联材料批次、生产工序与检验记录,具体追溯范围以企业实际系统为准。

LSW 锻造轮毂生产过程中在轮辋内侧刻印批次编号和追溯标识

先区分“测试能力”和“认证结论”

工厂具备某类测试设备,并不等于每一个产品规格已经取得对应认证。页面应分别说明测试方法、执行条件、样品规格和文件结论,避免用品牌级口号替代产品级证据。

一份可核验文件至少要回答什么

材料报告应能关联牌号与批次;测试报告应包含样品、方法、条件、日期与结论;体系或产品证书则需要编号、签发机构、适用主体、范围和有效状态。缺少适用范围的图标,不能帮助用户判断自己的具体规格。

结合产品规格了解制造信息

设备吨位、加工公差、检测项目与追溯信息,需要结合对应设备、产品图纸和质量文件理解。如需了解某一型号或订单的制造与检测信息,请提供产品型号、尺寸和使用需求,便于确认相关资料及适用范围。

查看更多

制造章节

制造工艺档案

选择一道工序,了解它的作用、流程与检查重点。

工艺画面 / 01
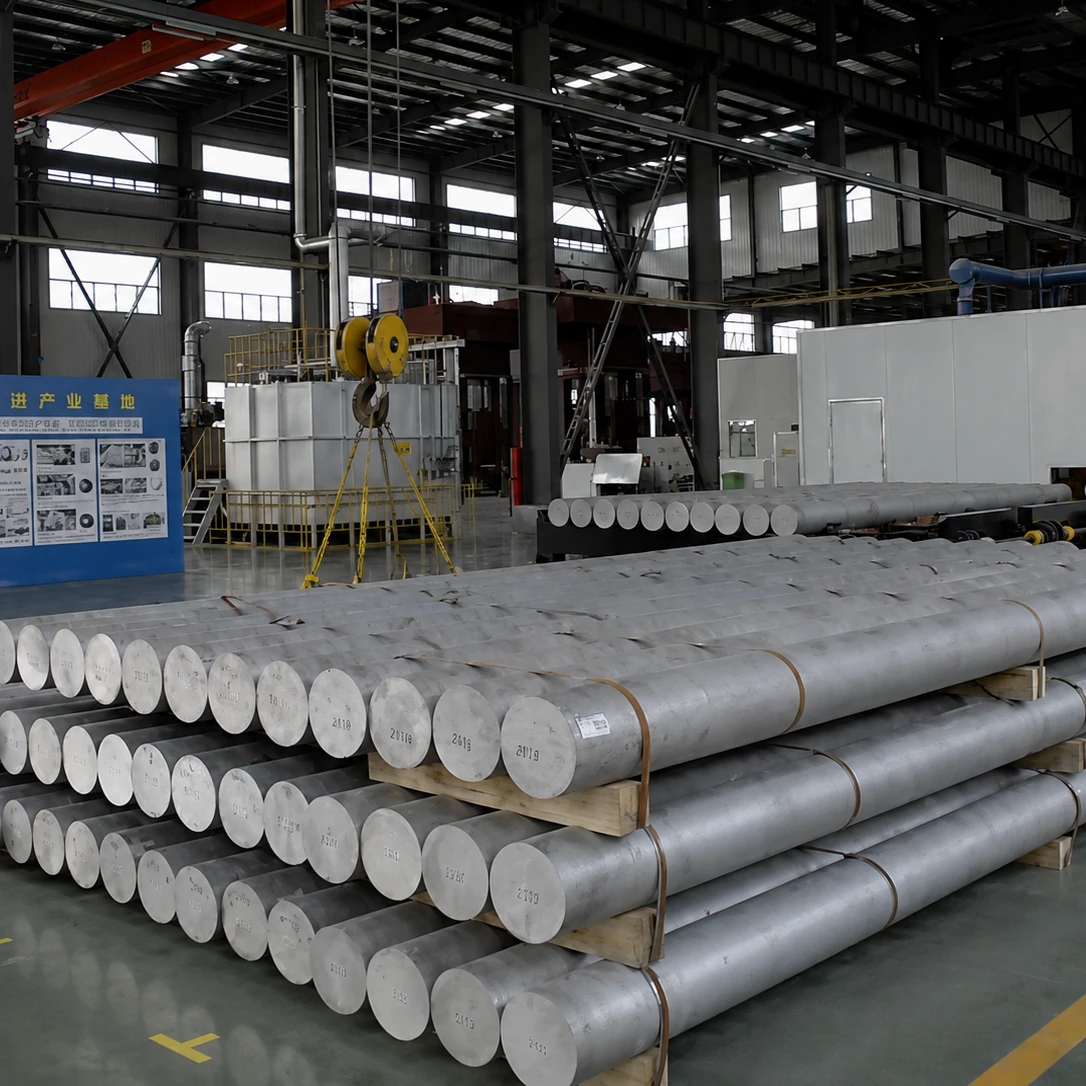
LSW 锻造轮毂工厂内整齐堆放的 6061-T6 铝合金圆棒原材料
6061-T6 铝合金原材入厂

当前工序 / 01

原材入厂

原材料入厂后进行牌号、批次、尺寸与外观检查,并保留材料批次关联。

每一步工序都承接上一步的状态,也为下一步准备条件。沿着材料、成型、热处理与加工的顺序观察,可以看到轮毂如何从基础形态逐渐呈现设计细节。具体工艺安排与检查要求,需要对应所选产品理解。

资料状态
材质与批次信息
质量节点
成分、尺寸与外观检查
追溯
材料批次关联

验证中心

制造结束,
验证开始。

预留道路载荷、冲击、尺寸与环境验证的影像及报告位置,正式结论按具体规格文件发布。

查看资料与验证边界

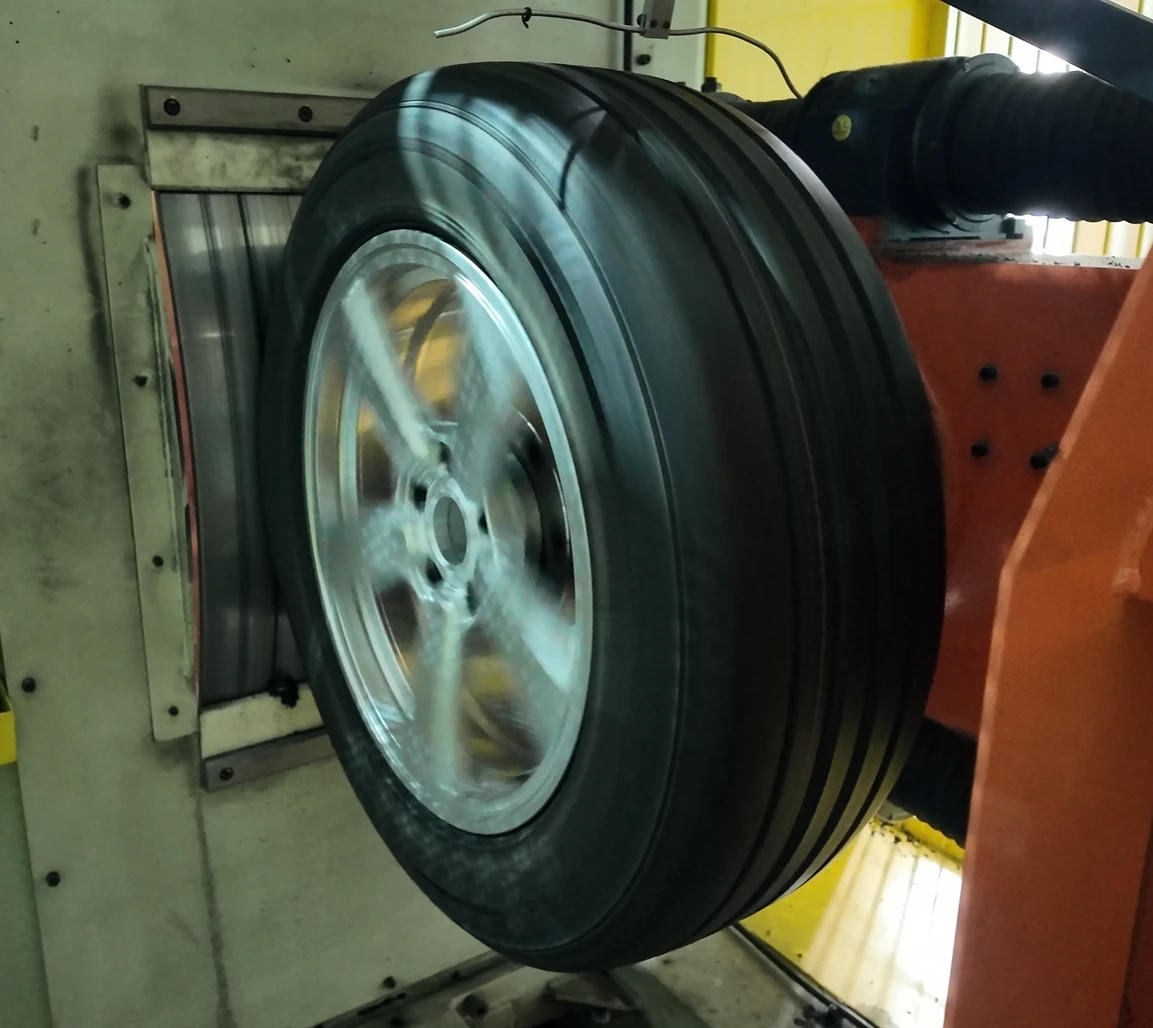
轮毂径向疲劳耐久测试

LSW 锻造轮毂径向疲劳试验机正在进行轮胎载荷耐久测试

试验模拟持续的径向滚动作用

径向疲劳试验通常将装有轮胎的轮毂总成置于试验设备,通过加载并持续滚动,使轮辋和轮辐反复承受接近车辆直线行驶特征的径向载荷。它关注循环作用下的耐久响应,不等同于道路上所有载荷情形。

输入条件决定结果能否解释

报告需要说明样品身份与规格、轮胎与充气条件、安装方式、载荷设定、循环要求、停机条件和采用的标准或客户规范。缺少这些上下文,只展示设备运行视频无法判断结果,也不能将一个样品的结论外推到全部产品。

过程监控与试后检查同样重要

试验期间应按规定监控设备与样品状态,记录异常、停机和调整。完成规定程序后,还需按方法要求检查轮辋、轮辐、安装区域及可能的裂纹或异常变形,并保存可关联样品的影像和记录。

查看更多
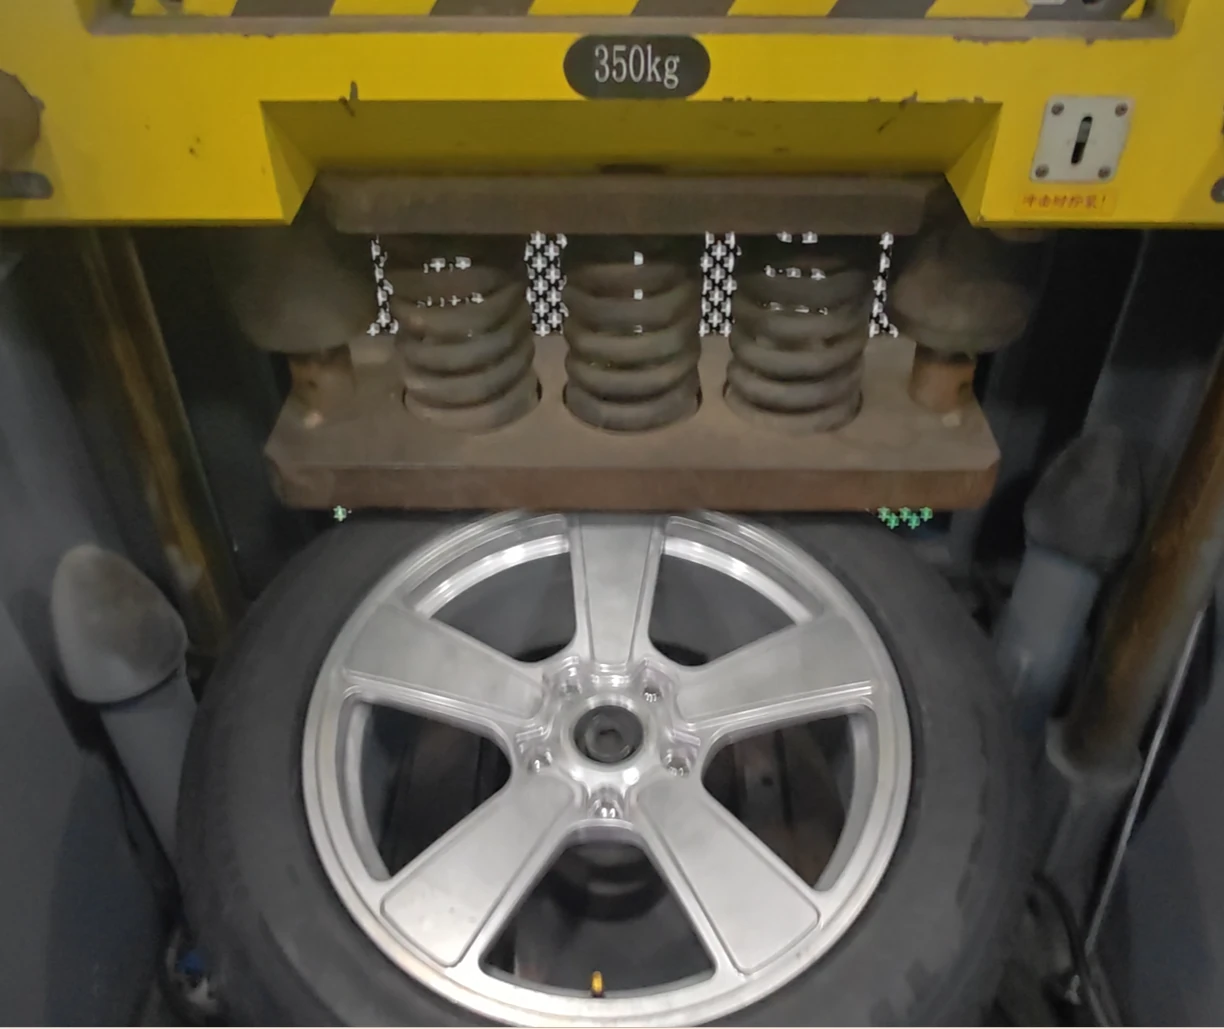
LSW 锻造轮毂冲击试验机正在对带轮胎的铝合金轮毂进行冲击测试

冲击试验关注短时高载荷

与疲劳试验的持续循环不同,冲击试验通过规定质量与落高等条件形成瞬时作用,用来观察带轮胎轮毂总成在特定冲击布置下的结构响应。13° 是常见测试布置中的几何条件之一,不能脱离完整方法单独解读。

冲击能量来自一组受控输入

试验前需要确认样品、轮胎、气压、安装方向、冲击位置、冲击体状态及方法要求。落锤质量、落高或其他能量设定必须来自所采用的标准、规格或客户要求;本站没有收到这些具体数值,因此不作推定。

试后检查决定如何形成结论

冲击完成后,应按适用方法检查轮胎保持情况、轮辋和轮辐的可见损伤、裂纹、分离或异常变形,并结合方法定义作出记录。外观照片可以辅助追溯,但不能替代标准规定的判定流程。

查看更多
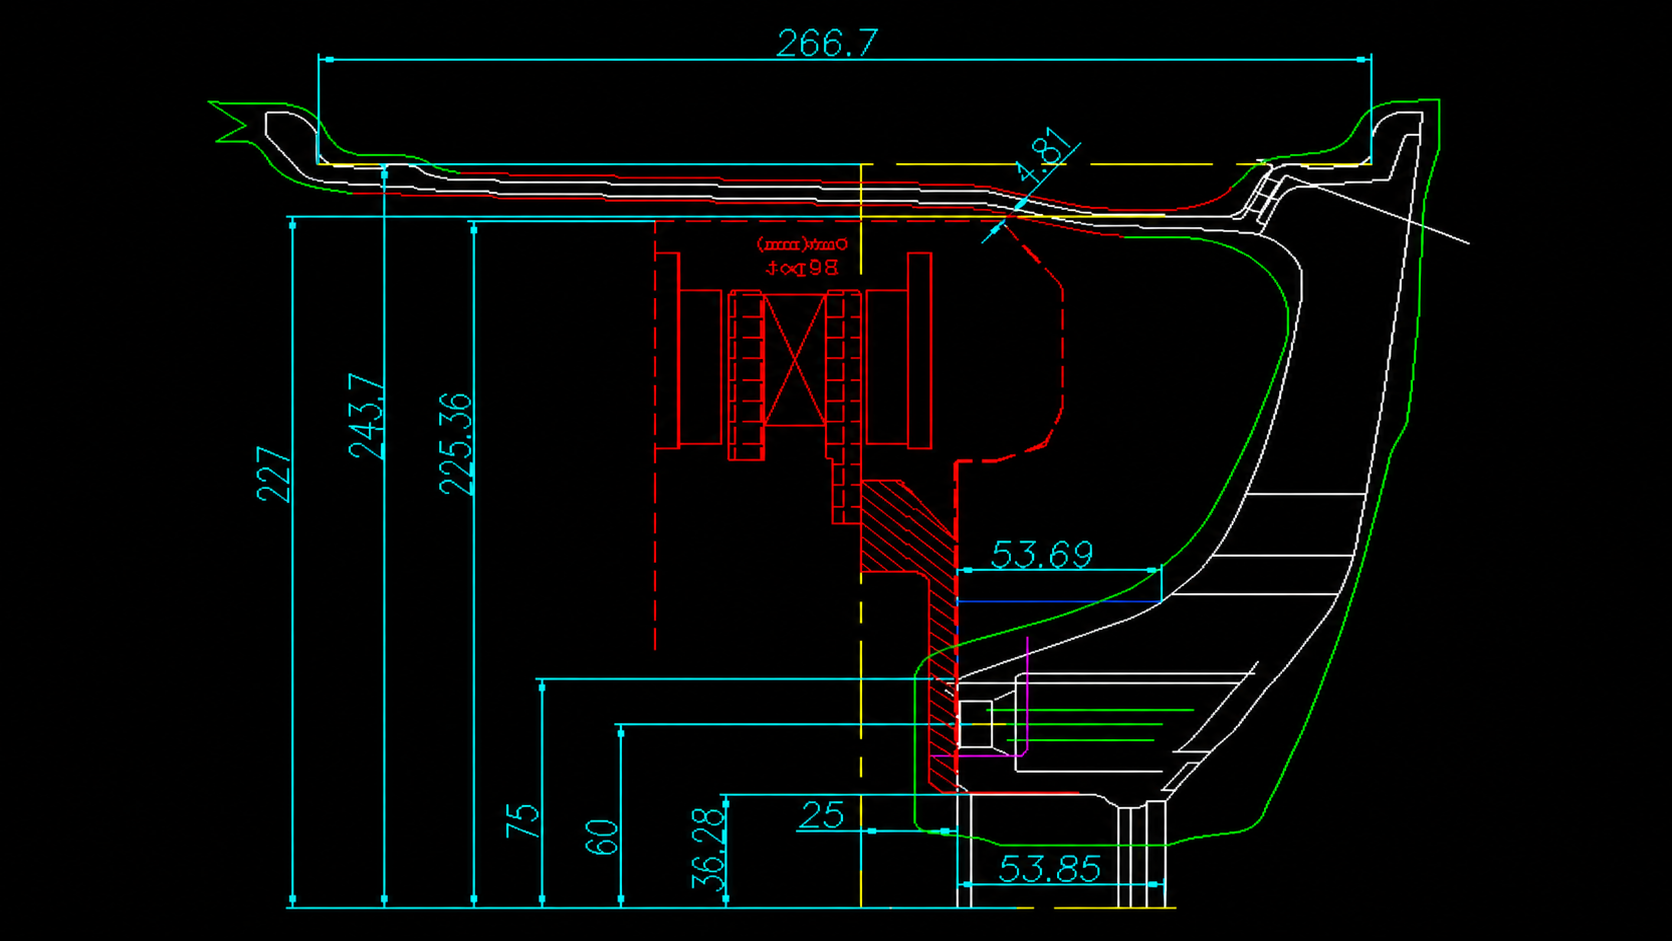
LSW 锻造轮毂工程剖面图与关键尺寸标注

跳动与不平衡是两个不同的概念

径向跳动描述轮辋圆周相对旋转轴心的偏差,端面跳动描述轮辋侧面相对旋转轴心的平面度偏差;两者反映的是轮毂本身的几何精度,通常在生产环节通过专用检测设备结合百分表或激光测头进行测量。动平衡则描述轮毂(通常连同轮胎)质量分布相对旋转轴心是否均匀,即使一个轮毂的跳动完全在公差范围内,如果质量分布不均,仍然需要通过配重块进行动平衡校正。

为什么两者都会影响转向体验

过大的径向或端面跳动,会在每一转中让轮胎接地点产生周期性的高度或角度变化,即使动平衡良好,驾驶者仍可能感受到方向盘或车身的周期性振动,且这种振动通常无法通过增减配重块消除,需要从轮毂或轮胎本身的几何精度上寻找原因。不平衡则更多表现为随车速上升而加剧的方向盘或座椅震颤,是动平衡校正要解决的典型症状。

安装环节的动平衡校正要点

轮毂与轮胎装配完成后,通常需要在动平衡机上进行检测,并根据显示的不平衡量和角度在轮辋内外侧粘贴或安装配重块。检测前应确认轮毂已正确定位在动平衡机主轴上,避免因定位误差引入额外的测量偏差;不同动平衡设备的定位方式和配重方案可能不同,具体操作应遵循设备厂商和门店的标准流程。

查看更多
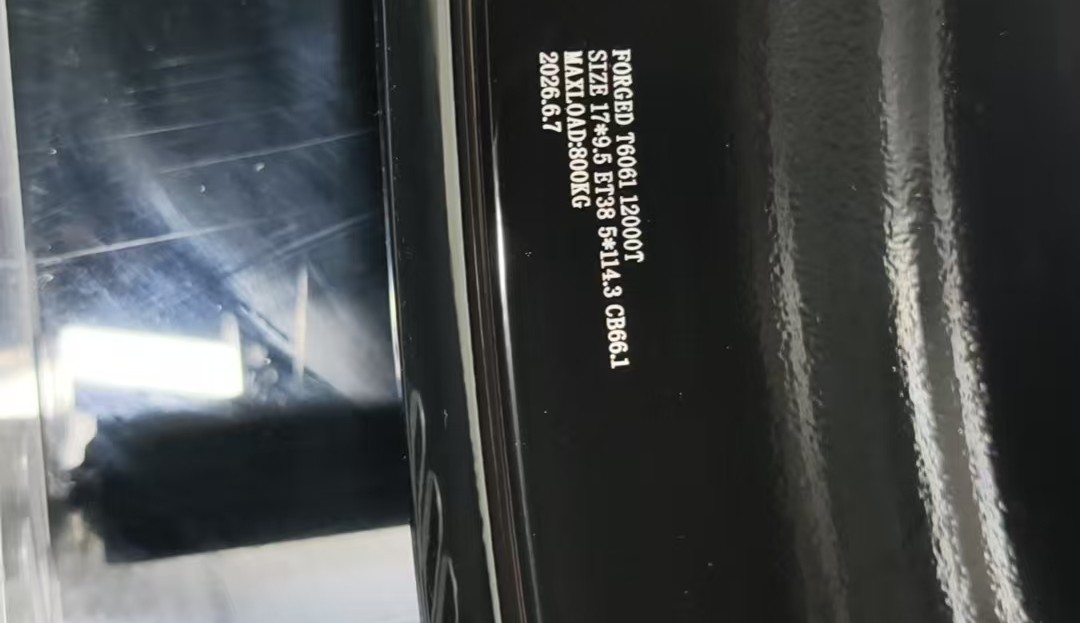
LSW 黑色锻造轮毂内侧激光刻印的规格、载荷与生产追溯信息

先区分“测试能力”和“认证结论”

工厂具备某类测试设备,并不等于每一个产品规格已经取得对应认证。页面应分别说明测试方法、执行条件、样品规格和文件结论,避免用品牌级口号替代产品级证据。

一份可核验文件至少要回答什么

材料报告应能关联牌号与批次;测试报告应包含样品、方法、条件、日期与结论;体系或产品证书则需要编号、签发机构、适用主体、范围和有效状态。缺少适用范围的图标,不能帮助用户判断自己的具体规格。

结合产品规格了解制造信息

设备吨位、加工公差、检测项目与追溯信息,需要结合对应设备、产品图纸和质量文件理解。如需了解某一型号或订单的制造与检测信息,请提供产品型号、尺寸和使用需求,便于确认相关资料及适用范围。

查看更多

从图纸上的尺寸,到手中的产品。

制造过程连接着设计与实物。材料准备、锻造成型、热处理与精密加工,各自承担不同任务;前一道工序的状态,也会影响后续加工与检查。理解制造能力,可以从完整流程入手,再查看关键尺寸、表面质量和检查方法。

制造的细节,决定成品的表达。

我们重视轮辐轮廓与安装相关部位之间的协调。正面设计呈现产品的风格,安装面、孔位与轮辋尺寸则关系到配置确认。浏览制造现场时,将外观细节和尺寸要求联系起来,可以看到一款轮毂从造型走向实际应用的过程。

让每一次确认,都有具体内容。

外观、尺寸与旋转状态,提供了理解成品的不同角度。表面检查关注颜色、纹理与可见细节,尺寸检查对照具体工程要求,跳动与平衡检查则有各自的方法。它们共同构成质量沟通的内容,不能仅凭一张设备照片替代结果。

对于定制或批量需求,建议在讨论造型与数量的同时,明确车型、尺寸组合、表面效果和交付资料。把这些内容在项目开始时说明,有助于围绕同一份需求开展沟通,并确认样品、生产与交付阶段各自需要核对的事项。

参观 / 合作 / 工程咨询

想进一步了解
LSW 制造体系?

联系制造团队