Solicitar presupuesto

Credibilidad del proyecto

Procesos, ensayos y documentación

Materiales, métodos y conclusiones de certificación se presentan por separado para vincular cada dato publicado con una especificación y documento formal.

LSW wheel testing

MATERIALES Y PROCESO

Construir fiabilidad
desde el interior del material.

El forjado, el tratamiento térmico y el acabado en cinco ejes forman el proceso de fabricación estructural. Los materiales, la capacidad del equipo y los requisitos de mecanizado dependen del producto concreto y de los planos técnicos formales.

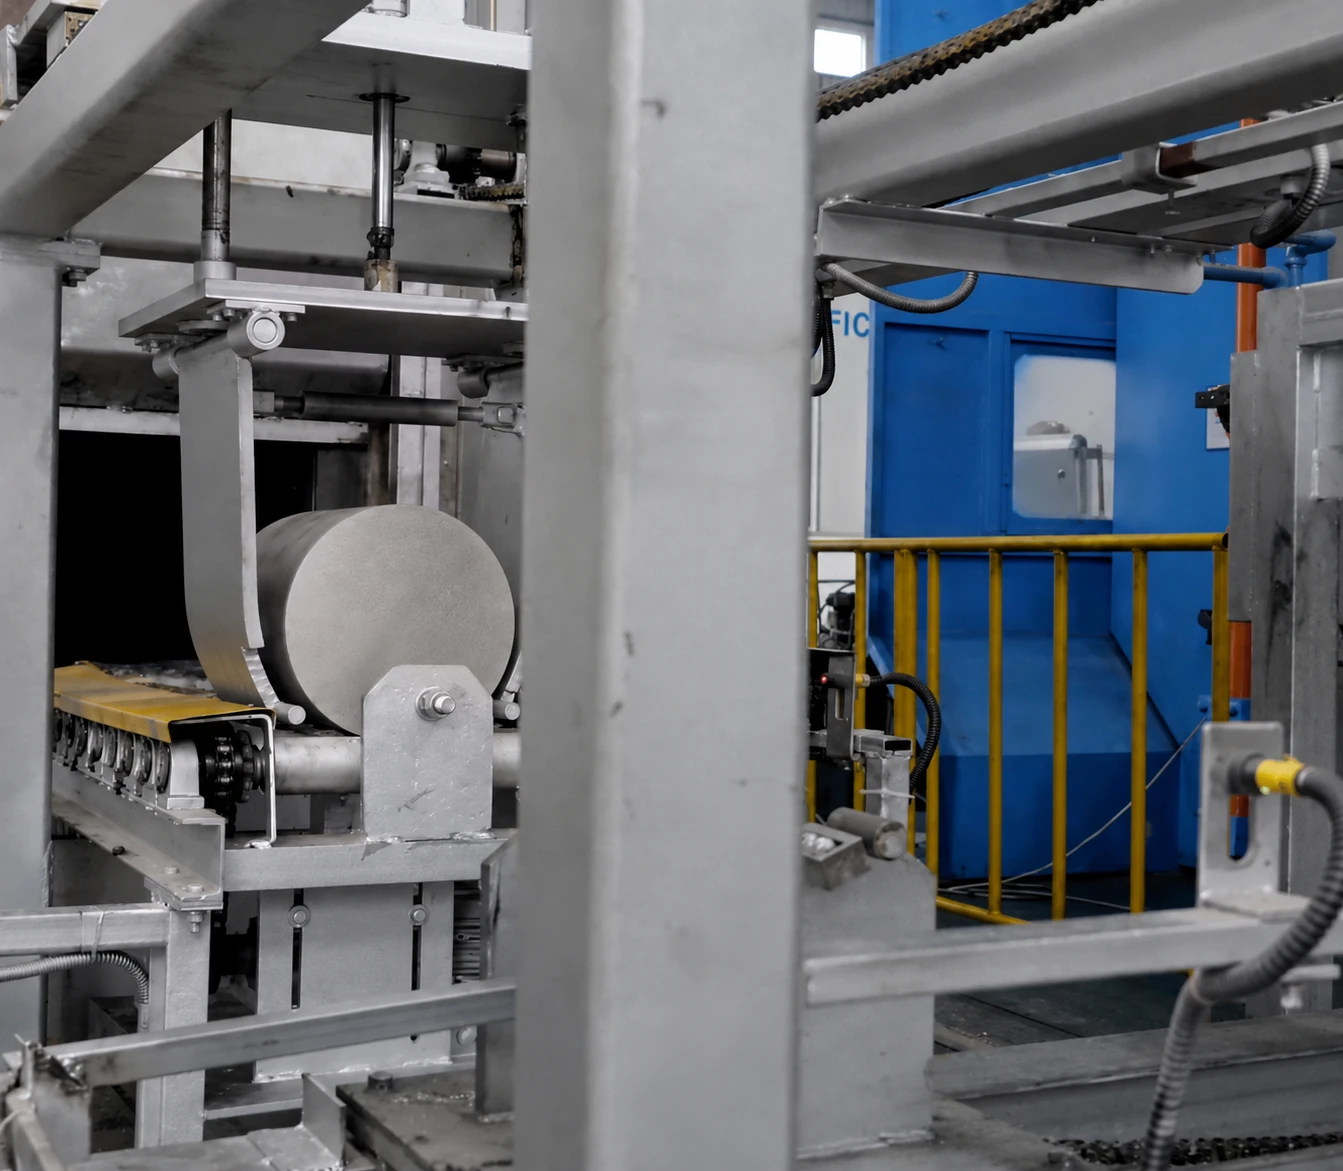
Pieza cilíndrica de aleación de aluminio 6061-T6 en equipo de preparación de materiales de fábrica LSW

La aleación y el estado metalúrgico son especificaciones distintas

6061 es una aleación de aluminio de la serie 6 endurecible por tratamiento térmico. T6 describe el estado tras el tratamiento de solución y el envejecimiento artificial. La designación identifica el sistema de aleación y el estado describe la ruta térmica; mencionar «6061-T6» no sustituye un certificado de material por lote, el registro del tratamiento térmico ni los resultados de muestras del producto.

La forja controla cómo fluye el material

Bajo temperatura, matrices y presión controladas, el tocho se deforma plásticamente hasta generar la preforma del centro, los radios y el aro. El objetivo es llenar la geometría de forma estable y dejar sobrematerial adecuado para el mecanizado posterior, no deducir las prestaciones del producto a partir del nombre de una aleación.

El estado T6 debe confirmarse mediante el proceso y los ensayos

La solubilización, el temple y el envejecimiento artificial influyen en la microestructura y las propiedades mecánicas; sus ventanas son parámetros de fabricación controlados. Para publicar datos, el lote de tratamiento térmico debe vincularse con la dureza, la tracción u otras inspecciones especificadas. Este artículo no publica temperaturas, tiempos ni prestaciones sin respaldo de registros de la empresa.
Ver más
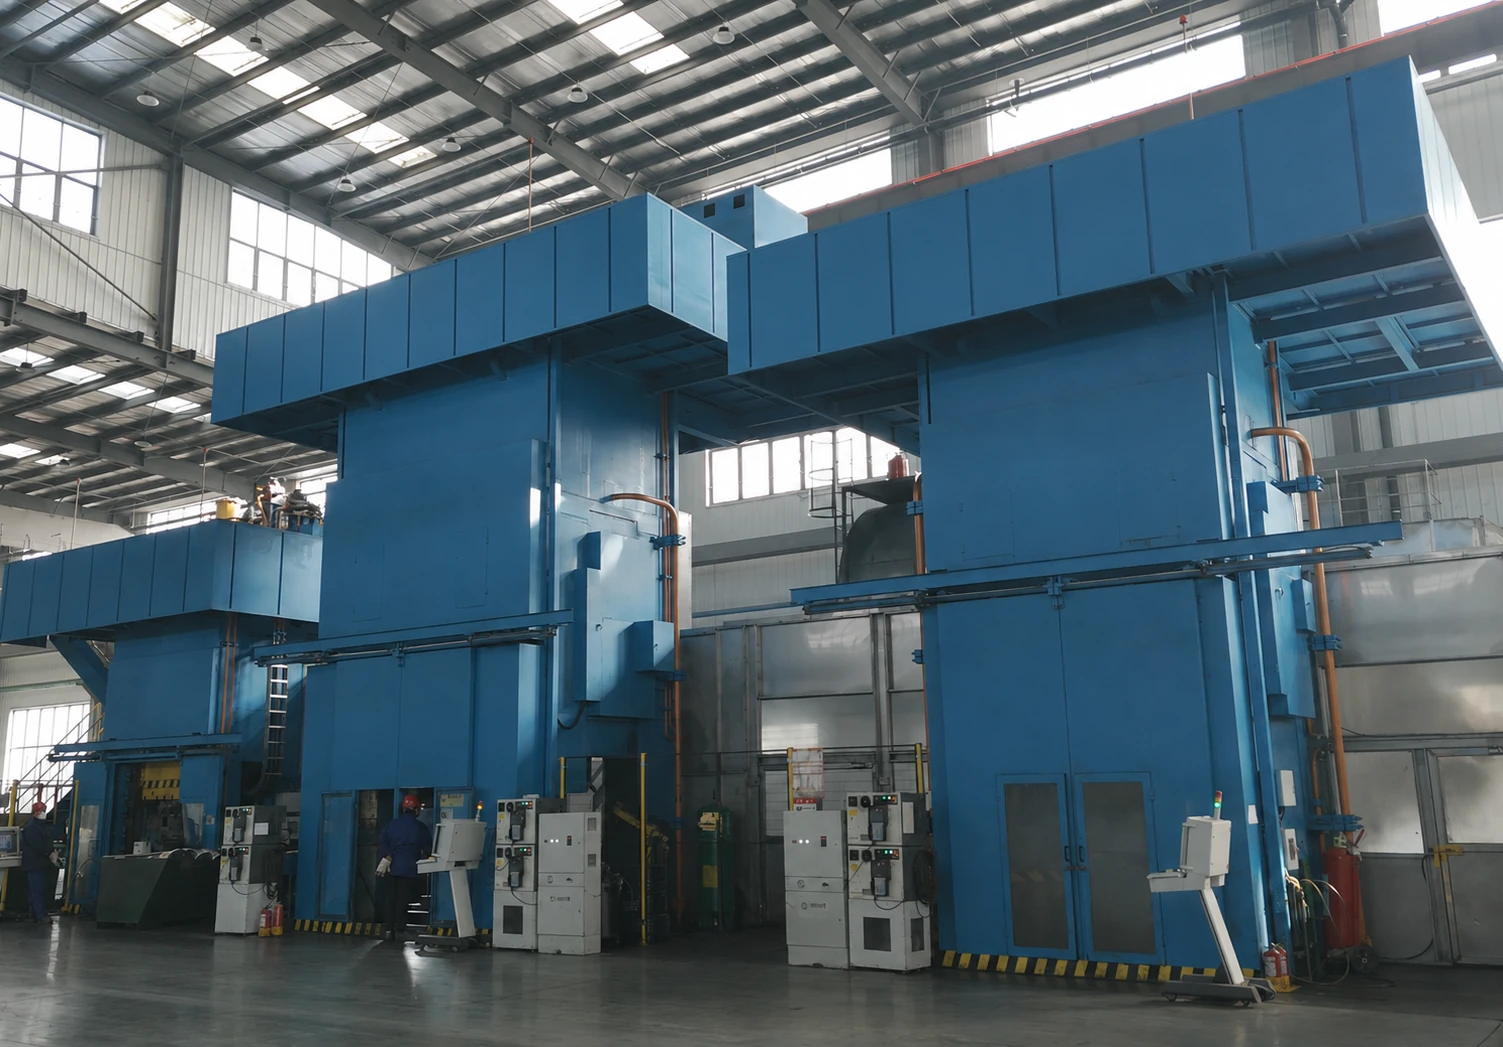
Sitio de la línea de producción de equipos de forja de tres niveles de LSW factory 6000T, 12000T y 800T

La forja en tres etapas es una secuencia de operaciones

La documentación disponible muestra una línea formada por prensas de 6000T, 12000T y 800T. Para interpretarla, debe analizarse la función de cada puesto en el preformado, el conformado principal y el calibrado o enlace posterior, además del control del tocho entre puestos. No se pueden sumar los tonelajes para describir las prestaciones del producto.

El tonelaje no es una conclusión de calidad

El tonelaje indica la capacidad nominal de presión; no equivale a la carga real de conformado de una rueda ni demuestra por sí solo resistencia o vida a fatiga. El proceso también depende del tamaño y estado del tocho, geometría de la matriz, contacto, temperatura, secuencia de prensado y mantenimiento del equipo.

El conformado progresivo favorece una distribución estable del material

El conformado en varios puestos divide cambios geométricos grandes en distintas etapas, ayuda a llevar progresivamente el material al centro, los radios y el aro y deja sobrematerial razonable para tratamiento térmico y mecanizado. El cumplimiento se confirma con dimensiones y superficie de la preforma, sobrematerial posterior y, cuando proceda, controles de calidad interna.

Ver más
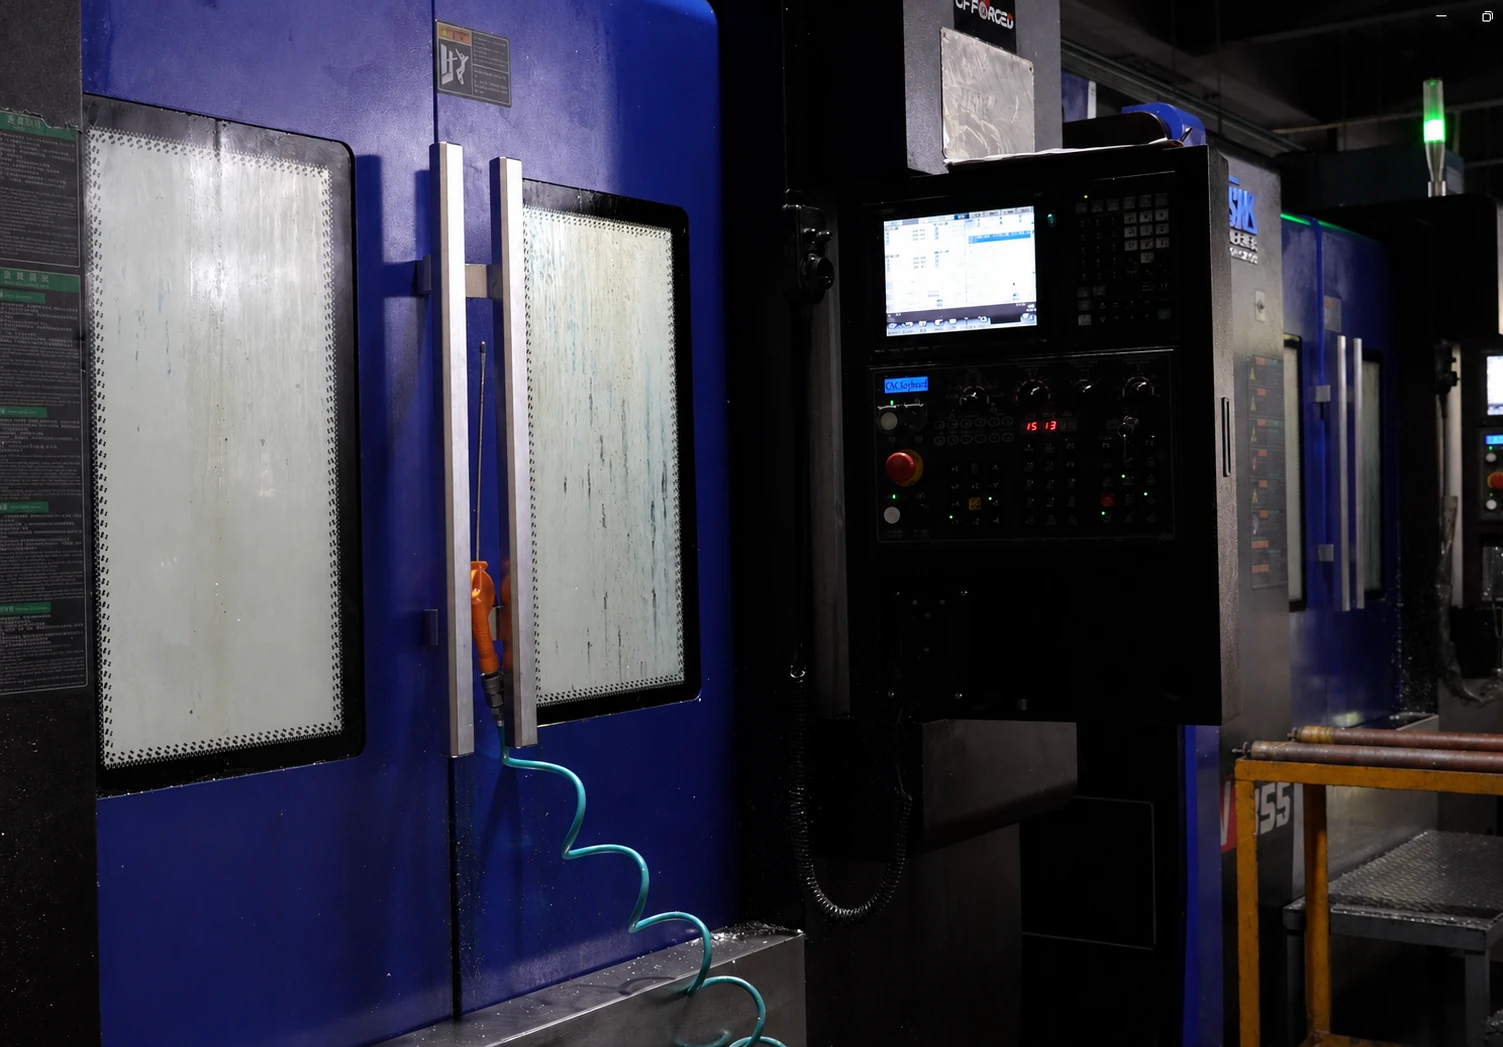
Sitio del equipo del centro de mecanizado de precisión CNC de cinco ejes de la fábrica LSW

Cinco ejes describen el movimiento de la máquina

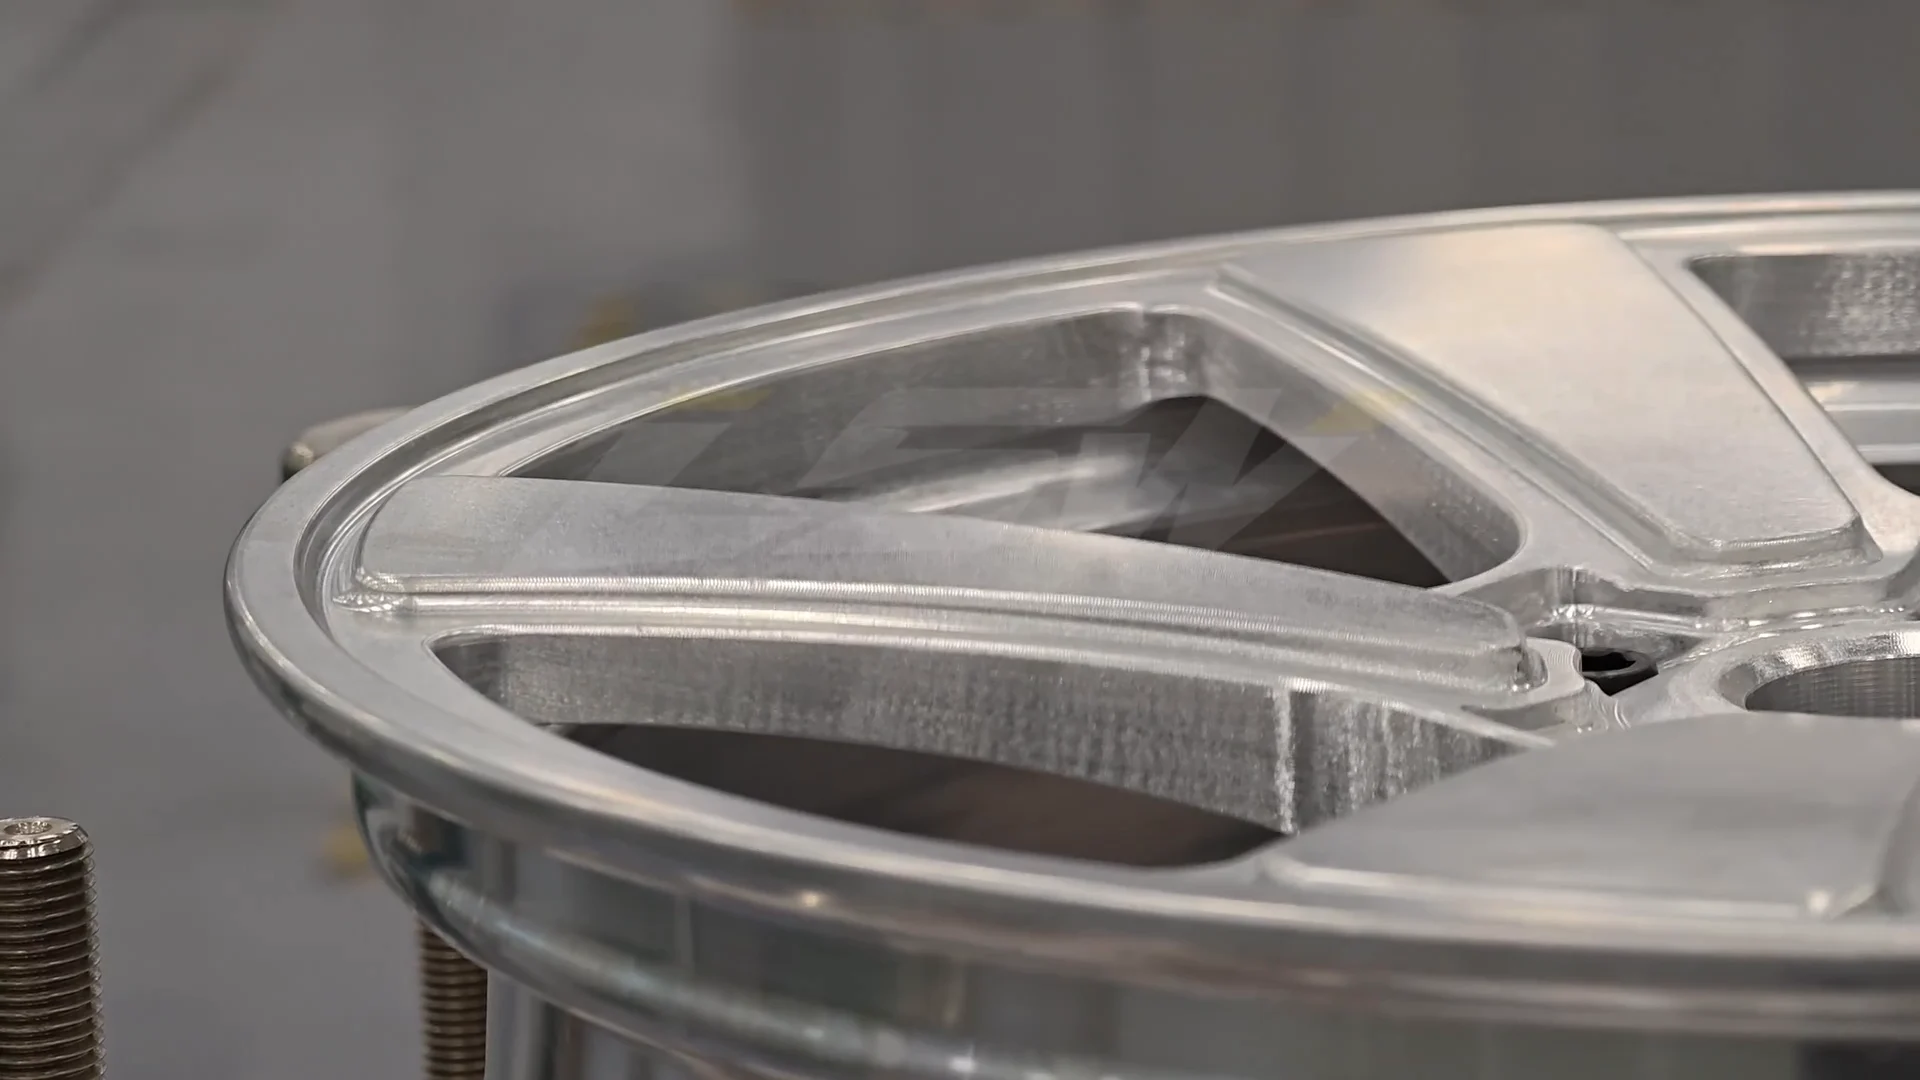
Un CNC de cinco ejes combina tres ejes lineales con ejes giratorios para cambiar la orientación de la pieza o herramienta y mejorar el acceso a laterales de radios, ventanas, cara posterior y transiciones complejas. Es una capacidad de mecanizado y no proporciona automáticamente una cota, tolerancia o calidad superficial concreta.

El sistema de referencias determina las relaciones geométricas

El mecanizado debe mantener una localización y transferencia de referencias coherentes entre plano de montaje, buje central, orificios, aro y radios. Si la sujeción no reproduce las referencias de forma estable, un mismo programa puede generar desviaciones de posición o geometría.

Programa, herramientas y medición forman un circuito cerrado

El programa define la trayectoria; el estado de la herramienta condiciona el corte real; y la medición determina ajustes de compensación o parada. Las áreas pueden requerir estrategias distintas de desbaste, semiacabado y acabado. Las tolerancias, rugosidad y frecuencias de control concretas deben seguir el plano y el plan de calidad del producto.

Ver más

Plan de Verificación

Cuatro ensayos

Se muestran el objetivo y las imágenes de cuatro ensayos. Las imágenes del equipo o proceso no indican que una especificación sea conforme; método, condiciones, conclusión, alcance e informe se rigen por el documento correspondiente.

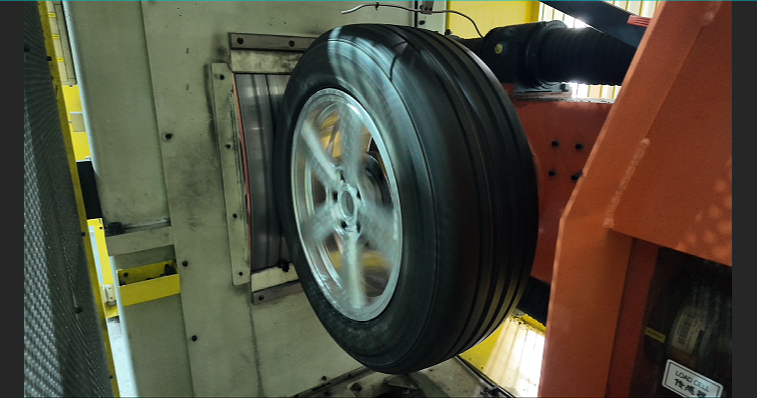
Simula la carga radial continua de rodadura para observar la durabilidad del aro y los radios.

Conjunto de cubo de neumático en las instalaciones de pruebas de fatiga radial de la fábrica de LSW

El ensayo simula la acción radial continua de rodadura

Normalmente, el conjunto de rueda y neumático se instala en el equipo, se carga y se hace rodar de forma continua para someter aro y radios a una carga radial repetida, próxima a ciertas características de marcha recta. Evalúa la durabilidad bajo ciclos y no representa todas las cargas que aparecen en carretera.

Las condiciones de entrada determinan si el resultado puede interpretarse

El informe debe identificar la muestra y especificación, neumático e inflado, montaje, carga, ciclos, condiciones de parada y norma o requisito del cliente. Sin este contexto, un vídeo del equipo no permite juzgar el resultado ni extrapolar una muestra a toda la gama.

El seguimiento del proceso y la inspección posterior son igual de importantes

Durante el ensayo deben controlarse equipo y muestra según el procedimiento y registrarse anomalías, paradas y ajustes. Después, deben inspeccionarse conforme al método el aro, los radios, la zona de montaje y posibles grietas o deformaciones anómalas, conservando imágenes y registros vinculados a la muestra.

Ver más

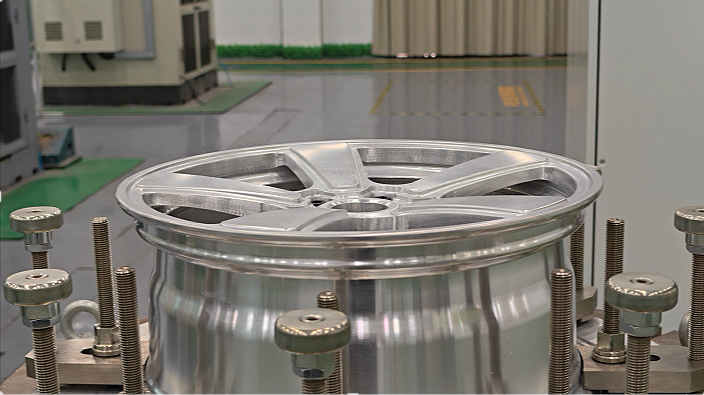
Simula el momento lateral cíclico para comprobar centro, plano de montaje y radios.

Cubo de rueda forjado fijado en banco de pruebas de fatiga por flexión en la fábrica de LSW

La carga de flexión se centra en la trayectoria del momento lateral

Las fuerzas laterales y de giro se transmiten por el neumático y la rueda hasta la zona de montaje. El banco aplica repetidamente un momento flector controlado para observar el centro, los orificios, el plano de montaje, los radios y las transiciones bajo carga cíclica.

La sujeción y el brazo de carga son contexto esencial

El montaje, la geometría del brazo, el momento objetivo, la velocidad o los ciclos, el método de fijación y la calibración influyen en la interpretación. El informe también debe identificar modelo, tamaño, ET, material y lote de fabricación, evitando presentar la capacidad del equipo como conclusión de toda la serie.

Observe el cambio estructural, no solo el giro del equipo

Deben registrarse ruidos, desplazamientos, aflojamiento o paradas y realizarse inspecciones intermedias o finales. Las áreas de interés pueden incluir la transición entre centro y radios, los orificios, el plano de montaje y los cambios locales de sección.

Ver más

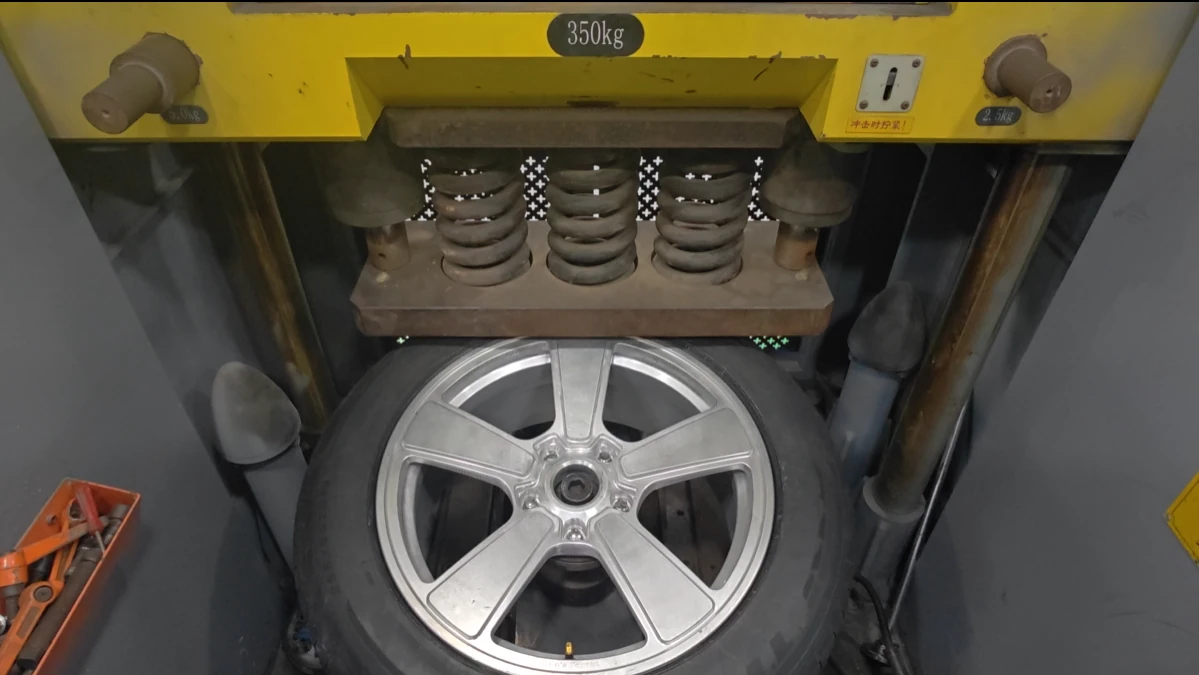
Simula un impacto instantáneo con una disposición prescrita para evaluar la respuesta de las zonas críticas.

Conjunto de cubo de neumático y bloque de impacto en equipo de prueba de impacto de 13° de fábrica de LSW

El ensayo de impacto estudia una carga elevada de corta duración

A diferencia de los ciclos continuos de fatiga, el ensayo utiliza condiciones prescritas, como masa y altura de caída, para producir una acción instantánea y observar el conjunto de rueda y neumático bajo una disposición de impacto específica. Los 13° son una condición geométrica habitual de ciertos métodos y no deben interpretarse fuera del método completo.

La energía de impacto procede de un conjunto de entradas controladas

Antes del ensayo deben confirmarse muestra, neumático, presión, orientación, punto de impacto, estado del percutor y requisitos del método. La masa, altura u otros ajustes energéticos deben proceder de la norma, especificación o requisito del cliente aplicable. El sitio no ha recibido esos valores y no los presupone.

La inspección posterior determina cómo se forma la conclusión

Tras el impacto, deben inspeccionarse conforme al método la retención del neumático y los daños visibles, grietas, separaciones o deformaciones anómalas del aro y los radios, y registrarse según las definiciones aplicables. Las fotografías ayudan a la trazabilidad, pero no sustituyen el procedimiento de evaluación prescrito.

Ver más

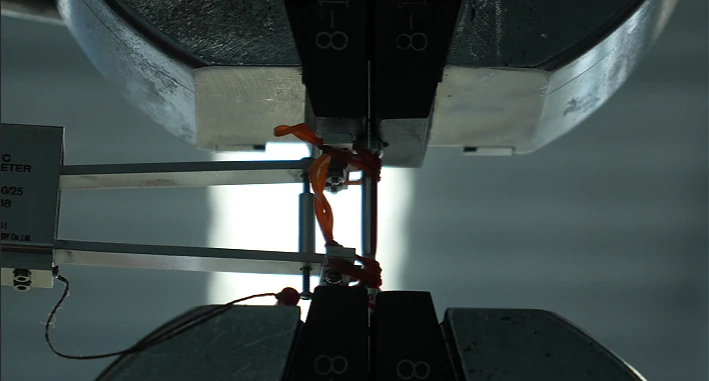
Registra la respuesta mecánica de una probeta normalizada y la vincula con el muestreo y el lote.

Muestra de aleación de aluminio entre los mandriles de la máquina de ensayo de tracción de materiales de fábrica LSW

El ensayo de tracción mide la respuesta del material bajo tensión

Una probeta normalizada se somete a tracción uniaxial; el equipo registra la relación entre carga y deformación y calcula las propiedades según el método. Denominaciones como resistencia a la tracción, límite elástico convencional o límite de fluencia y elongación tras rotura deben corresponder a la norma y a los campos del informe.

El método de muestreo determina qué representa el resultado

Que la probeta proceda de materia prima, una forja o una zona del producto acabado, y su orientación, condicionan el estado representado. El informe debe vincular aleación, lote de colada o producción, estado térmico, lugar y dirección de muestreo, dimensiones y mecanizado de la probeta.

Los valores deben publicarse con el método y las unidades

Una «cifra de resistencia» aislada puede inducir a error. La geometría de la probeta, la medición de deformación y la norma influyen en la definición y cálculo de los campos; el informe debe conservar unidades, método, resultado y requisito de evaluación. Al no disponer de resultados de un lote concreto, este sitio no publica valores de aprobación de ejemplo.

Ver más

Documentos y Normas

Documentación y alcance

Los siguientes documentos se clasifican en registro de fabricante, acreditación de equipos de prueba, documentos voluntarios de terceros y documentos del sistema de gestión, respectivamente; su tema, ámbito de aplicación, estado de validez y si pueden respaldar afirmaciones específicas del producto están sujetos a los documentos originales y los informes correspondientes.

Comprender los conceptos básicos del sistema de certificación JWL / VIA Consultar calidad y certificación
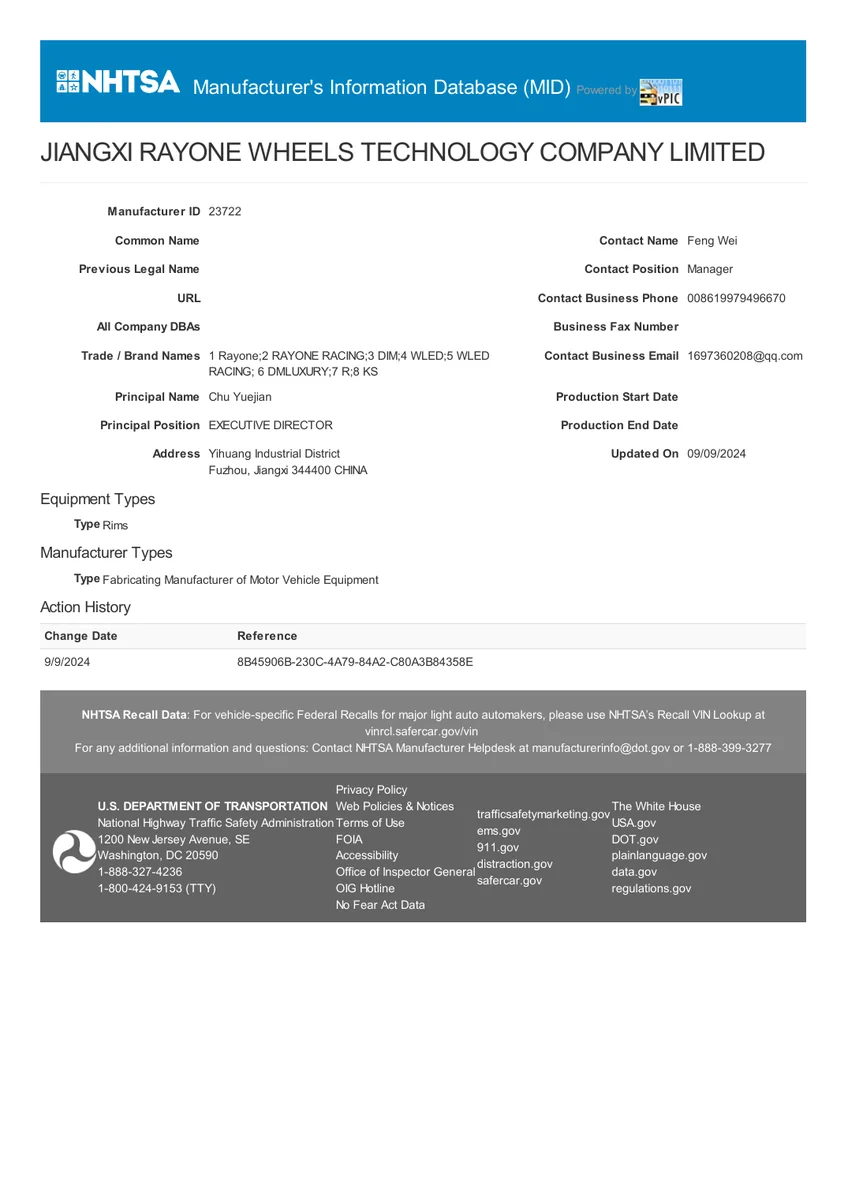
Jiangxi Ruiyun Cheng Technology Co., Ltd. Cubierta del documento de registro de la base de datos de información del fabricante de la NHTSA
01 / Registro de fabricante de EE. UU.Registro en base de datos

Registro de fabricante NHTSA

Manufacturer ID 23722

El registro en la base de datos del fabricante no representa la aprobación o certificación del producto

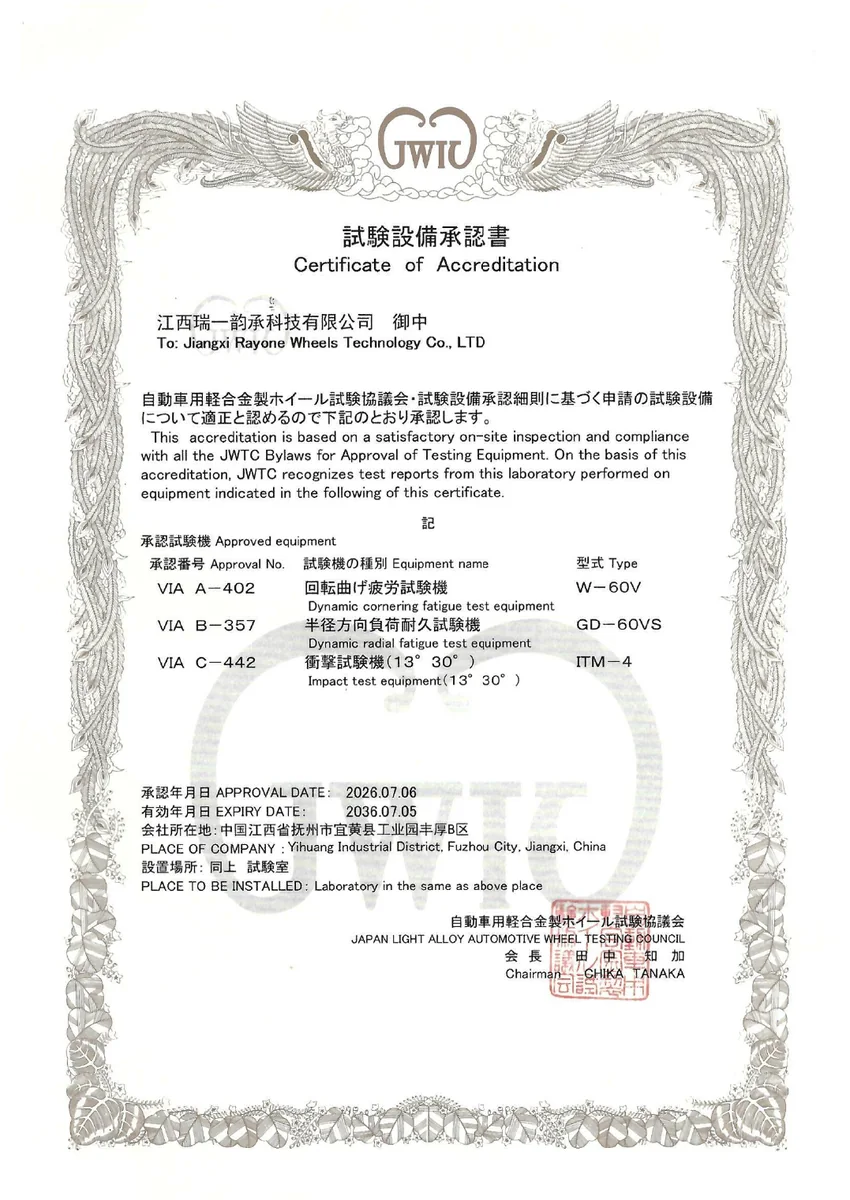
Portada del reconocimiento VIA de equipos de ensayo de ruedas LSW
02 / Aprobación de equipos de pruebaReconocimiento de equipos

Reconocimiento VIA de equipos de ensayo

JWTC · VIA A-402 / B-357 / C-442

Cubre equipos de fatiga en curva, fatiga radial e impacto

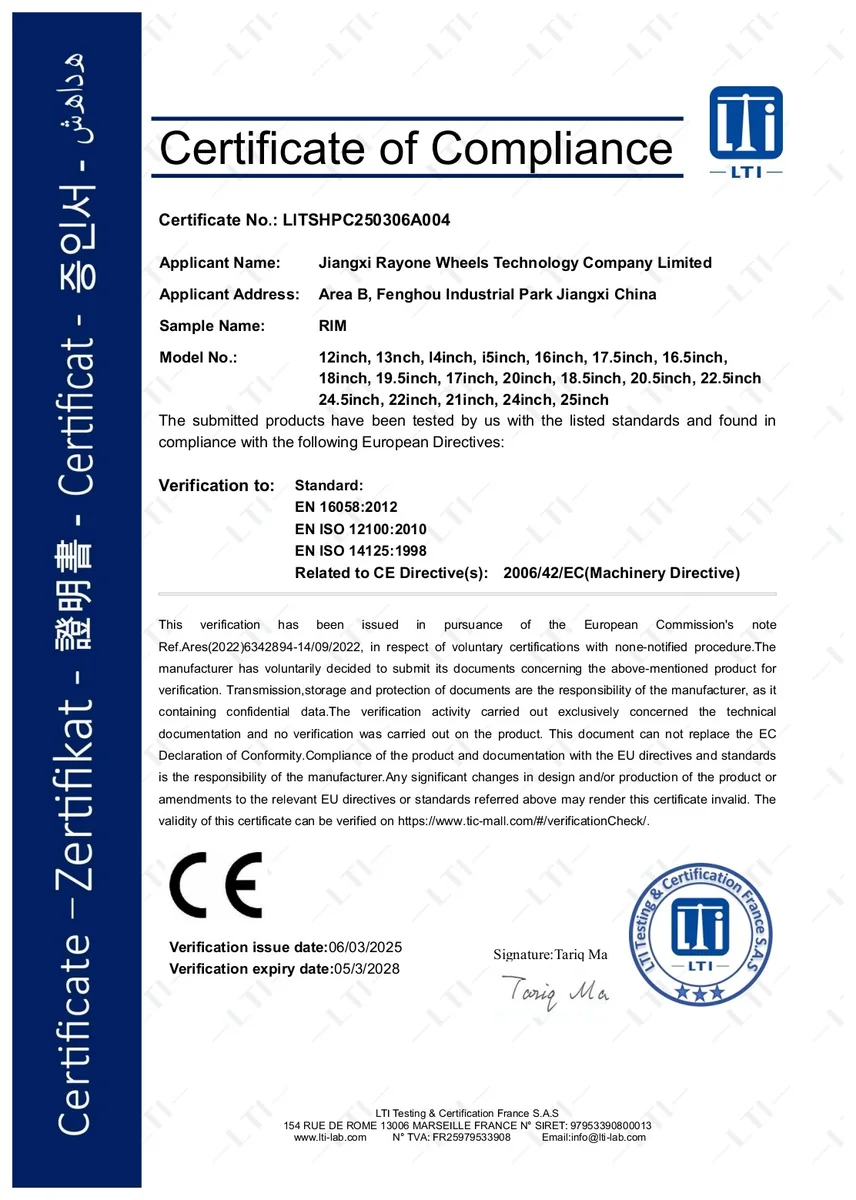
Portada de documento de cumplimiento voluntario de terceros, la aplicabilidad está sujeta a revisión especial
03 / Documentos voluntarios de tercerosLa aplicabilidad está sujeta a revisión especial

Documentos de cumplimiento voluntario de terceros

LTI Testing & Certification France

No. LITSHPC250306A004; no se utilizará como evidencia de cumplimiento del producto de rueda o certificación de seguridad

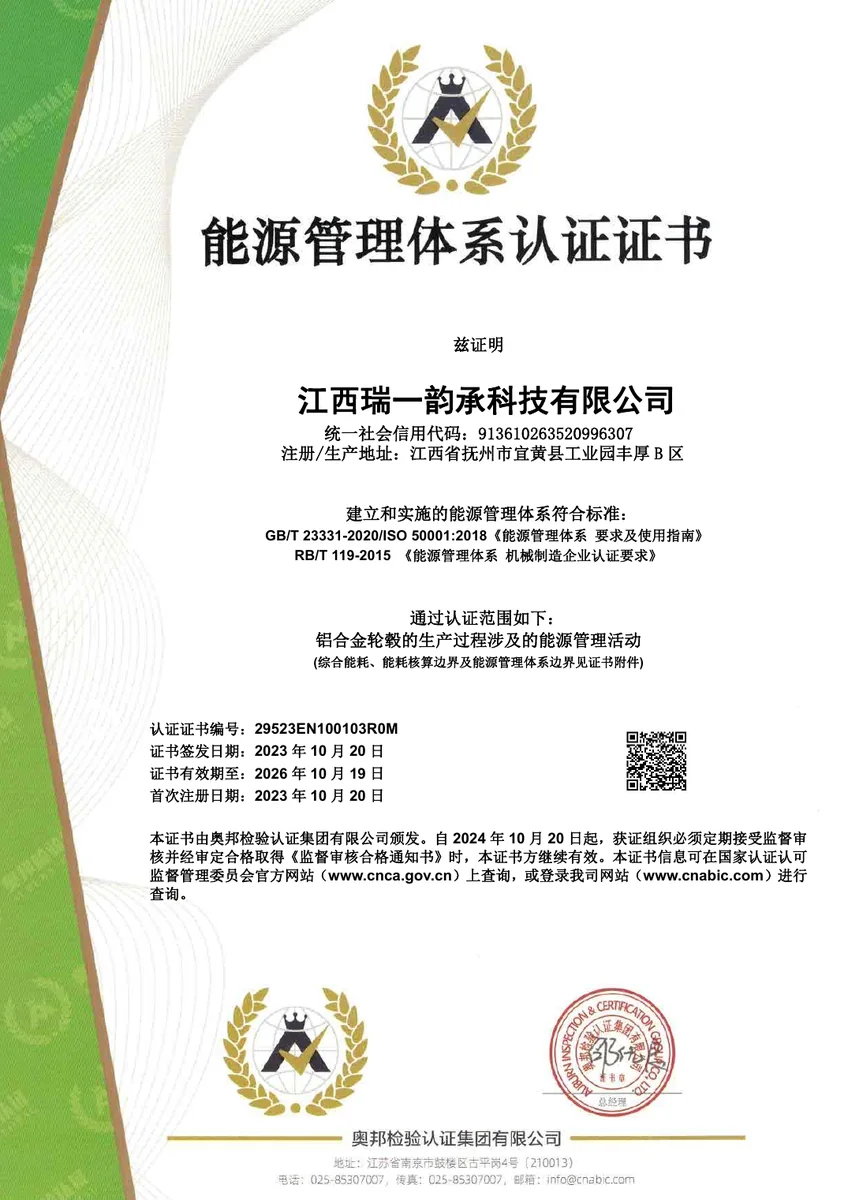
Portada del certificado ISO 50001 de Jiangxi Ruiyiyuncheng Technology Co., Ltd.
04 / Sistema de Gestión de EnergíaGestión de la energía

Sistema de gestión de la energía ISO 50001

GB/T 23331-2020 / ISO 50001:2018

N.º 29523EN100103R0M

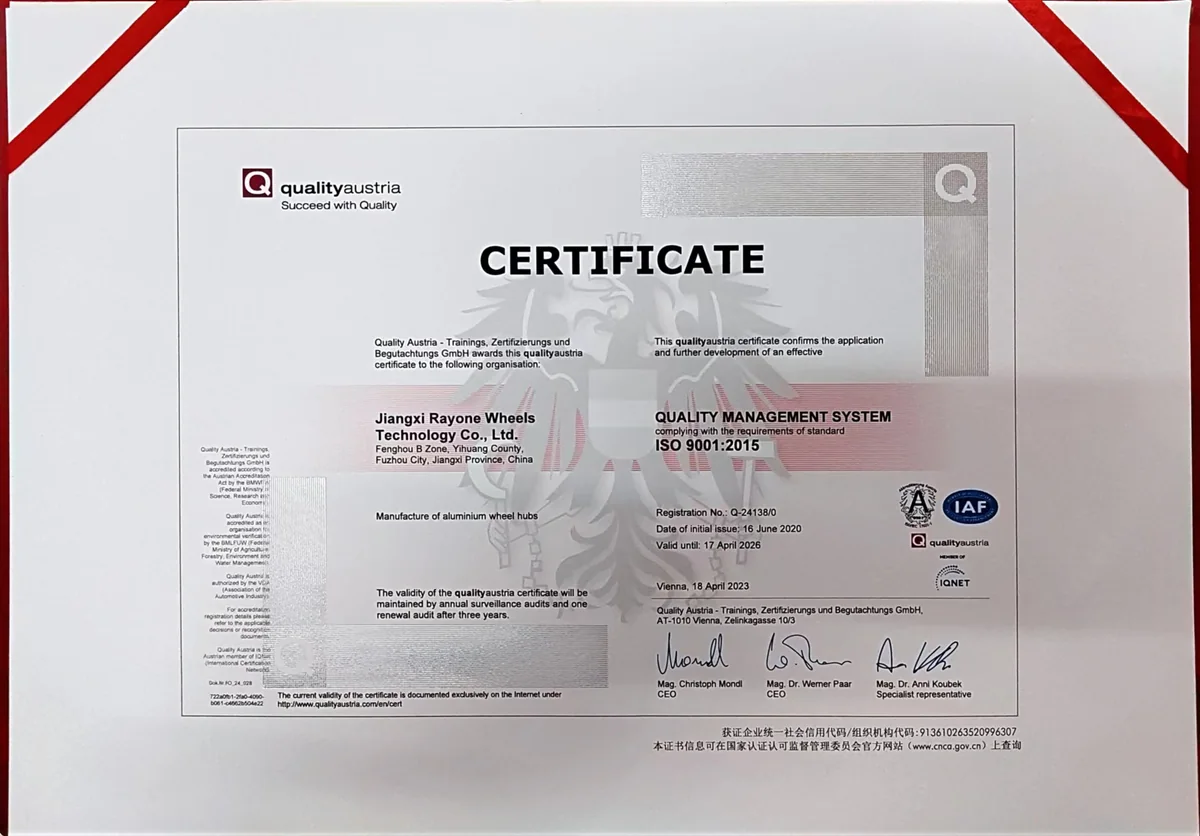
Jiangxi Ruiyun Cheng Technology Co., Ltd. Portada del documento histórico del sistema de gestión de calidad ISO 9001
05 / Sistema de Gestión de CalidadArchivo histórico · Caducado

Sistema de gestión de la calidad ISO 9001

ISO 9001:2015 · Q-24138/O

El documento original tiene validez hasta el 17-04-2026; no se mostrará como una calificación válida actual.

Los certificados completos están disponibles a solicitud — contacte con nuestro equipo y le enviaremos los documentos completos.

Identifica el producto antes de leer el documento.

Empieza por el producto de interés. Anota modelo, medidas y configuración, y revisa la identificación de la muestra y el alcance documental. Una apariencia similar o un nombre de colección común no implica que un documento cubra todos los productos.

Que los documentos respondan preguntas concretas.

Las imágenes y resúmenes introducen el tema; los documentos completos permiten profundizar. Al solicitarlos, indica si necesitas material, métodos de ensayo, alcance o documentación de compra, junto con modelo y medidas.

De la explicación del ensayo a los resultados.

La introducción explica finalidad y proceso; el informe identifica muestra, condiciones y conclusiones. Revisa qué muestra se ensayó, bajo qué condiciones, qué se registró y cómo se relaciona con la especificación elegida.

Si algo no queda claro, guarda nombre del documento, página y pregunta junto con modelo y medida. Así será más fácil continuar la consulta. Conecta selección, comprobación de medidas y revisión documental para decidir con información concreta.

Solicitar información del producto