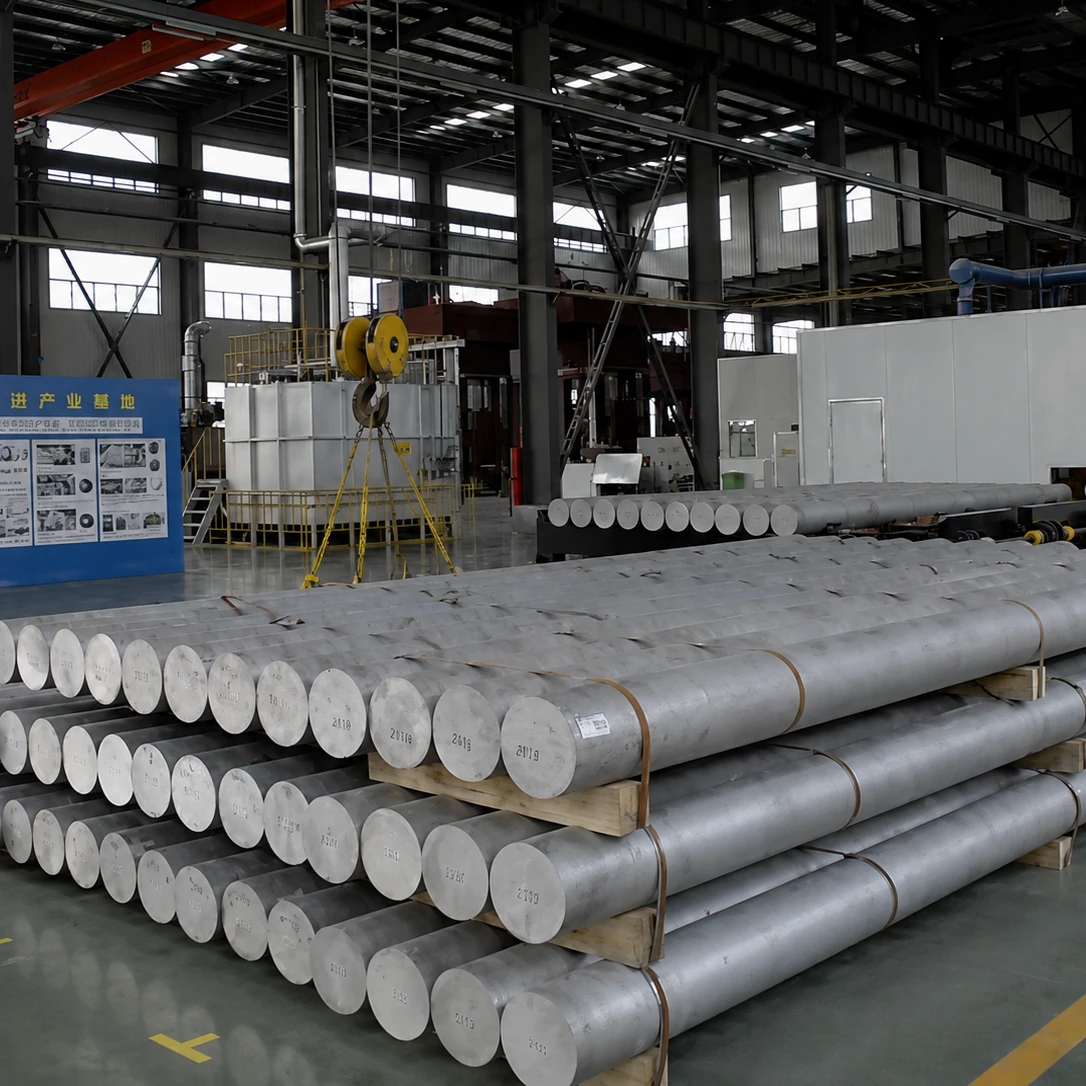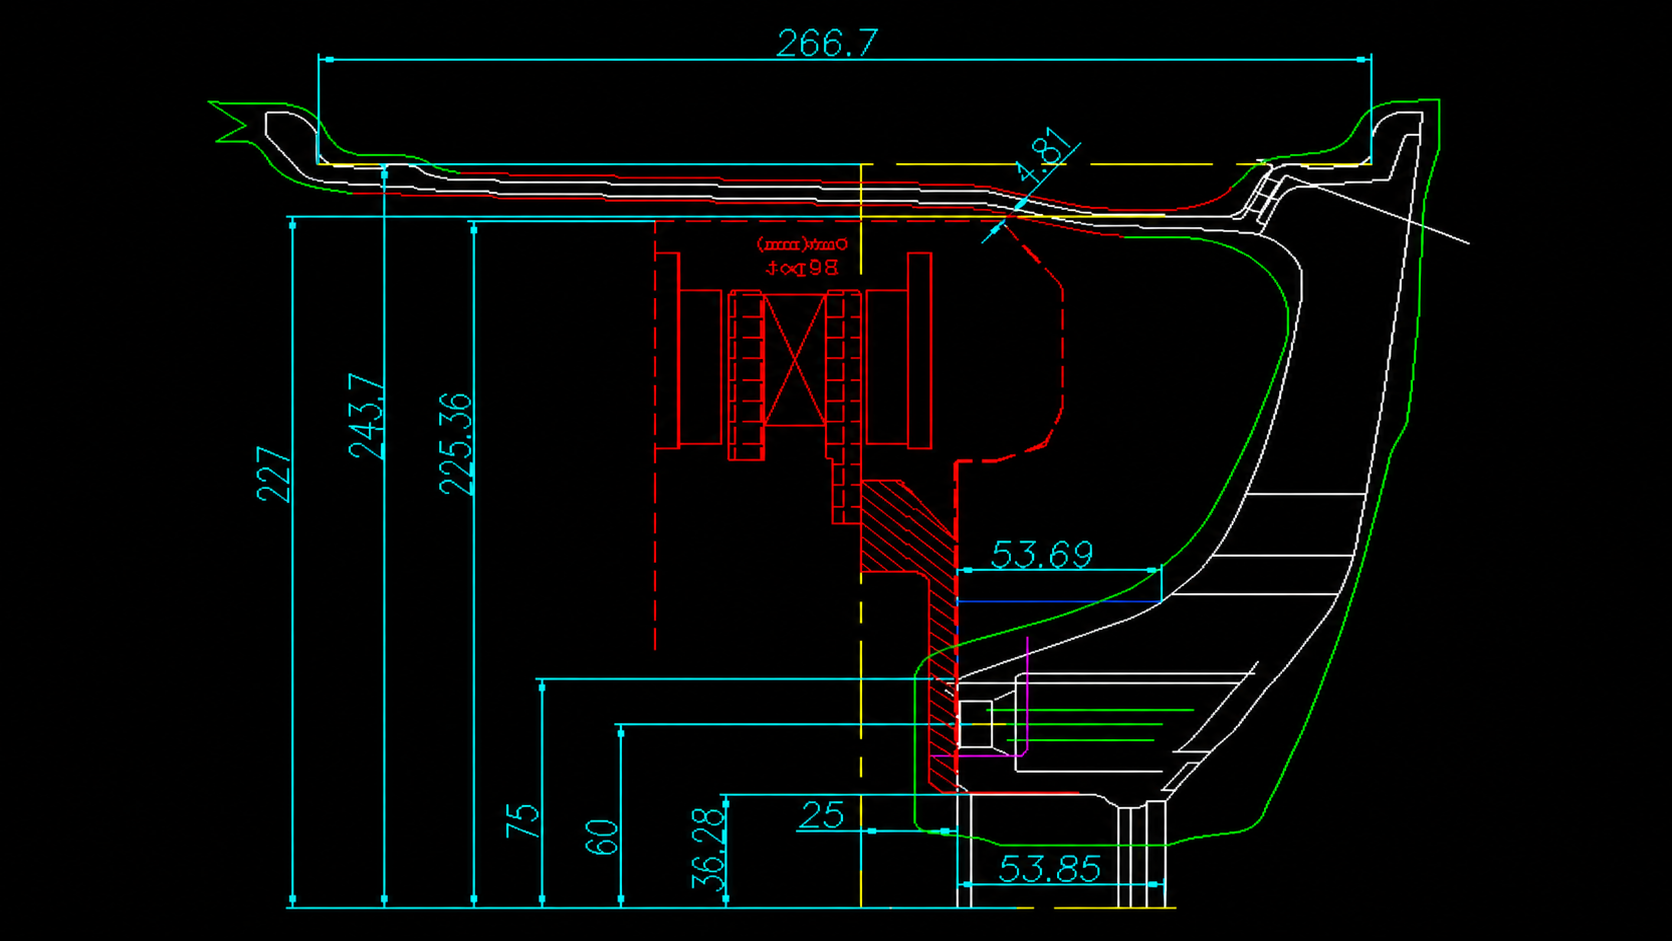

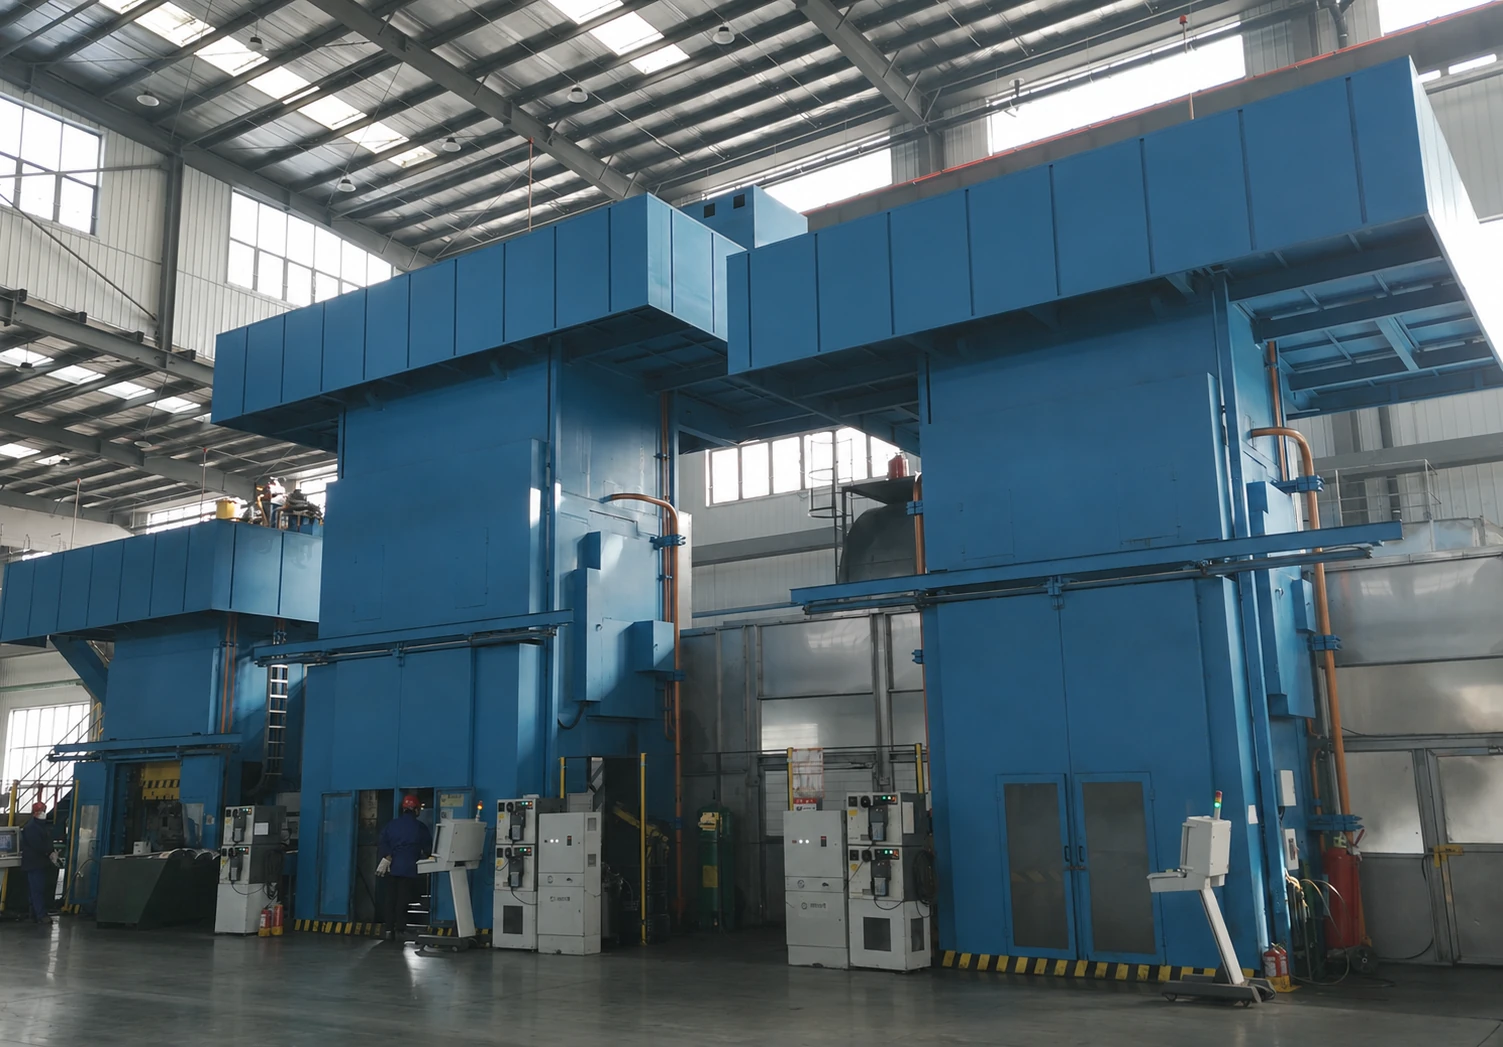
由 6000T、12000T 与 800T 锻压设备组成的三级锻造成型产线。
三级锻造是一条工序链
现有资料显示产线由 6000T、12000T 与 800T 锻压设备组成。理解这组设备时,应关注各工位在坯料预成形、主体成形和后续整形或工序衔接中的作用,以及坯料如何在工位之间保持受控状态;不能仅用吨位相加来描述产品性能。
吨位不是质量结论
设备吨位表示公称压力能力,不直接等同于某一轮毂的实际成形载荷,更不能单独证明强度或疲劳寿命。实际工艺还取决于坯料尺寸、材料状态、模具几何、接触条件、温度、压下节奏与设备维护状态。
逐级成形服务于稳定的材料分配
多工位成形可以把较大的几何变化拆分到不同步骤,帮助材料逐步进入轮心、轮辐和轮缘区域,并为热处理与精加工预留合理余量。是否达到目标,需要通过毛坯尺寸、表面状态、后续加工余量和必要的内部质量检查来确认。