اطلب عرض سعر
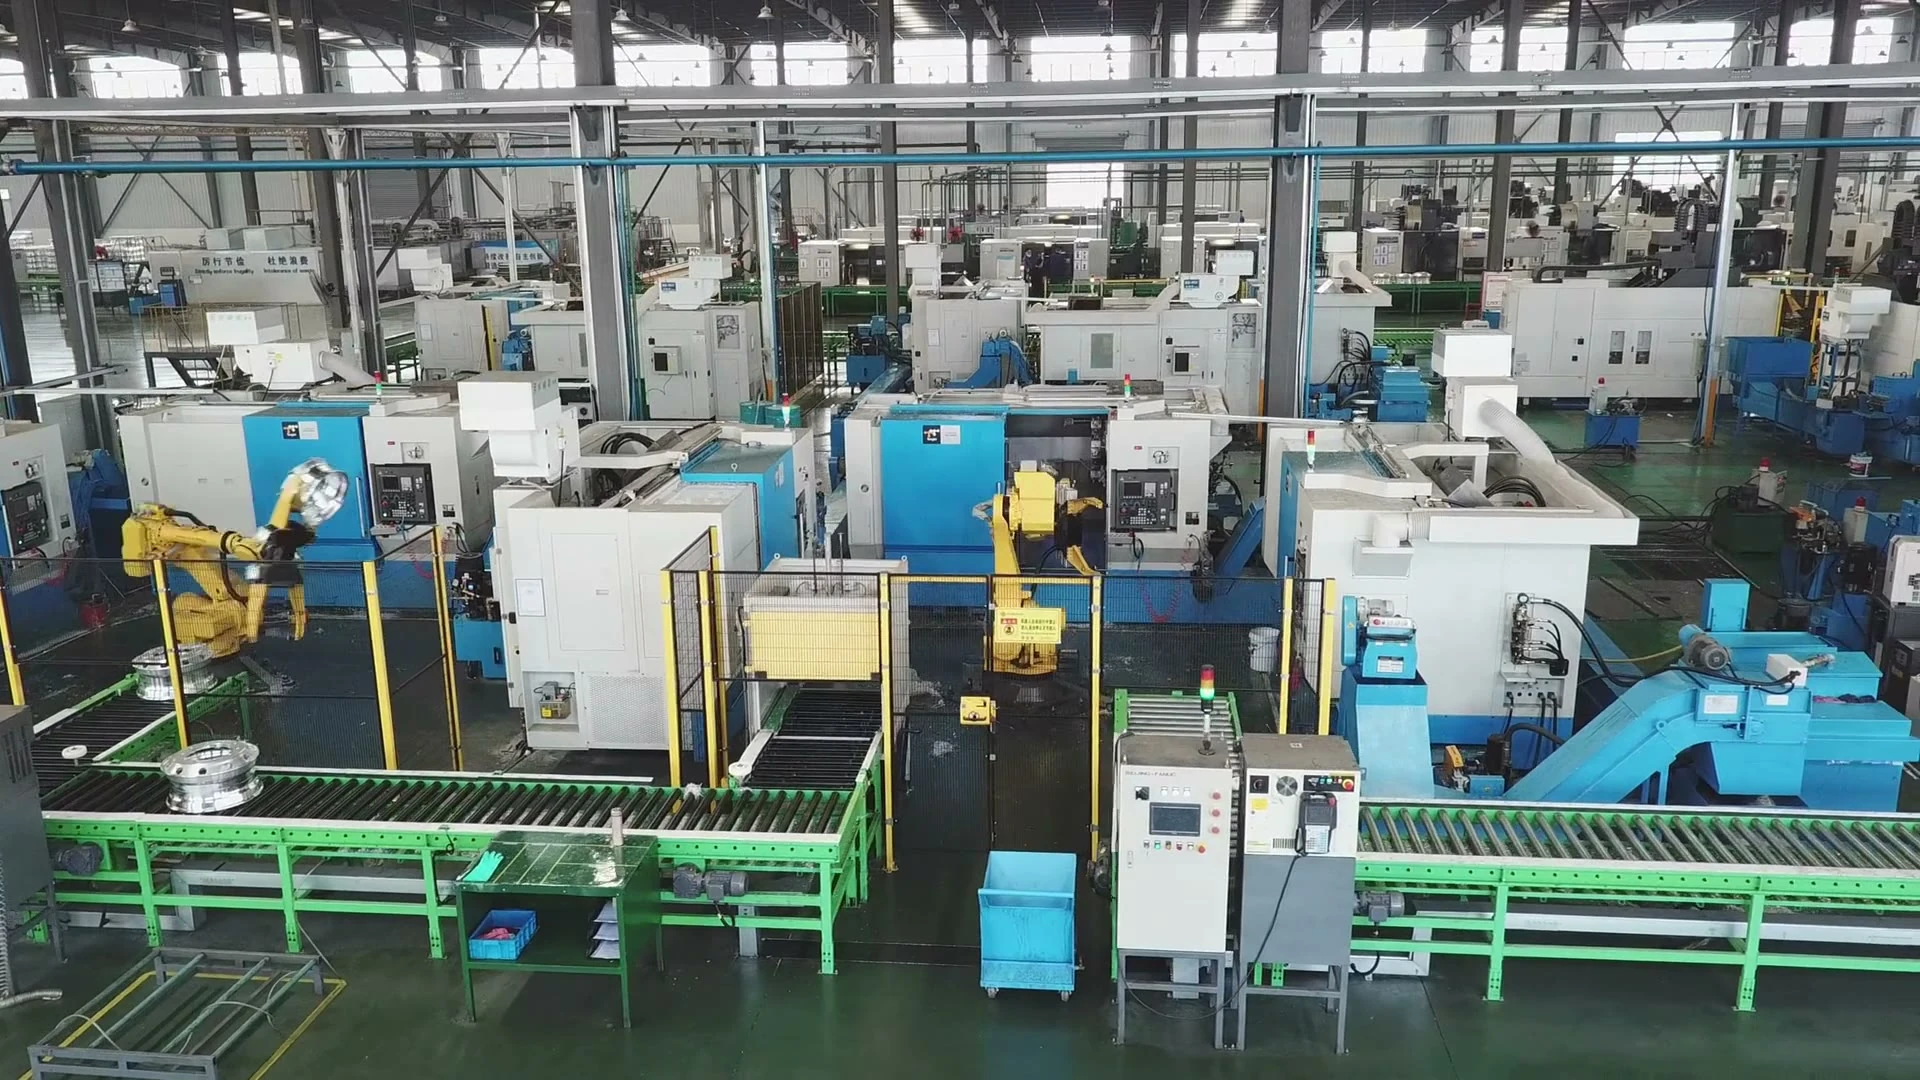
LSW manufacturing facility

LSW / التصنيع

من إعداد المادة إلى الفحص النهائي، اكتشف كيف تحول كل مرحلة التصميم إلى منتج فعلي.

اكتشف مراحل التصنيع

نظرة على مراحل التصنيع

اكتشف كل مرحلة،
وتعرّف على كيفية تشكيل العجلة.

يشكل الطرق والمعالجة الحرارية والتشغيل والتشطيب تسلسلاً مترابطاً. تتبعه لفهم كل مرحلة والأبعاد والمظهر ومعلومات الجودة التي تُراجع.

استعرض عملية التصنيع →

القدرات الأساسية

مراحل التصنيع والفحوص الأساسية.

تستقبل كل مرحلة نتيجة السابقة وتهيئ التالية. تتبع إعداد المادة والتشكيل والمعالجة الحرارية والتشغيل لترى تطور التصميم. ترتبط العمليات والفحوص بالمنتج المحدد.

خط إنتاج تشكيل وتشكيل ذو ثلاثة مستويات يتكون من معدات الحدادة 6000T، 12000T و800T.
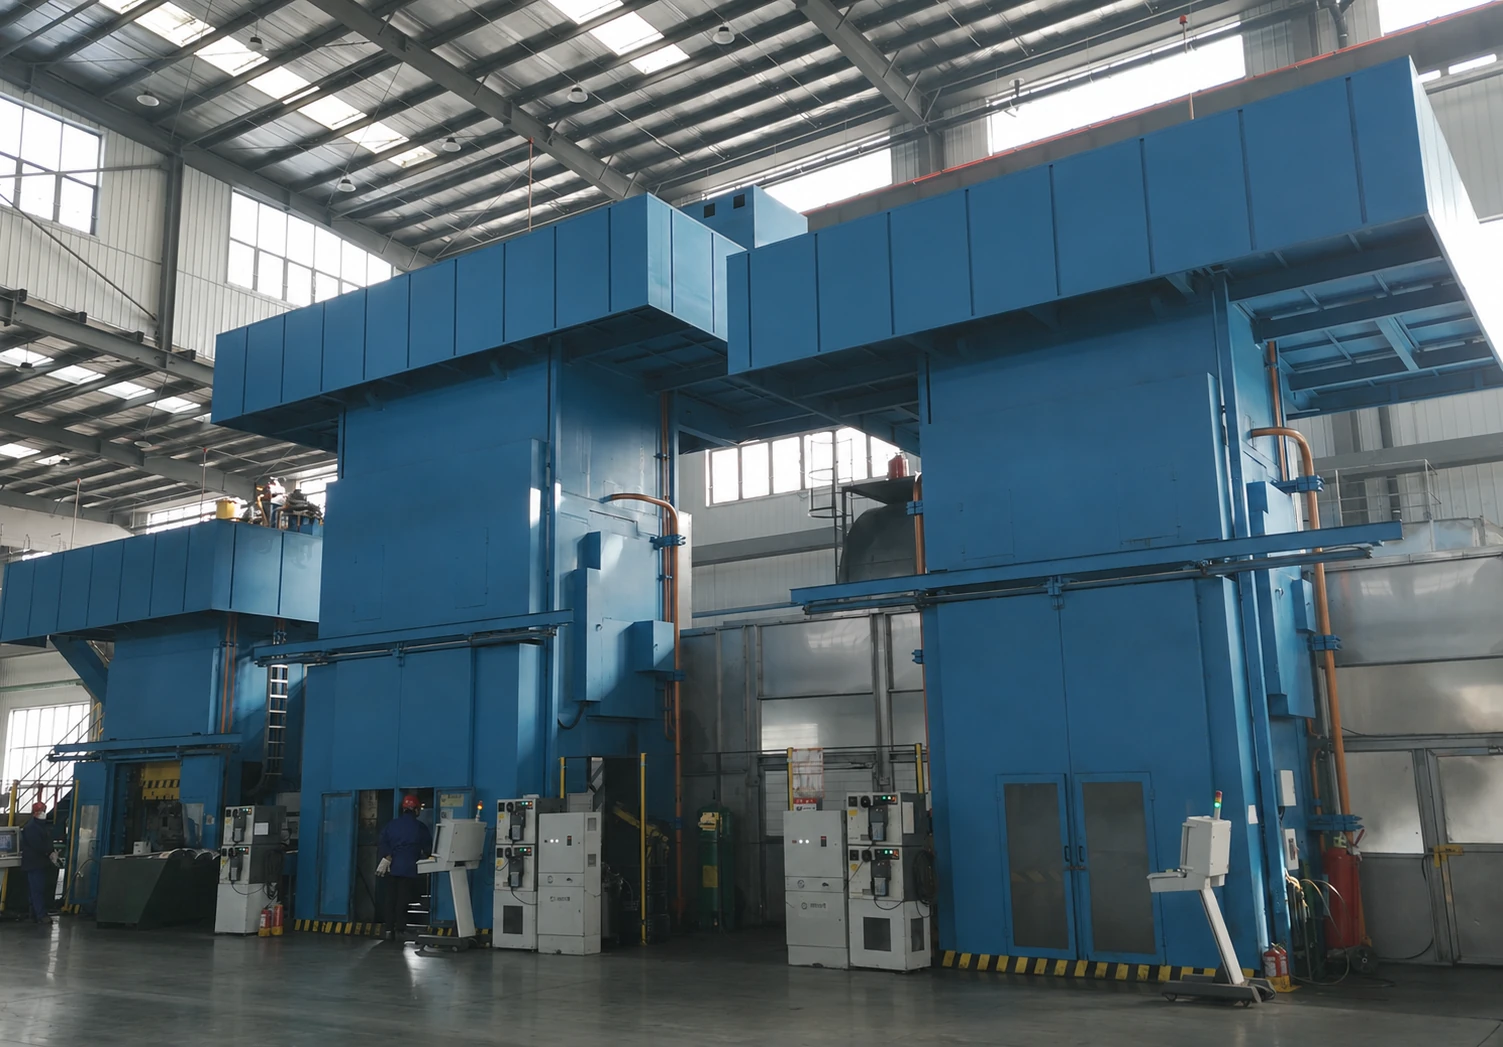
مصنع العجلات LSW 6000T، 12000T و800T خطوط إنتاج الحدادة والتشكيل ثلاثية المراحل

الطرق على ثلاث مراحل سلسلة من العمليات

المعلومات المتاحة توضح خطًا يشتمل على مكابس الحدادة 6000T، 12000T و800T. السياق المهم هو الدور الذي تلعبه كل محطة في تشكيل البليت، والتشكيل الرئيسي والتحجيم اللاحق أو نقل العملية - وكيف تظل قطعة العمل خاضعة للتحكم بين المحطات. إن جمع أرقام الحمولة معًا لا يصف أداء المنتج.

الحمولة ليست نتيجة الجودة

تشير حمولة الصحافة إلى قدرة الضغط الاسمية. إنه ليس حمل التشكيل الفعلي لعجلة معينة ولا يمكنه بمفرده إنشاء القوة أو عمر التعب. تعتمد العملية أيضًا على أبعاد المادة الخام وحالتها، وهندسة القالب، وظروف التلامس، ودرجة الحرارة، وتسلسل الضغط، وحالة المعدات.

يدعم التشكيل التدريجي التوزيع المتسق للمواد

يمكن للتشكيل متعدد المراحل أن يقسم التغييرات الهندسية الرئيسية عبر العديد من العمليات، مما يؤدي إلى توجيه المواد تدريجيًا إلى المحور والمكبر والحافة مع الاحتفاظ بالسماحات المناسبة للمعالجة الحرارية والتصنيع النهائي. يجب التأكد من تحقيق النتيجة المقصودة من خلال أبعاد الحدادة وحالة السطح وبدلات المعالجة المتبقية وأي فحص مطلوب للجودة الداخلية.
تعرف على المزيد

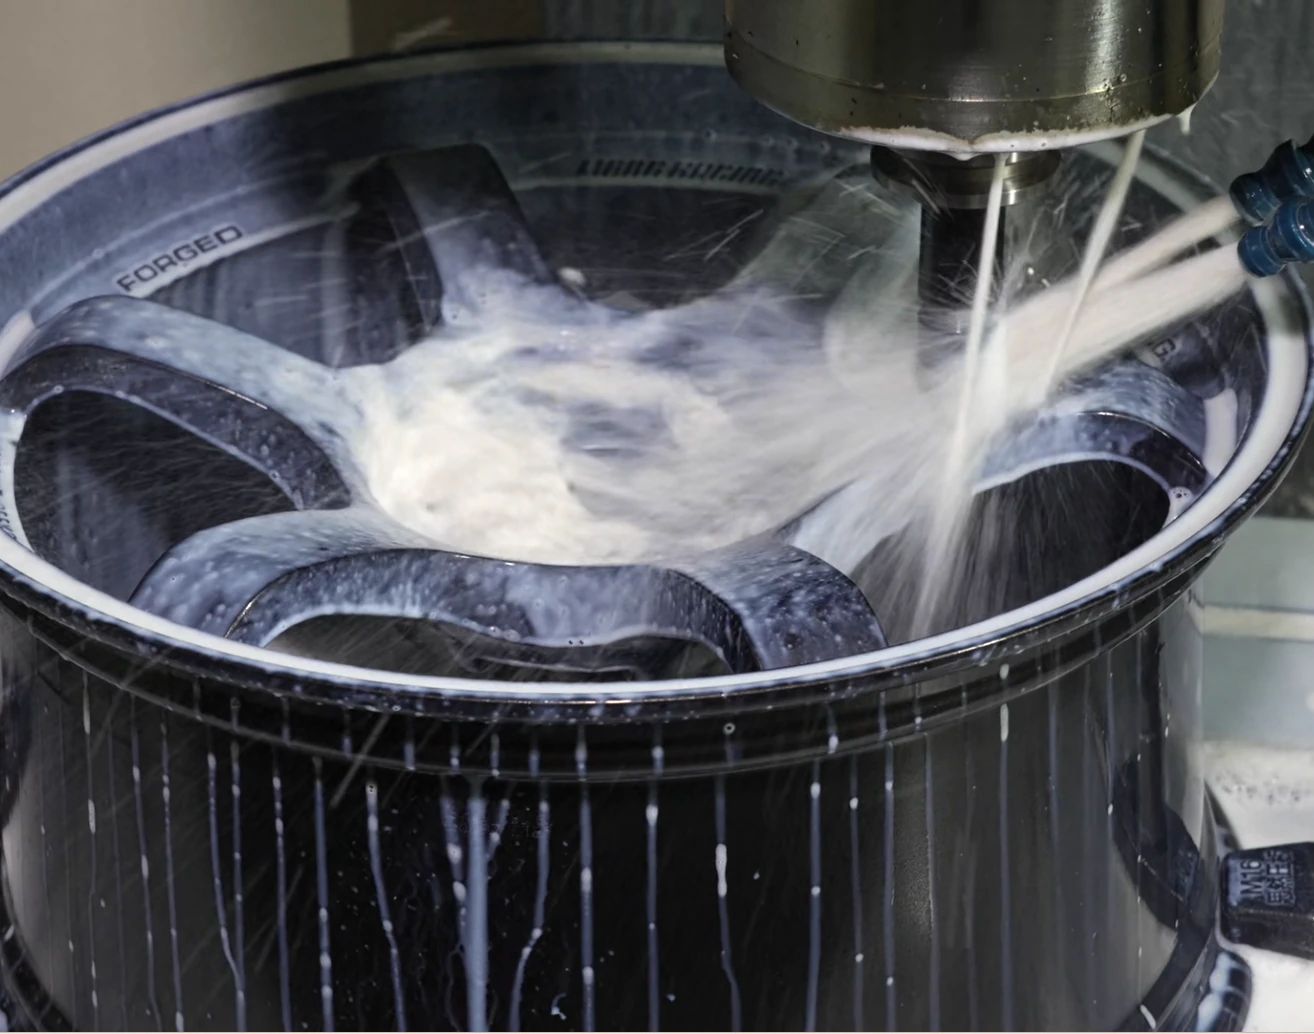
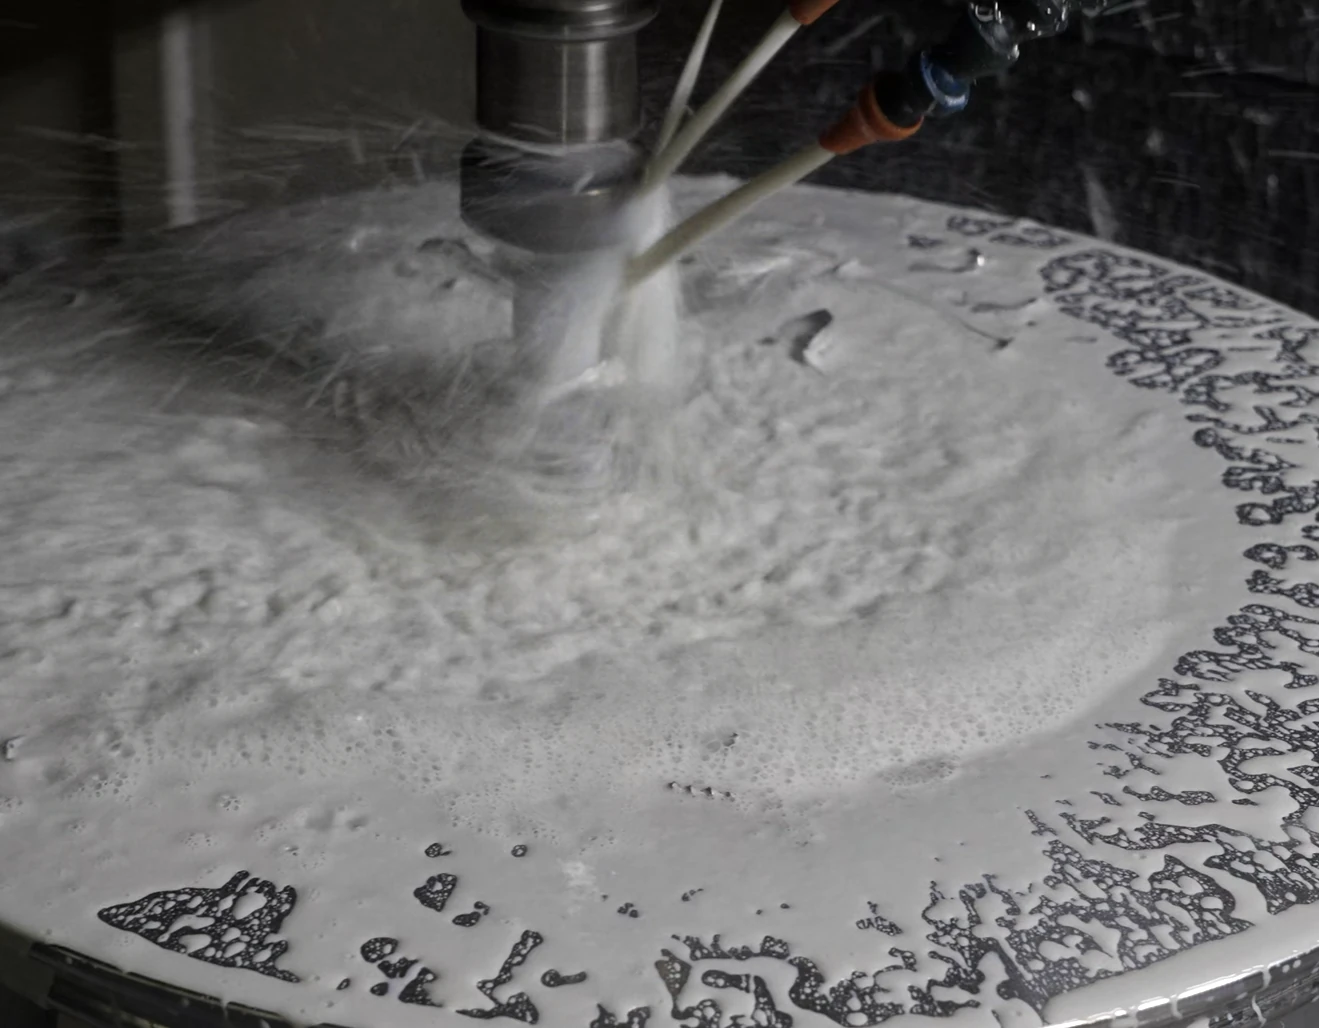
يتم إجراء المعالجة الدقيقة بخمسة محاور على المناطق الرئيسية مثل مكابح العجلات، والحواف، وأسطح التثبيت. تخضع دقة المعالجة المحددة للرسومات الهندسية الرسمية.

تشغيل دقيق لعجلة LSW مطروقة على مركز CNC خماسي المحاور

المحاور الخمسة تصف حركة الماكينة

يجمع نظام CNC ذو 5 محاور بين ثلاثة محاور خطية مع حركة دوارة لتغيير اتجاه قطعة العمل أو أداة القطع، مما يحسن الوصول إلى الجدران الجانبية والنوافذ والأسطح الخلفية والانتقالات المعقدة. وهو يصف القدرة على التصنيع؛ ولا يقوم تلقائيًا بإنشاء البعد أو التسامح أو نتيجة تشطيب السطح.

يحدد نظام الإسناد العلاقات الهندسية

تتطلب معالجة العجلات موقعًا ثابتًا ونقل مسند الإسناد عبر سطح التركيب والتجويف المركزي وفتحات المسامير والحافة والشعاع. إذا لم تتمكن طريقة التثبيت من إعادة إنتاج تلك المسندات بشكل متسق، فإن نفس مسار الأداة المبرمجة لا يزال بإمكانه إنتاج تباين موضعي أو هندسي.

يشكل البرنامج والأدوات والقياس حلقة مغلقة

يحدد برنامج CNC المسار، وتؤثر حالة الأداة على القطع الفعلي، وتحدد نتائج القياس ما إذا كان التعويض أو إيقاف العملية مطلوبًا. قد تستخدم المناطق المختلفة استراتيجيات مختلفة للتخشين وشبه التشطيب والتشطيب. يجب أن تتبع التفاوتات المسموح بها وخشونة السطح وتكرار الفحص رسم المنتج وخطة الجودة.

تعرف على المزيد

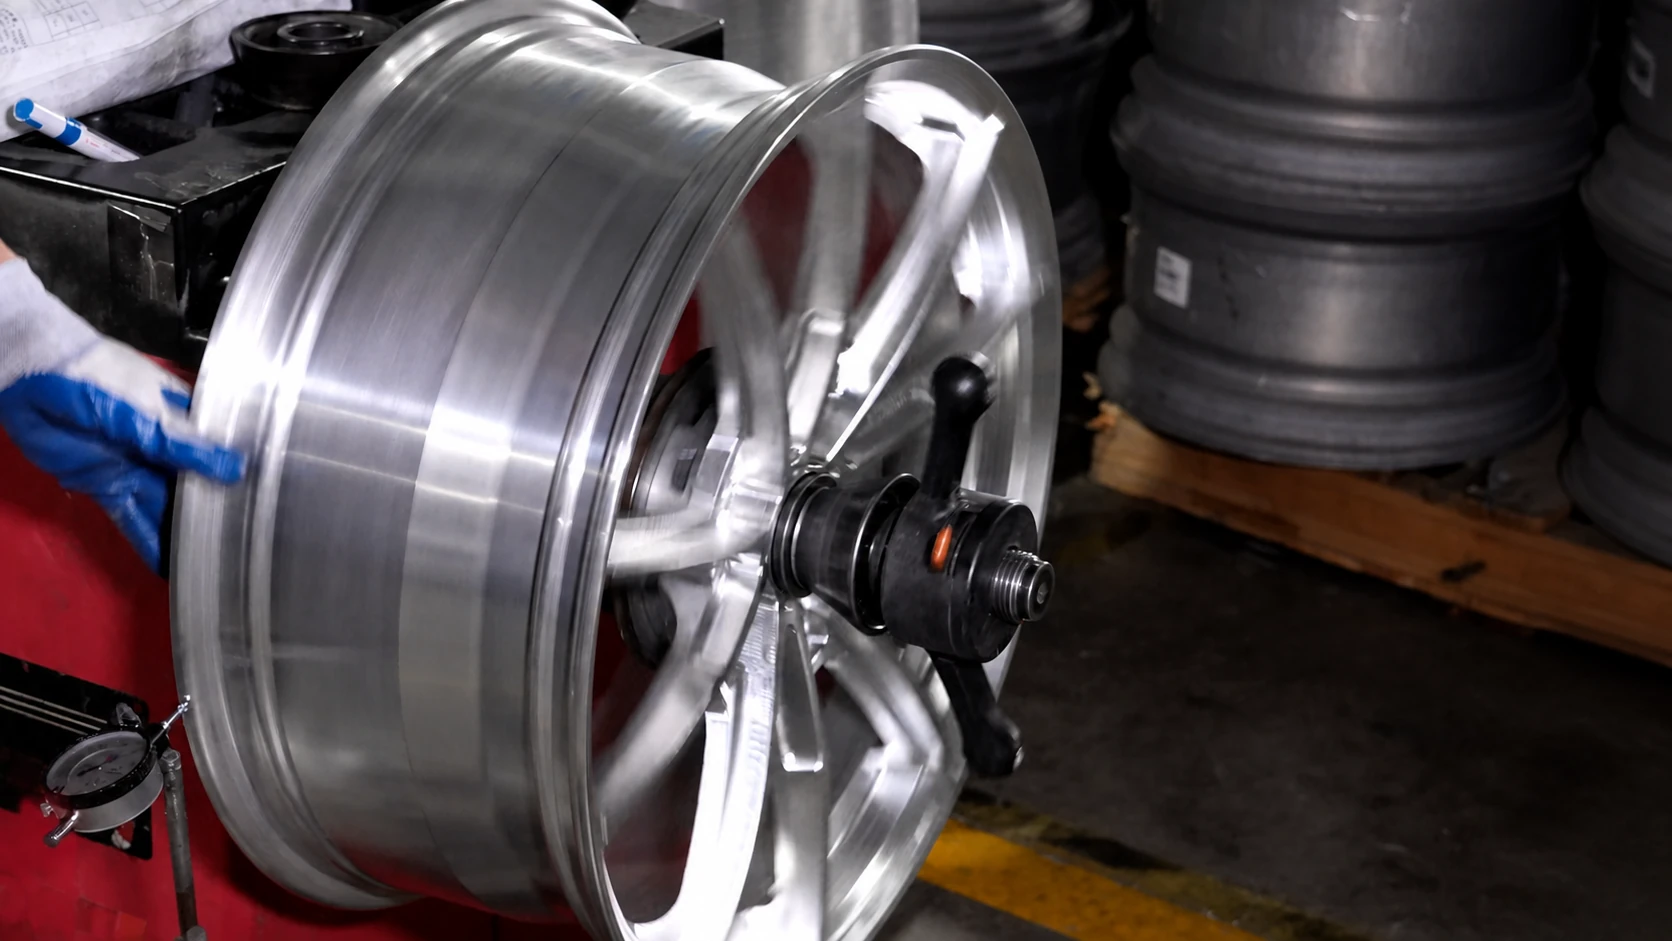
تقيس معدات متخصصة الانحراف الشعاعي والجانبي للتحقق من دقة الحافة أثناء الدوران. وتُحدّد معايير القبول وفق الرسم الهندسي الرسمي.

قياس الانحراف الدوراني لحافة عجلة LSW بمؤشر قياس

الانحراف الدوراني وعدم الاتزان مشكلتان مختلفتان

يصف الانحراف الشعاعي تغير موضع محيط الحافة بالنسبة إلى محور الدوران، بينما يصف الانحراف الجانبي تغير موضع جانبها أثناء الدوران. يعكس القياسان الدقة الهندسية للعجلة، ويُقاسان عادةً أثناء التصنيع بمعدات مخصصة ومؤشر قياس أو مجس ليزري. أما الاتزان الديناميكي فيتعلق بتوزيع كتلة العجلة، غالباً مع الإطار، حول محور الدوران. وحتى إذا كان الانحراف ضمن السماحات، فقد يستلزم عدم تجانس توزيع الكتلة تصحيح الاتزان بأثقال الموازنة.

لماذا يؤثر كلاهما على تجربة التوجيه

قد يسبب الانحراف الشعاعي أو الجانبي الزائد تغيراً دورياً في ارتفاع نقطة تلامس الإطار أو زاويتها مع كل دورة. لذلك قد يشعر السائق باهتزاز دوري في المقود أو الهيكل رغم صحة الاتزان الديناميكي. ولا تعالج إضافة أثقال الموازنة أو إزالتها هذا الاهتزاز عادةً؛ بل يجب فحص هندسة العجلة والإطار. أما عدم الاتزان فيظهر غالباً كاهتزاز في المقود أو المقعد يزداد مع السرعة، وهو من الأعراض التي يعالجها تصحيح الاتزان الديناميكي.

النقاط الرئيسية لتصحيح التوازن الديناميكي أثناء التثبيت

بعد تجميع العجلة والإطار، عادة ما يتم اختبارهما على آلة التوازن الديناميكي، ويجب لصق الأوزان أو تثبيتها على الجوانب الداخلية والخارجية للحافة وفقًا لمقدار وزاوية عدم التوازن الموضحة. قبل الاختبار، يجب التأكد من أن العجلة قد تم وضعها بشكل صحيح على مغزل آلة التوازن الديناميكي لتجنب انحرافات القياس الإضافية بسبب أخطاء تحديد المواقع؛ قد تختلف طرق تحديد المواقع وخطط الوزن لمعدات التوازن الديناميكي المختلفة، ويجب أن تتبع العمليات المحددة الإجراءات القياسية للشركة المصنعة للمعدات ومخزنها.

تعرف على المزيد

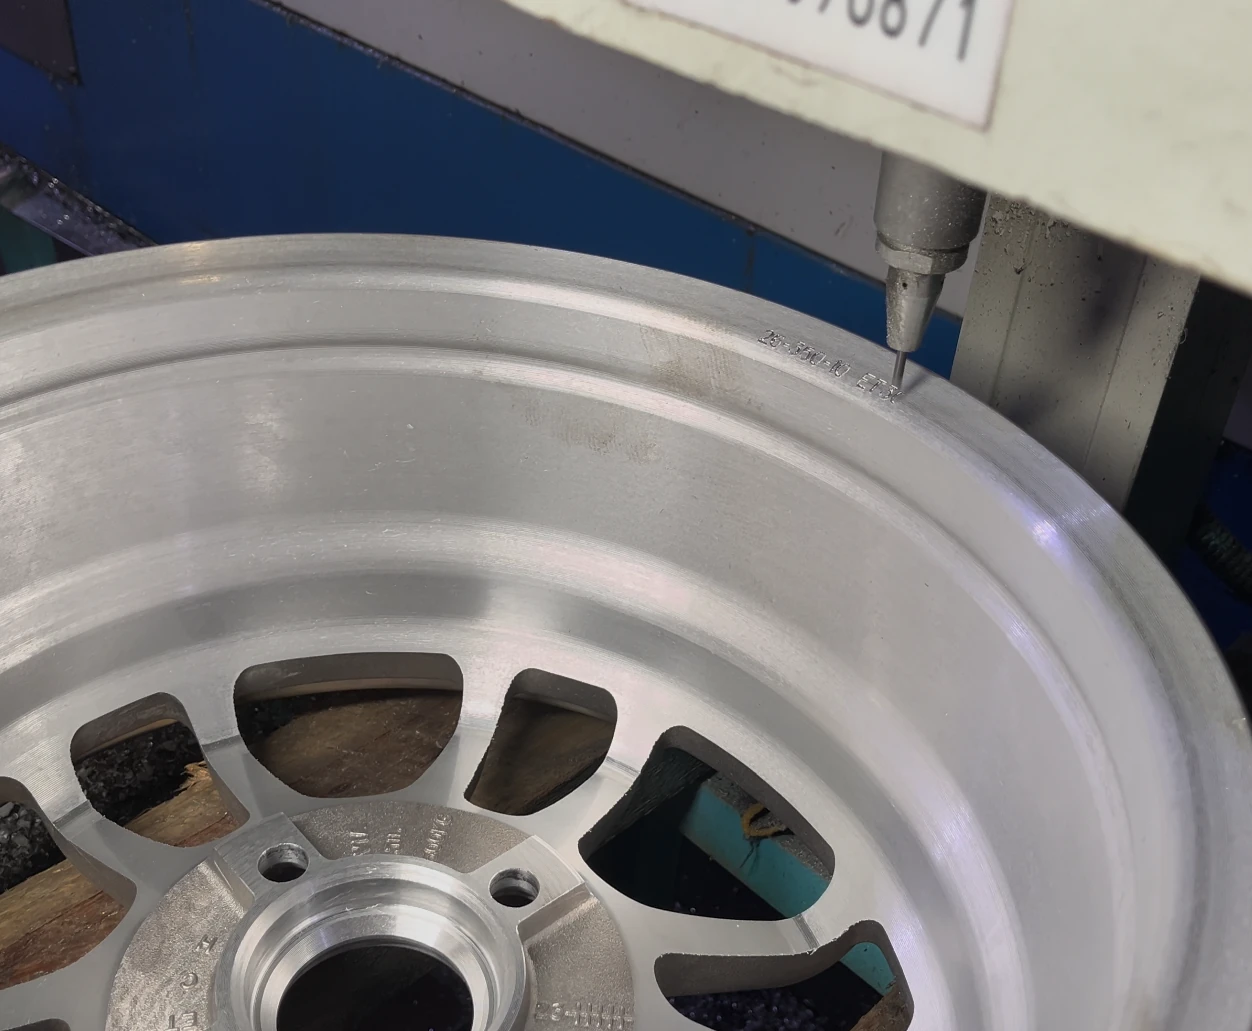
ويرتبط رقم المركز بدفعات المواد وعمليات الإنتاج وسجلات الفحص. يخضع نطاق التتبع المحدد للنظام الفعلي للمؤسسة.

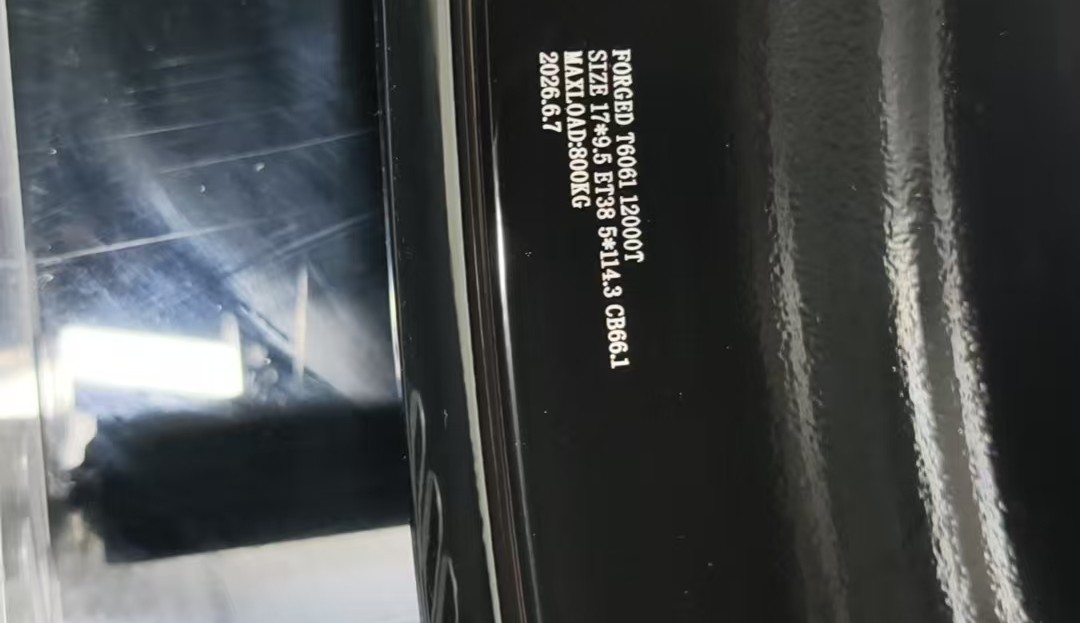
أثناء عملية إنتاج العجلات المطروقة LSW، يتم نقش رقم الدفعة وعلامة التتبع على الجزء الداخلي من الحافة.

فصل قدرة الاختبار عن استنتاجات الشهادة

إن وجود نظام اختبار معين في المصنع لا يعني أن كل مواصفات المنتج تحمل الشهادة المقابلة. يجب ذكر طرق الاختبار والشروط ومواصفات العينة والاستنتاجات الموثقة بشكل منفصل، بحيث لا تحل المطالبات على مستوى العلامة التجارية محل الأدلة الخاصة بالمنتج أبدًا.

ما يجب أن تحدده وثيقة يمكن التحقق منها

يجب أن يربط تقرير المادة الدرجة بالدفعة الخاصة بها. يجب أن يحدد تقرير الاختبار العينة والطريقة والشروط والتاريخ والاستنتاج. يجب أن توضح شهادة نظام الإدارة أو المنتج رقمها ومصدرها والكيان المغطى ونطاقها وصلاحيتها الحالية. لا يحدد الرمز الذي لا يحتوي على نطاق محدد ما إذا كانت مواصفات معينة مغطاة أم لا.

فهم معلومات التصنيع وفق مواصفات منتجك

تُفهم سعة مكابس الطرق وتفاوتات التشغيل وتفاصيل الفحص ومعلومات التتبّع بالرجوع إلى سجلات المعدات ورسومات المنتج ووثائق الجودة المعنية. للاستفسار عن طراز أو طلب محدد، أرسل الطراز والأبعاد والاستخدام المقصود حتى يمكن تأكيد المعلومات ذات الصلة ونطاق انطباقها.

تعرف على المزيد

فصول التصنيع

ملف عملية التصنيع

اختر مرحلة للتعرّف على دورها وخطواتها والفحوص الأساسية فيها.

شاشة العملية / 01
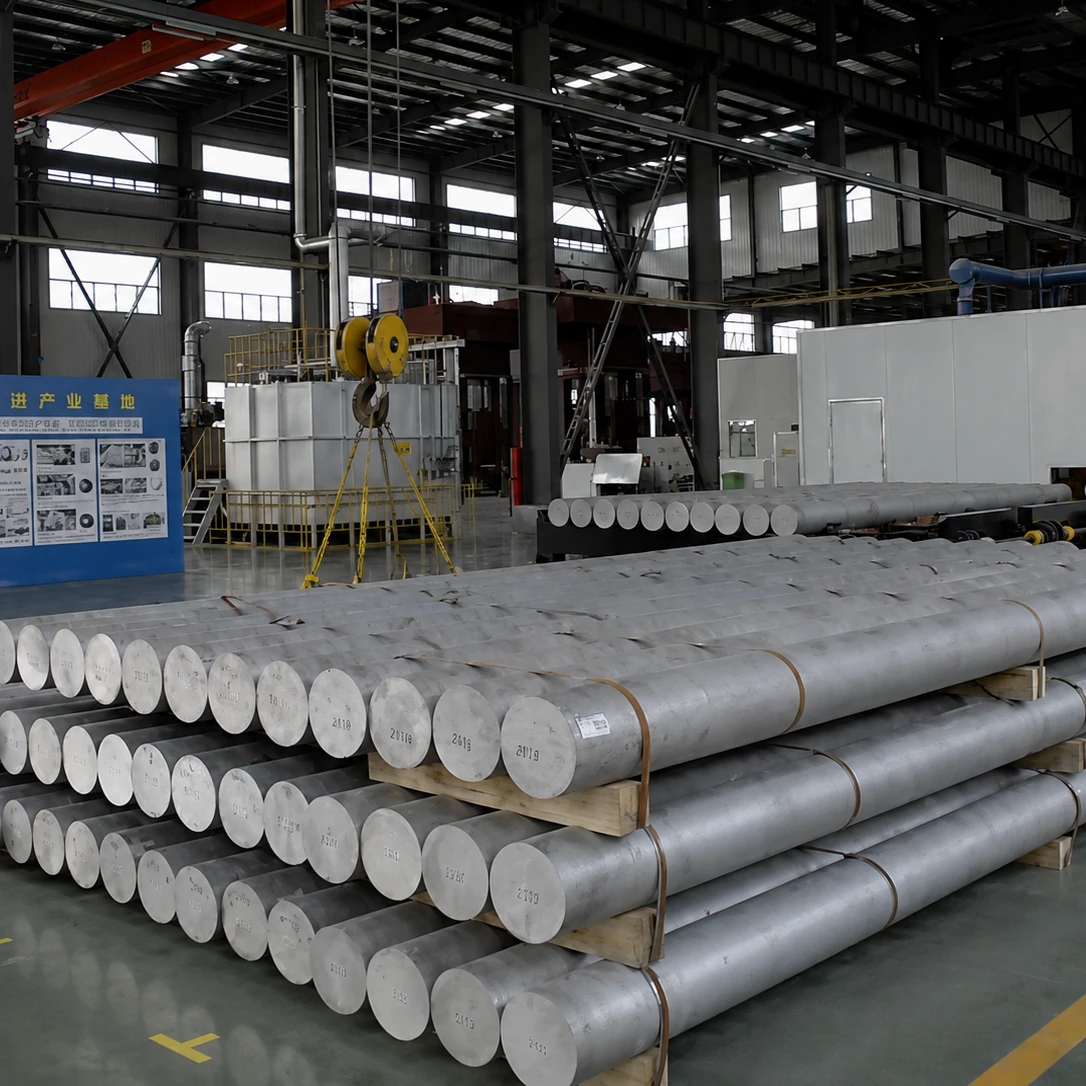
6061-T6 المواد الخام للقضبان المستديرة المصنوعة من سبائك الألومنيوم مكدسة بدقة في مصنع العجلات المطروقة LSW
سبائك الألومنيوم الواردة 6061-T6

العملية الحالية / 01

المواد الواردة

بعد دخول المواد الخام إلى المصنع، يتم فحص الدرجة والدفعة والحجم والمظهر، ويتم الاحتفاظ باقتران دفعة المواد.

تستقبل كل مرحلة نتيجة السابقة وتهيئ التالية. تتبع إعداد المادة والتشكيل والمعالجة الحرارية والتشغيل لترى تطور التصميم. ترتبط العمليات والفحوص بالمنتج المحدد.

حالة التوثيق
معلومات المواد والدفعة
بوابات الجودة
فحص التكوين والحجم والمظهر
إمكانية التتبع
جمعية دفعة المواد

مركز التحقق

صنع.
ثم التحقق.

يتم إصدار الصور الاحتياطية ومواقع الإبلاغ عن حمل الطريق والتأثير والحجم والتحقق البيئي، والاستنتاجات الرسمية وفقًا لوثائق المواصفات المحددة.

عرض البيانات والتحقق من الحدود

اختبار متانة التعب الشعاعي للمحور

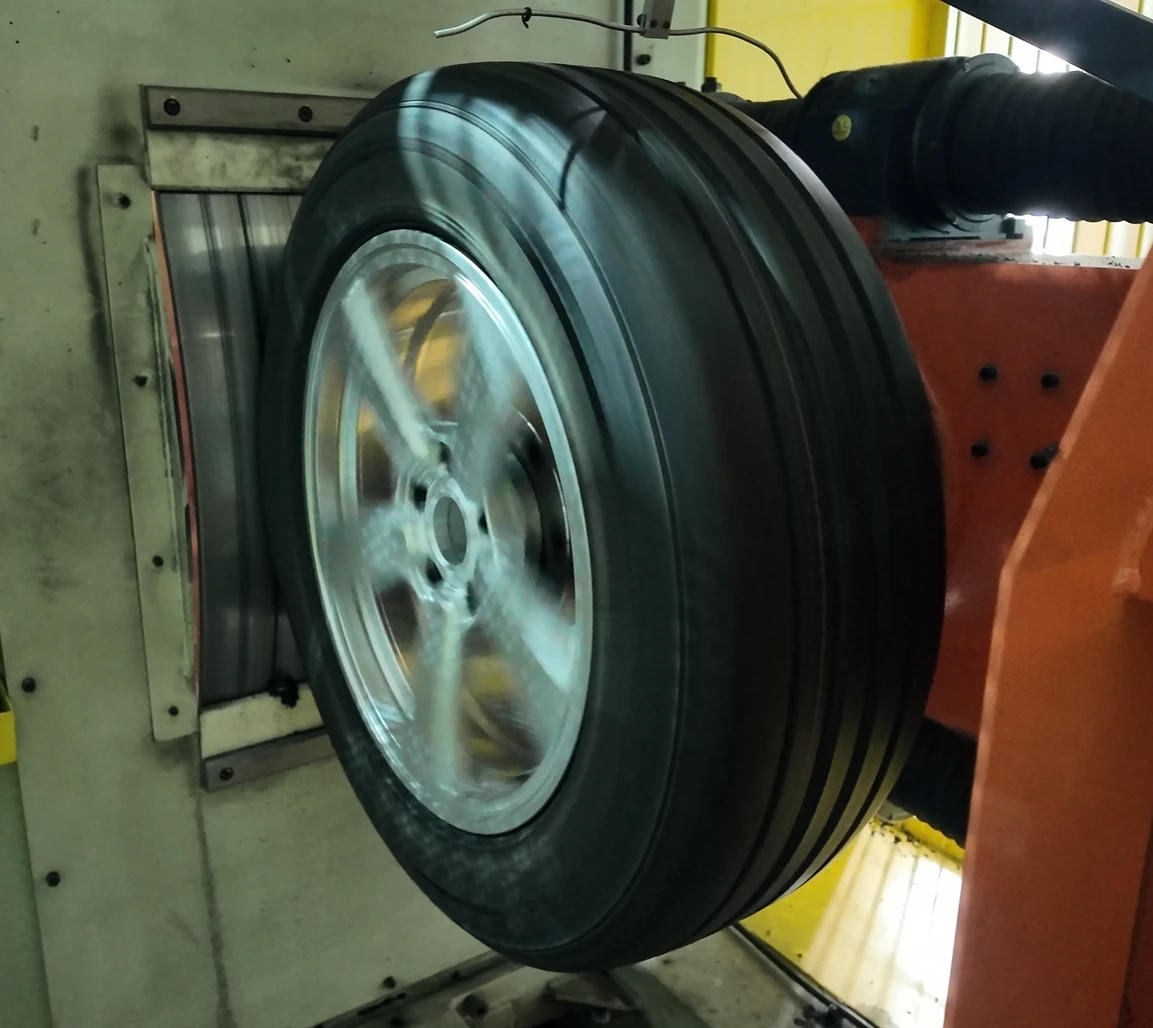
آلة اختبار التعب الشعاعي للعجلات المطروقة LSW تخضع لاختبار تحمل حمل الإطارات

يحاكي الاختبار حركة التدحرج الشعاعي المستدام

عادةً ما يضع اختبار الكلال الشعاعي مجموعة الإطارات والعجلات على معدات الاختبار، ويطبق الحمل ويلفها بشكل مستمر بحيث تتعرض الحافة والقضبان بشكل متكرر للتحميل الشعاعي الذي يمثل القيادة في خط مستقيم. يقوم بتقييم المتانة في ظل العمل الدوري؛ ولا يعيد إنتاج كل حالة تحميل تمت مواجهتها على الطريق.

تحدد شروط الإدخال ما إذا كان من الممكن تفسير النتيجة

يجب أن يحدد التقرير العينة والمواصفات، وظروف الإطارات والنفخ، وطريقة التركيب، وإعدادات الحمل، ومتطلبات الدورة، وظروف التوقف والمعايير المعمول بها أو مواصفات العميل. وبدون هذا السياق، لا يمكن أن تحدد لقطات تشغيل المعدات نتيجة، ولا يمكن توسيع الاستنتاج الخاص بعينة واحدة ليشمل مجموعة المنتجات الكاملة.

تعتبر مراقبة العمليات والتفتيش بعد الاختبار على نفس القدر من الأهمية

يجب مراقبة المعدات وحالة العينة على النحو المحدد طوال الاختبار، مع تسجيل الحالات الشاذة والتوقفات والتعديلات. بعد الإجراء المطلوب، يجب فحص الحافة والشعاع ومنطقة التثبيت للتأكد من عدم وجود شقوق أو تشوه غير طبيعي حسب ما تتطلبه الطريقة، مع ربط الصور والسجلات بالعينة.

تعرف على المزيد
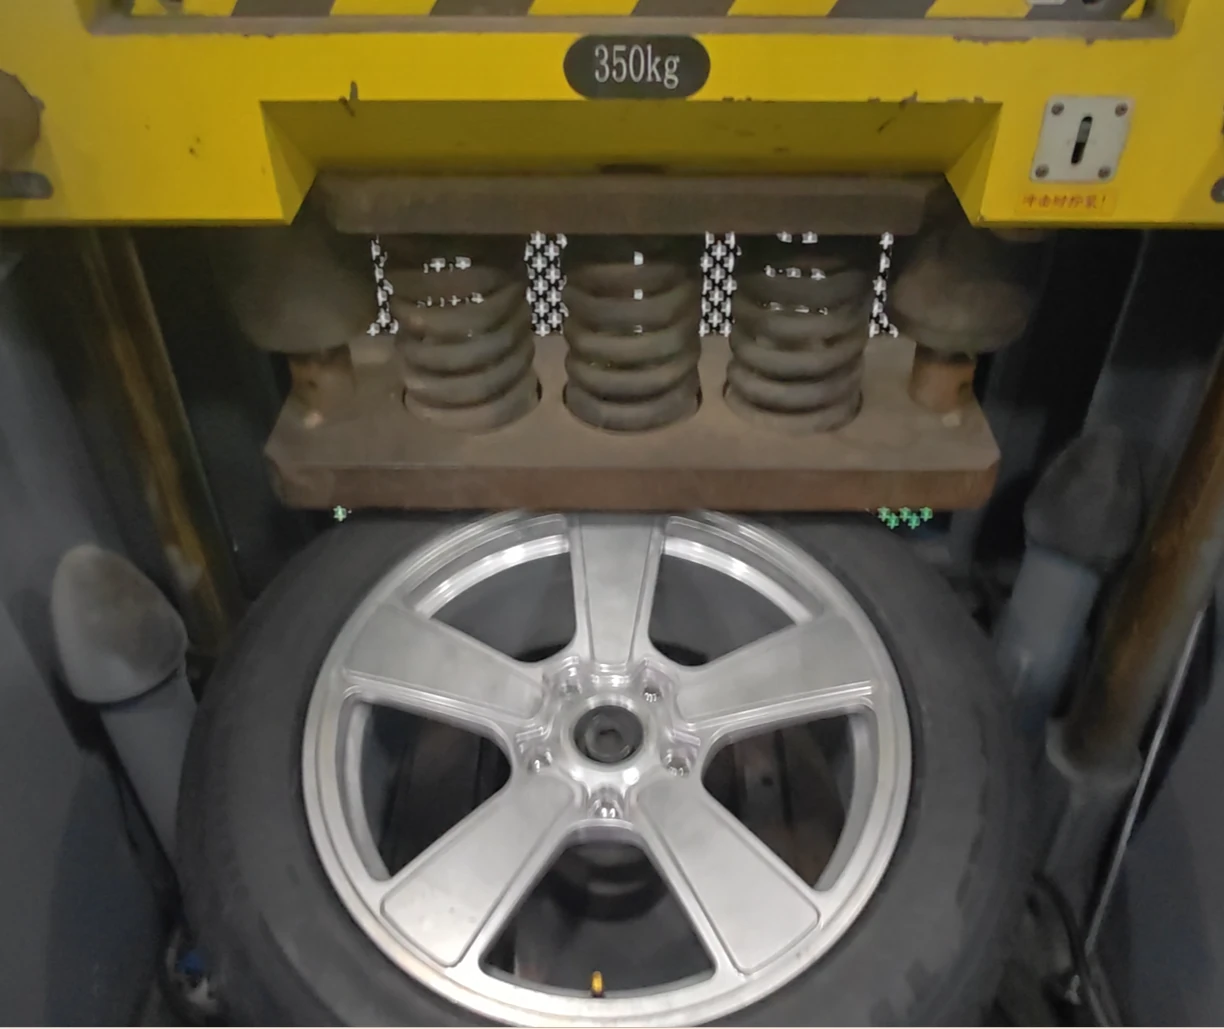
تقوم آلة اختبار تأثير العجلات المطروقة LSW بإجراء اختبار التأثير على عجلات سبائك الألومنيوم مع الإطارات

يقوم اختبار التأثير بفحص الحمل العالي لمدة قصيرة

على عكس الدورات المستمرة لاختبار التعب، يستخدم اختبار التأثير شروطًا محددة مثل الكتلة وارتفاع السقوط لإنشاء حدث عابر ومراقبة الاستجابة الهيكلية لمجموعة الإطارات والعجلات في إعداد محدد. الزاوية 13 درجة هي إحدى الحالات الهندسية المستخدمة في ترتيبات الاختبار الشائعة ولا يمكن تفسيرها بمعزل عن الطريقة الكاملة.

تأتي طاقة التأثير من مجموعة من المدخلات الخاضعة للرقابة

قبل الاختبار، يجب التأكد من متطلبات العينة والإطار وضغط النفخ واتجاه التركيب وموقع التأثير وحالة جهاز التصادم والطريقة. يجب أن تأتي كتلة الإسقاط وارتفاع الإسقاط وأي إعدادات أخرى للطاقة من المعايير أو المواصفات أو متطلبات العميل المعمول بها. هذا الموقع لم يتلق هذه الأرقام ولا يقدم أي افتراضات بشأنها.

يحدد التفتيش بعد الاختبار كيفية التوصل إلى النتيجة

بعد الاصطدام، يجب اتباع الطريقة المعمول بها لفحص احتباس الإطار وأي تلف واضح أو تشقق أو انفصال أو تشوه غير طبيعي في الحافة والشعاع، مع تسجيل النتائج وفقًا لتعريفات الطريقة. يمكن أن تدعم الصور الفوتوغرافية إمكانية التتبع ولكنها لا تحل محل إجراءات القبول المقررة.

تعرف على المزيد
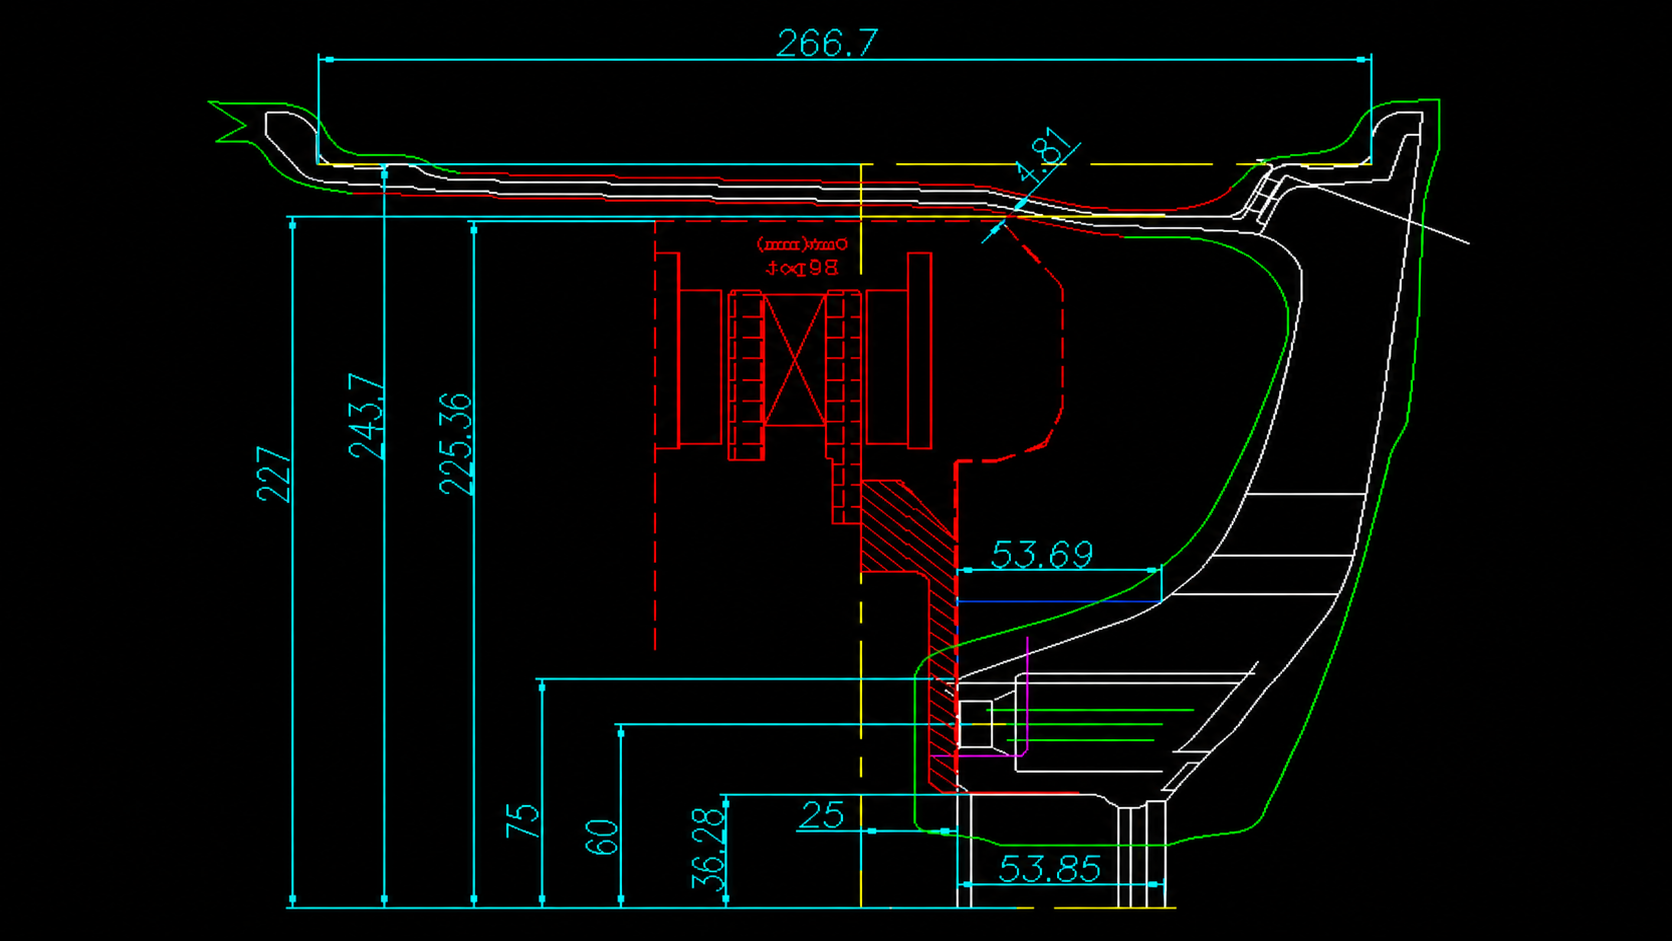
LSW المقطع العرضي لهندسة العجلات والأبعاد الرئيسية

الانحراف الدوراني وعدم الاتزان مشكلتان مختلفتان

يصف الانحراف الشعاعي تغير موضع محيط الحافة بالنسبة إلى محور الدوران، بينما يصف الانحراف الجانبي تغير موضع جانبها أثناء الدوران. يعكس القياسان الدقة الهندسية للعجلة، ويُقاسان عادةً أثناء التصنيع بمعدات مخصصة ومؤشر قياس أو مجس ليزري. أما الاتزان الديناميكي فيتعلق بتوزيع كتلة العجلة، غالباً مع الإطار، حول محور الدوران. وحتى إذا كان الانحراف ضمن السماحات، فقد يستلزم عدم تجانس توزيع الكتلة تصحيح الاتزان بأثقال الموازنة.

لماذا يؤثر كلاهما على تجربة التوجيه

قد يسبب الانحراف الشعاعي أو الجانبي الزائد تغيراً دورياً في ارتفاع نقطة تلامس الإطار أو زاويتها مع كل دورة. لذلك قد يشعر السائق باهتزاز دوري في المقود أو الهيكل رغم صحة الاتزان الديناميكي. ولا تعالج إضافة أثقال الموازنة أو إزالتها هذا الاهتزاز عادةً؛ بل يجب فحص هندسة العجلة والإطار. أما عدم الاتزان فيظهر غالباً كاهتزاز في المقود أو المقعد يزداد مع السرعة، وهو من الأعراض التي يعالجها تصحيح الاتزان الديناميكي.

النقاط الرئيسية لتصحيح التوازن الديناميكي أثناء التثبيت

بعد تجميع العجلة والإطار، عادة ما يتم اختبارهما على آلة التوازن الديناميكي، ويجب لصق الأوزان أو تثبيتها على الجوانب الداخلية والخارجية للحافة وفقًا لمقدار وزاوية عدم التوازن الموضحة. قبل الاختبار، يجب التأكد من أن العجلة قد تم وضعها بشكل صحيح على مغزل آلة التوازن الديناميكي لتجنب انحرافات القياس الإضافية بسبب أخطاء تحديد المواقع؛ قد تختلف طرق تحديد المواقع وخطط الوزن لمعدات التوازن الديناميكي المختلفة، ويجب أن تتبع العمليات المحددة الإجراءات القياسية للشركة المصنعة للمعدات ومخزنها.

تعرف على المزيد
عجلات LSW سوداء مطروقة بمواصفات محفورة بالليزر ومعلومات تتبع الحمل والإنتاج من الداخل

فصل قدرة الاختبار عن استنتاجات الشهادة

إن وجود نظام اختبار معين في المصنع لا يعني أن كل مواصفات المنتج تحمل الشهادة المقابلة. يجب ذكر طرق الاختبار والشروط ومواصفات العينة والاستنتاجات الموثقة بشكل منفصل، بحيث لا تحل المطالبات على مستوى العلامة التجارية محل الأدلة الخاصة بالمنتج أبدًا.

ما يجب أن تحدده وثيقة يمكن التحقق منها

يجب أن يربط تقرير المادة الدرجة بالدفعة الخاصة بها. يجب أن يحدد تقرير الاختبار العينة والطريقة والشروط والتاريخ والاستنتاج. يجب أن توضح شهادة نظام الإدارة أو المنتج رقمها ومصدرها والكيان المغطى ونطاقها وصلاحيتها الحالية. لا يحدد الرمز الذي لا يحتوي على نطاق محدد ما إذا كانت مواصفات معينة مغطاة أم لا.

فهم معلومات التصنيع وفق مواصفات منتجك

تُفهم سعة مكابس الطرق وتفاوتات التشغيل وتفاصيل الفحص ومعلومات التتبّع بالرجوع إلى سجلات المعدات ورسومات المنتج ووثائق الجودة المعنية. للاستفسار عن طراز أو طلب محدد، أرسل الطراز والأبعاد والاستخدام المقصود حتى يمكن تأكيد المعلومات ذات الصلة ونطاق انطباقها.

تعرف على المزيد

من أبعاد الرسم إلى المنتج النهائي.

يربط التصنيع التصميم بالمنتج الفعلي. ولكل من إعداد المادة والطرق والمعالجة الحرارية والتشغيل الدقيق دور، كما تؤثر حالة كل مرحلة في العمل والفحص اللاحقين. لفهم القدرة التصنيعية، ابدأ بتسلسل العملية ثم الأبعاد الأساسية وجودة السطح وطرق الفحص.

تفاصيل التصنيع تصوغ العجلة النهائية.

نهتم بالتنسيق بين شكل الأذرع ومناطق التركيب. تعبّر الواجهة عن التصميم، بينما ترتبط أسطح التثبيت والفتحات وأبعاد الحافة بتأكيد التجهيز. ربط التفاصيل الظاهرة بالمتطلبات البُعدية يوضح انتقال العجلة من الفكرة إلى الاستخدام.

مراجعات تستند إلى معلومات محددة.

يوفر المظهر والأبعاد وسلوك الدوران زوايا مختلفة لفهم العجلة النهائية. يركز فحص السطح على اللون والملمس والتفاصيل، ويقارن فحص الأبعاد بمتطلبات الهندسة، ولكل من فحص الانحراف والاتزان طريقته. تدعم النتائج مناقشة الجودة ولا تكفي صورة المعدات وحدها لإثباتها.

في طلبات التخصيص أو الدفعات، وضّح السيارة ومجموعات المقاسات والتشطيب والوثائق المطلوبة إلى جانب التصميم والكمية. تحديدها مبكراً يوحّد فهم الطلب ويساعد في بيان مراجعات العينة والإنتاج والتسليم.

الزيارة / الشراكة / الهندسة

تريد معرفة المزيد
نظام التصنيع LSW؟

اتصل بفريق التصنيع